
Краткий ответ: Производству 3D-печати и аддитивного производства обычно нужен винтовой компрессор на 7 бар с расходом 2-5 кубометров в минуту, ресивером 1000-1500 литров и адсорбционным осушителем с точкой росы минус 20 градусов. Воздух питает подачу порошка в принтеры, продувку камер, пневмоприводы систем просеивания и финишную обработку, где масло и влага дают дефекты слоя и брак детали. Поэтому после компрессора обязательны фильтры тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр, а для работы с металлическим порошком рассматривают безмасляный компрессор. Также учитывайте безопасность: металлическая пыль в воздухе взрывоопасна, поэтому пневмосистемы в зоне порошка проектируют с заземлением и взрывозащищённой арматурой.
3D-печать строит деталь слой за слоем, и сжатый воздух здесь — часть самого процесса: он подаёт порошок, продувает камеру, очищает деталь и управляет финишной обработкой. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для аддитивных производств с учётом именно этой связки — порошок не прощает влаги и масла, а безопасность работы с металлической пылью требует особого подхода к пневмосистеме.
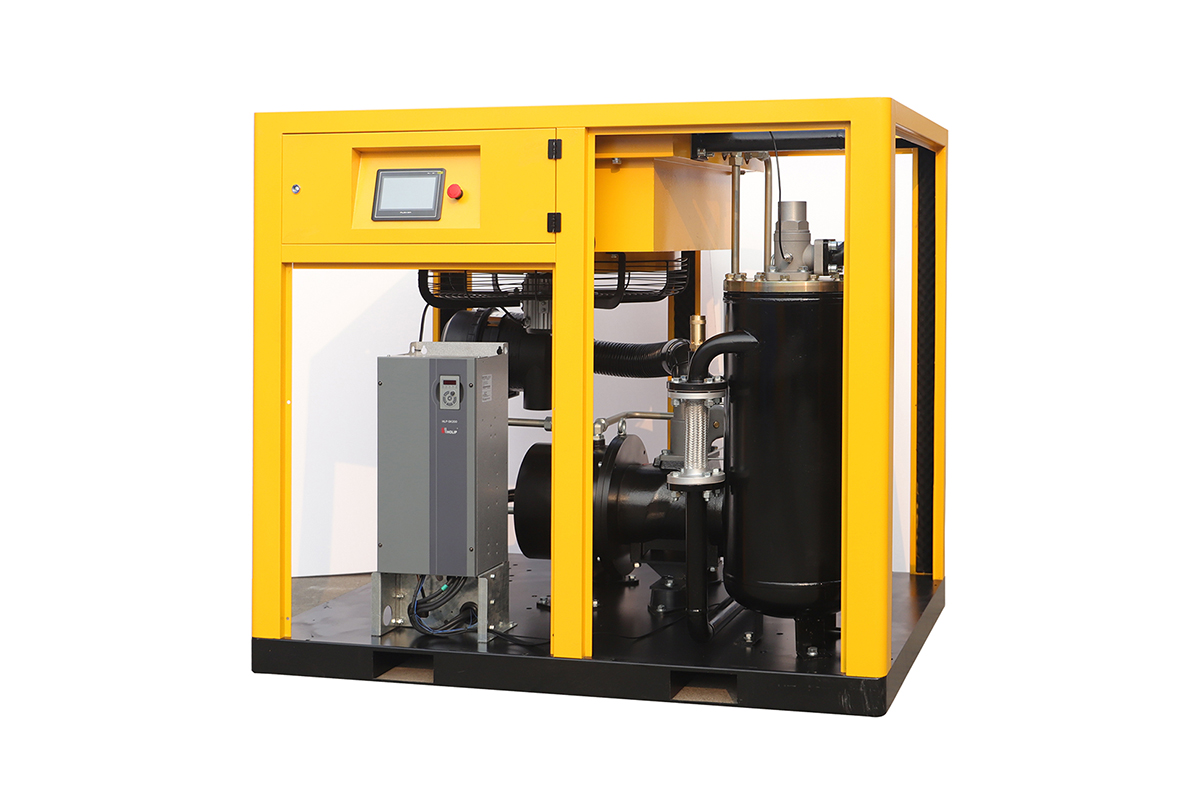
В этой статье разберём, где именно в аддитивном производстве нужен сжатый воздух, сколько его требуется принтерам, системам подачи порошка и финишной обработке, какой класс чистоты держать в сети и как не допустить, чтобы влага испортила партию порошка. Все цифры — ориентиры для подбора, проверенные на практике средних аддитивных производств.
Принтеры и подача порошка: сухой воздух решает качество слоя
Подача порошка в принтер — самый чувствительный потребитель воздуха в аддитивном производстве. Пневмотранспорт порошка требует сухого воздуха с точкой росы минус 20 градусов: влага заставляет частицы порошка слипаться, слой ложится неравномерно, а деталь получается с порами и расслоением. Рефрижераторный осушитель с точкой росы плюс 3 градуса для подачи порошка недостаточен — нужен адсорбционный осушитель.
Продувка камеры принтера и очистка оптики — вторая по важности операция: сжатый воздух сдувает порошок с детали и защищает лазерное окно от загрязнения. Здесь воздух должен быть свободен от масла и частиц крупнее 0,1 микрона, иначе на оптике оседает налёт, а мощность лазера падает. Ветку продувки питают через фильтр тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр.
- Подача порошка: точка росы минус 20 градусов, иначе порошок слипается и слой идёт с дефектами.
- Продувку камеры питайте через фильтр тонкой очистки 0,01 микрона.
- Считайте пики при одновременной загрузке двух принтеров и продувке камер.
Для производства с 3-4 принтерами среднего размера суммарный расход обычно составляет 2,0-4,0 кубометра в минуту при 7 бар, а для крупного аддитивного центра с 6-8 принтерами — 4-7 кубометров в минуту. Пики возникают при одновременной загрузке принтеров порошком и продувке камер после печати, поэтому ресивер 1000-1500 литров обязателен.
Работа с порошком: безопасность, заземление и взрывозащита
Металлический порошок в воздухе взрывоопасен, и пневмосистема в зоне порошка проектируется с учётом этого риска: трубопроводы заземляют, пневмоарматуру в зоне порошка берут во взрывозащищённом исполнении, а компрессорную выносят из зоны работы с порошком. Продувку порошковых камер проводят только при включённой вытяжной вентиляции, а персонал работает в средствах защиты.
Пыль от просеивания и переработки порошка — главный враг компрессора в аддитивном производстве: мелкие частицы забивают входной фильтр и радиатор, а при попадании в воздухозабор ускоряют износ винтового блока. Поэтому воздухозабор выводят в чистое помещение с предфильтром, а входной фильтр проверяют раз в неделю. Переработанный порошок просеивают в отдельной зоне, изолированной от компрессорной.
Хранение порошка требует сухого воздуха не меньше, чем сама печать: влажность в зоне хранения держат ниже 40 процентов, а пневмотранспорт порошка из хранилища в принтер идёт только через осушитель с точкой росы минус 20 градусов. Если порошок отсырел при хранении, его уже не спасти просушкой — партия уходит в брак, поэтому осушитель проверяют перед каждой загрузкой, а не раз в месяц.
Финишная обработка: пескоструй, полировка и чистый воздух
Финишная обработка напечатанных деталей — пескоструй, дробеструй, полировка и продувка каналов — требует большого объёма сухого воздуха при умеренном давлении. Пескоструйная камера среднего размера берёт 2,0-3,5 кубометра в минуту, а её пики — самые мощные во всём производстве. Поэтому финишную обработку питают от отдельной ветки с ресивером 1000-1500 литров, чтобы пескоструй не ронял давление на принтерах.
Полировка и продувка внутренних каналов детали — операции, где воздух контактирует с поверхностью напрямую: масло в пневмолиниях даёт пятна на детали, а влага — коррозию в каналах, которые потом невозможно очистить. Ветку финишной обработки питают через фильтр тонкой очистки и угольный фильтр, а точку росы держат на уровне минус 20 градусов.
Нагрузка аддитивного производства имеет резкий профиль: днём работают принтеры и финишная обработка, ночью — только дежурный контур и продувка камер. Компрессор с частотным приводом подстраивается под этот профиль и экономит 20-30 процентов электроэнергии, а автоматическое отключение неиспользуемых веток на ночь снижает утечки и расход энергии в простое.
Покупка из Китая: лист подбора для аддитивного производства
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для 3D-печати и аддитивных производств, поэтому при запросе укажите число и тип принтеров, вид порошка, режим просеивания и требования к финишной обработке. Эти данные определяют, нужен ли безмасляный компрессор, какая степень осушки требуется и как проектировать пневмосистему в зоне порошка.
Ориентировочный лист подбора для производства с 3-4 принтерами: винтовой компрессор 22-37 киловатт с частотным приводом, давление 7 бар, расход 3,0-5,0 кубометра в минуту, ресивер 1000-1500 литров, адсорбционный осушитель с точкой росы минус 20 градусов, фильтры трёх ступеней плюс угольный фильтр на ветку продувки камер. Для крупного центра с 6-8 принтерами мощность поднимается до 45-55 киловатт, а ресивер — до 2000 литров.
При сравнении предложений проверяйте, что адсорбционный осушитель посчитан на пиковый расход, а гарантия на винтовой блок прописана отдельно. Попросите данные по точке росы и остатку масла в спецификации, а при пусконаладке замерьте эти параметры и давление на самом дальнем принтере, а результаты зафиксируйте в акте. Уточните класс взрывоопасной зоны и требования к заземлению пневмолиний в зоне порошка.
Часто задаваемые вопросы
Какая точка росы нужна для подачи порошка в 3D-принтер?
Минус 20 градусов на адсорбционном осушителе. Рефрижераторный осушитель с точкой росы плюс 3 градуса для подачи порошка недостаточен — влага заставляет порошок слипаться.
Нужен ли безмасляный компрессор для 3D-печати?
Для продувки камер и подачи металлического порошка — желательно, или маслозаполненный компрессор с фильтром тонкой очистки и угольным фильтром. Остаток масла должен быть не выше 0,01 миллиграмма на кубометр.
Как защитить компрессор от металлической пыли?
Выносите компрессорную из зоны порошка, ставьте предфильтр на воздухозабор и проверяйте входной фильтр раз в неделю. Пневмолинии в зоне порошка заземляйте, а арматуру берите во взрывозащищённом исполнении.
Похожие статьи
- Рекуперация тепла винтового компрессора: как вернуть тепло в производство
- IoT-мониторинг компрессорной: удалённый контроль компрессора без сюрпризов
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.