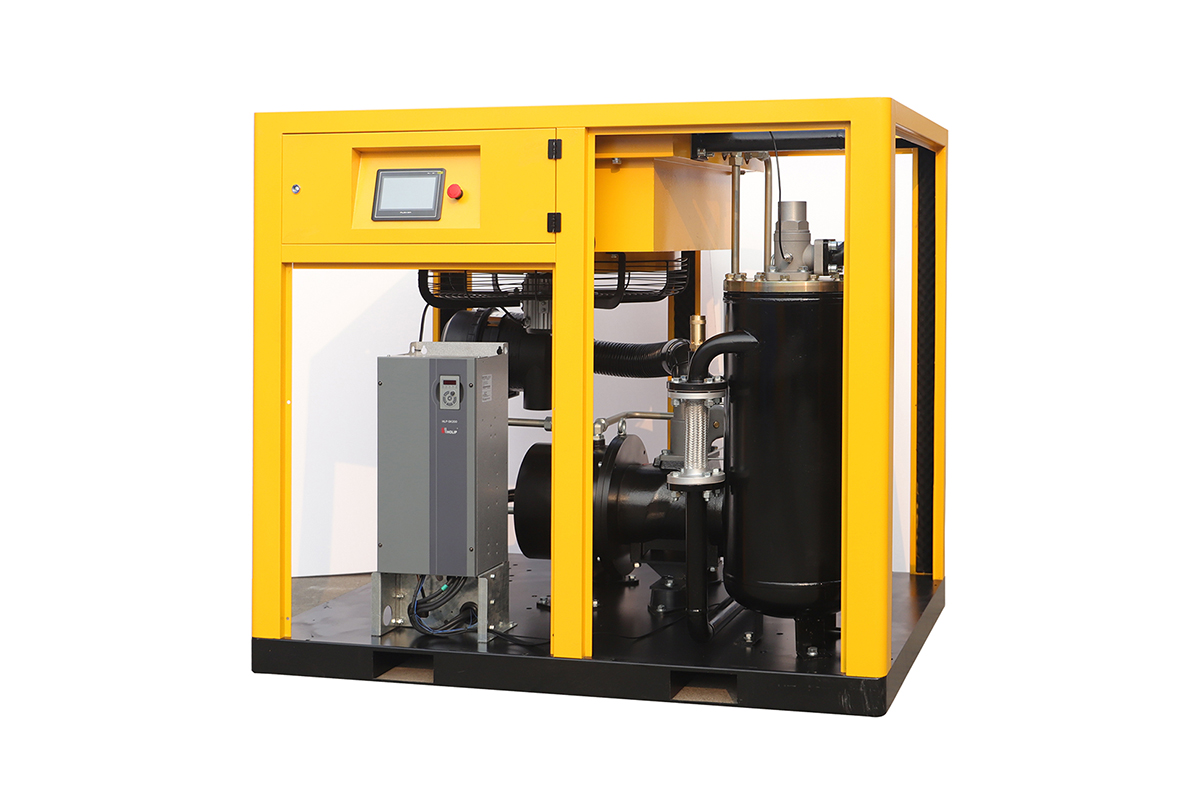
Краткий ответ: На автосборочном и шинном заводе сжатый воздух — это часть качества автомобиля: гайковёрты на конвейере затягивают резьбовые соединения с заданным моментом, пневматика управляет сборочными постами, а накачка шин требует точного давления и сухого воздуха, от которого зависят и безопасность, и равномерность качения. Типичный режим — давление 6–7 бар у инструмента, стабильность давления в пике такта конвейера и осушение, которое не даёт влаге попасть в пневмоинструмент и в шины. Просадка давления на конвейере — это не просто медленная работа: гайковёрт, получивший на 0,5 бар меньше, недотягивает соединение, а недотянутое соединение на автомобиле — это отзывная кампания, а не мелкий дефект. Правильная система для автозавода — это винтовой компрессор с запасом по пику такта, локальные ресиверы у конвейерных линий и воздух, сухость которого проверяют на постах, а не только в компрессорной.
Автомобильный конвейер живёт тактом: каждые несколько десятков секунд кузов проходит пост, и гайковёрт, подъёмник или манипулятор должны сработать точно в свой момент. Воздух здесь берут сотни постов одновременно, а пики расхода совпадают с тактом линии — все посты работают синхронно, а не случайно. Если компрессорная рассчитана на средний расход завода, давление в пике такта проседает именно тогда, когда все посты требуют максимума.
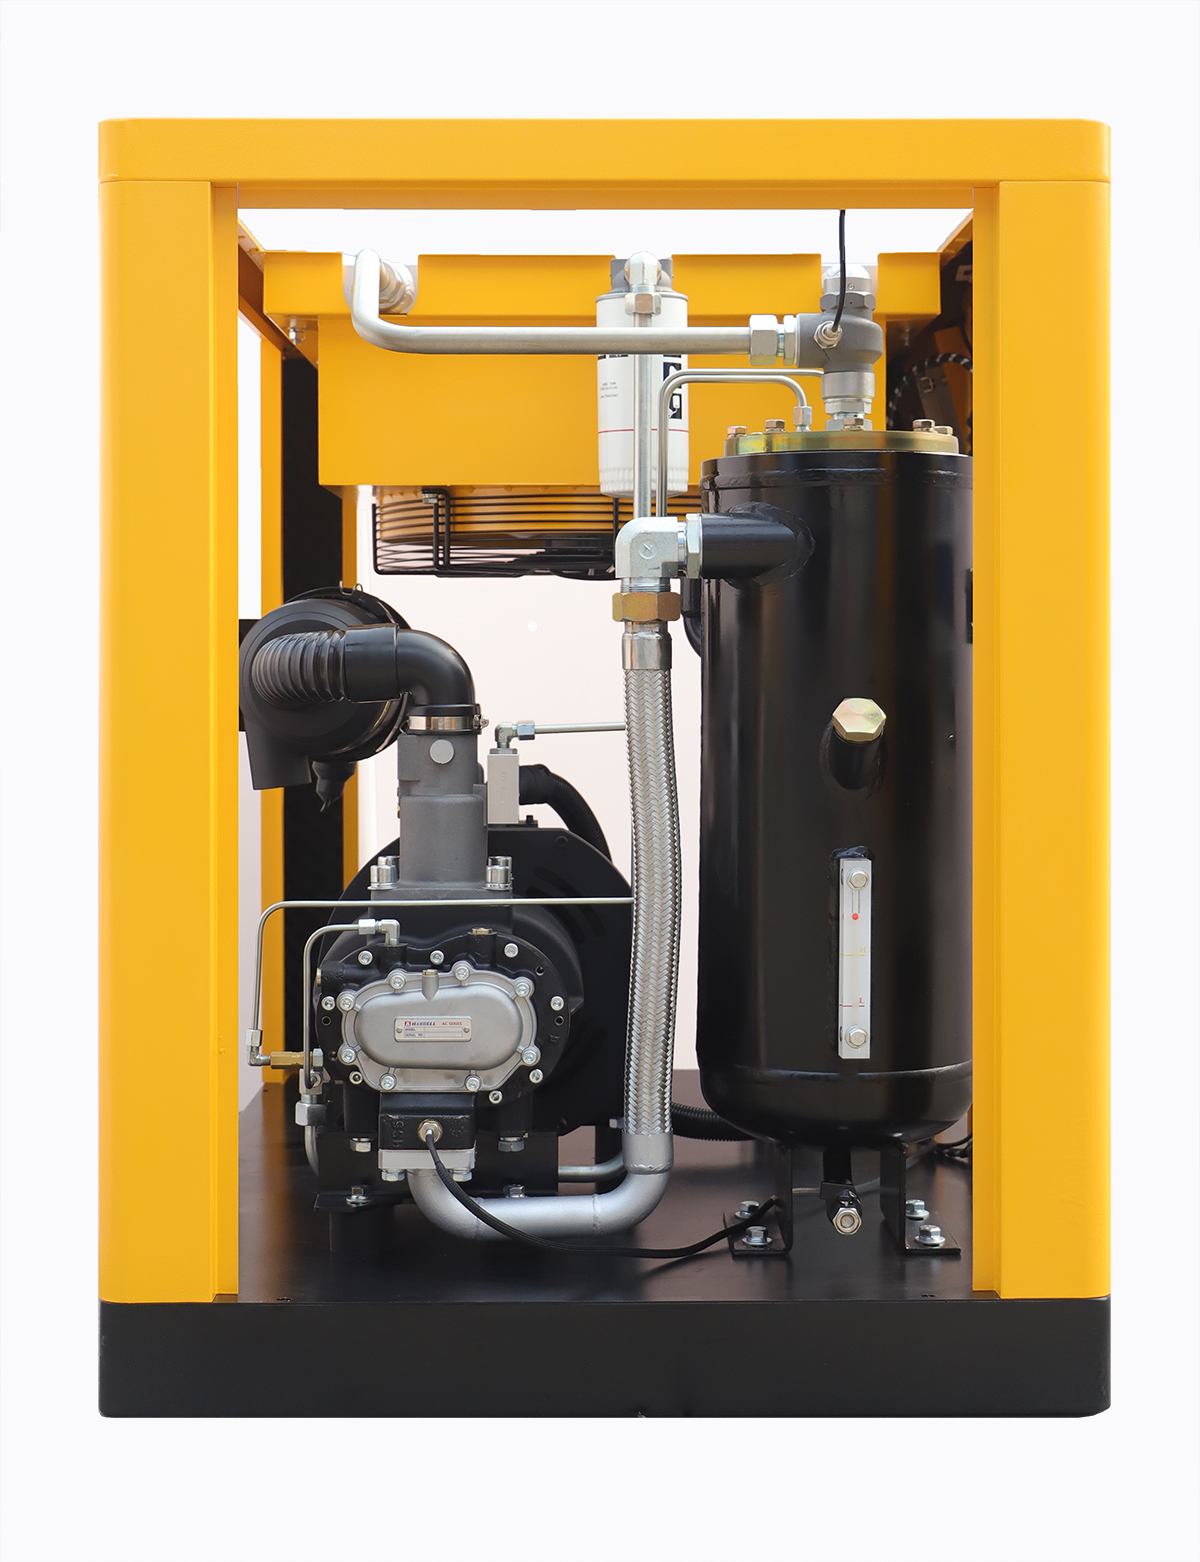
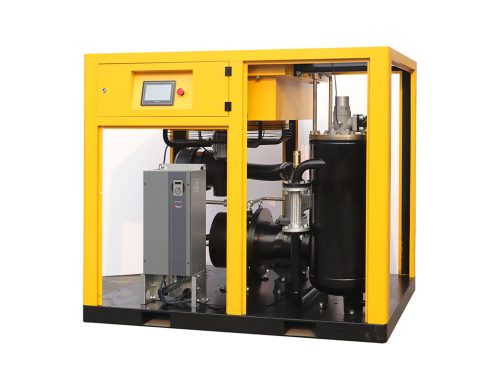
QiAir, китайский производитель и поставщик винтовых компрессоров, подбирает системы для автосборочных и шинных заводов от такта конвейера и карты постов, а не от суммарной паспортной мощности инструмента. Ниже — как воздух влияет на момент затяжки, накачку шин и работу шинного производства, и где автозаводы теряют стабильность.
Сборочный конвейер: момент затяжки зависит от давления
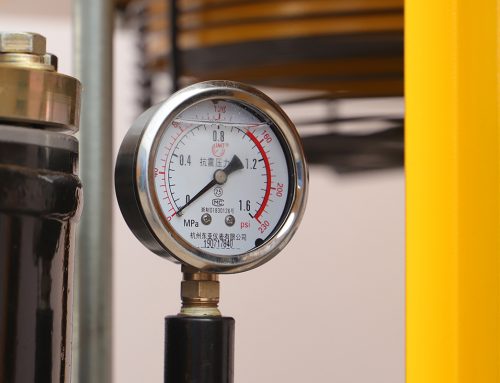
Гайковёрты с пневмоприводом дают заданный момент затяжки только при заданном давлении питания: падение давления у поста на 0,5–1 бар снижает момент, а повышение — наоборот, перетягивает соединение. И то, и другое — брак, причём недотяжка опаснее, потому что её не видно глазом, а выявляется она уже на испытаниях или, что хуже, в эксплуатации автомобиля. Поэтому на сборочных линиях давление держат не «примерно 6 бар», а в узком коридоре, который контролируют регуляторами на постах и локальными ресиверами, сглаживающими пики такта.
Калибровка гайковёртов — часть системы воздуха, а не отдельная операция: инструмент проверяют на стенде при том же давлении, при котором он работает на линии. Если стенд питается от стабильной сети, а линия в пике проседает, калибровка теряет смысл. Практичное правило для автозавода: замерять давление у самых дальних постов в пике такта и вносить результаты в журнал линии, а не ограничиваться манометром в компрессорной.
- Момент затяжки проверяйте при давлении поста в пике такта, а не в компрессорной.
- Локальные ресиверы у конвейерных линий сглаживают синхронные пики постов.
- Регуляторы на постах держат узкий коридор давления, а не «примерно 6 бар».
Шинное производство и накачка: сухой воздух и точность давления
В шинном производстве воздух нужен на нескольких стадиях: формование и вулканизация, пневматика сборочных барабанов, а также накачка готовых шин и проверка их герметичности. Влага в воздухе для накачки — это не мелочь: конденсат внутри шины со временем даёт коррозию диска и дисбаланс, а при проверке герметичности влажный воздух искажает результаты испытаний. Поэтому воздух для накачки и испытаний осушают до стабильной точки росы и фильтруют до класса, который не допускает масла и частиц в полость шины.
Точность давления накачки — отдельный контроль: пост накачки должен давать давление с точностью, которую требует спецификация шины, а не «на глаз по манометру». Автоматические посты накачки с обратной связью по давлению и температурой компенсации снижают разброс между шинами одной партии, а сухой воздух гарантирует, что давление, измеренное на посту, сохранится и в эксплуатации, а не уйдёт вместе с конденсатом при первом перепаде температур.
Энергия и надёжность: конвейер не ждёт компрессора
Остановка конвейера из-за воздуха — самая дорогая остановка на автозаводе: такт линии стоит тысяч автомобилей в смену, а простой по вине компрессорной не компенсируется ускорением линии после восстановления. Поэтому критичные контуры автосборочного завода строят с резервом N+1 и каскадным управлением, а обслуживание планируют на межсменные окна, а не посреди производственной смены.
Энергия на автозаводе с рваной нагрузкой — вторая статья экономии: линии работают в две-три смены с перерывами на переналадку, и один большой компрессор постоянной скорости в эти окна работает в разгрузке, потребляя 25–35 % мощности без отдачи. Разумная схема — базовые машины плюс машина с частотным регулированием, которая точно добирает переменную часть, а контроллер каскада не даёт двум машинам одновременно работать в неэффективном режиме.
Часто задаваемые вопросы
Почему момент затяжки зависит от компрессора?
Потому что пневматический гайковёрт даёт заданный момент только при заданном давлении питания. Просадка на 0,5–1 бар у поста снижает момент и даёт недотянутое соединение.
Какой воздух нужен для накачки шин?
Сухой и чистый: влага внутри шины даёт коррозию диска и искажает результаты проверки герметичности, а точность давления на посту определяет равномерность партии.
Зачем резерв N+1 на автосборочном заводе?
Потому что остановка конвейера из-за воздуха стоит дороже любого резервного компрессора, а обслуживание должно укладываться в межсменные окна.
Похожие статьи
- Как выбрать производителя винтовых компрессоров в Китае для своего завода
- Двухступенчатый винтовой компрессор с частотным регулированием: как он экономит энергию
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, текстильной фабрики, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.