
Краткий ответ: Бетонный завод — это цементная пыль, вибрация и такт автобетоносмесителей, которые не ждут: воздух здесь питает пневмотранспорт цемента и добавок, флюидизацию силосов, пневматику дозаторов и смесителей, а его сбой останавливает выдачу бетона, и машины уезжают пустыми, а заказчик получает срыв заливки. Типичный режим — 6–7 бар для пневматики, но пневмотранспорт цемента и флюидизация силосов — это не просто пневматика, а технологические потребители с собственными требованиями к расходу и сухости. Правильная система для бетонного завода — винтовой компрессор с запасом на пиковую выдачу, сухим воздухом для цемента и воздухозабором вне пыльной зоны. QiAir, китайский производитель и поставщик винтовых компрессоров, подбирает машины для бетонных заводов от карты силосов и такта выдачи, а не от одной цифры среднего расхода.
Бетонный завод отличается от других производств тем, что его продукт нельзя складировать про запас: бетон живёт часами, а автобетоносмеситель, приехавший по графику, должен уехать загруженным вовремя, иначе срывается заливка на объекте заказчика. Воздух, вставший в момент выдачи, — это не внутренняя задержка, а внешний срыв для клиента.
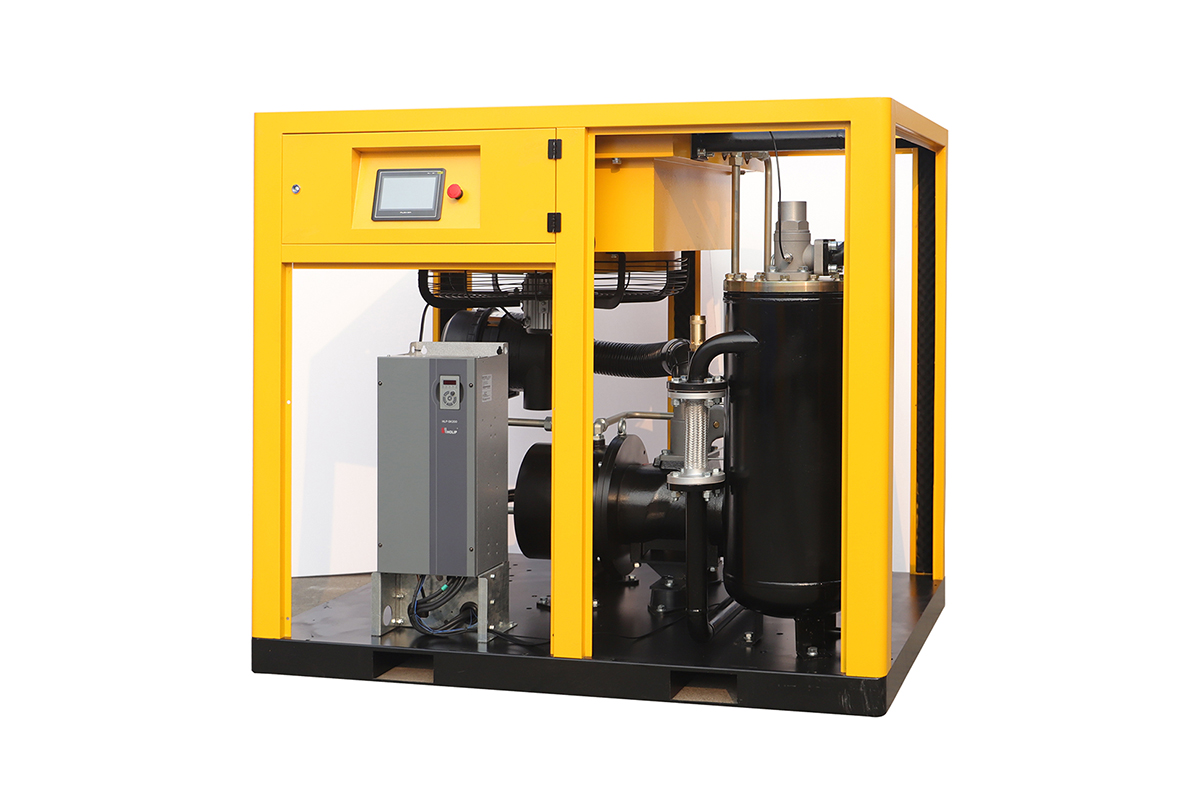
Цементная пыль при этом — повседневность завода, а не авария: она везде, от силосов до смесителя, и компрессор, дышащий этой пылью, живёт недолго. Ниже — как развести транспорт, силосы и смесители так, чтобы пыль не переезжала в машину.
Пневмотранспорт цемента и добавок: расход, сухость, износ
Пневмотранспорт цемента — это большие расходы воздуха при относительно низком давлении, но с жёстким требованием к сухости: влажный транспортирующий воздух заставляет цемент комковаться в трубопроводе, линия встаёт на чистку, а комки в цементе — это брак бетона, который виден только на объекте. Воздух для транспорта осушают до точки росы ниже температуры самого холодного участка трубопровода, а контроль точки росы ведут на выходе осушителя в реальных условиях, а не в тёплой компрессорной.
Износ — вторая цена транспорта: цемент абразивен, и трубопровод, колена и клапаны изнашиваются предсказуемо, но компрессор от этого страдать не должен. Обратный поток пыли в компрессор исключают обратными клапанами и фильтрами на транспортной линии, а не надеждой на то, что пыль не дойдёт. Завод, который проверяет транспортные фильтры по перепаду каждую неделю, не узнаёт о проблеме из вставшей линии.
Флюидизация силосов: воздух, который держит цемент текучим
Цемент в силосе без флюидизации слёживается и зависает сводами: нижний конус силоса перестаёт выдавать продукт, и оператор начинает стучать по силосу, что не помогает, а повреждает конструкцию. Флюидизация — подача воздуха через пористые элементы днища — держит цемент в псевдоожиженном состоянии и обеспечивает равномерную выгрузку. Воздух для флюидизации должен быть сухим и без масла: влажный воздух сам создаёт слёживание, которое призван предотвращать, а масляный аэрозоль загрязняет цемент и меняет его свойства.
Флюидизация — потребитель с постоянным, а не пиковым расходом, и её нельзя отключать на ночь ради экономии: силос, простоявший без флюидизации, утром не выдаёт продукт без чистки. Поэтому флюидизационный контур выделяют отдельно, с собственным регулированием расхода и резервом, а не вешают на общую магистраль, которую ночью отключают вместе со смесителем. Это разделение стоит одного регулятора и одной магистрали, а спасает утреннюю выдачу.
- Воздух для флюидизации — сухой и безмасляный, круглосуточно.
- Флюидизационный контур выделяйте отдельно от общей магистрали.
- Транспортные фильтры проверяйте по перепаду каждую неделю.
Смесители, дозаторы и цементная пыль в компрессорной
Смеситель и дозаторы — пиковые потребители: пневматика заслонок, весовых дозаторов и систем промывки берёт воздух импульсами в такт замеса, а между замесами расход падает. Ресивер у смесительного узла и машина с частотным регулированием, добирающая переменную часть, держат давление в пике выдачи без повышения уставки на весь завод. Каждый лишний бар уставки — это примерно 6–7 % электроэнергии на весь объём воздуха, включая флюидизацию, которой этот бар вообще не нужен.
Компрессорная бетонного завода не должна дышать цементной пылью: воздухозабор выносят из зоны силосов и смесителя, входную фильтрацию делают ступенчатой, а охладители чистят по перепаду и температуре нагнетания. Рост температуры нагнетания на два-три градуса за месяц — ранний сигнал забитых пылью охладителей, а не повод ждать планового обслуживания. Машина, дышащая чистым воздухом, служит на годы дольше машины той же модели, стоящей в пыльном углу.
Часто задаваемые вопросы
Почему воздух для цемента должен быть сухим?
Потому что влажный транспортирующий воздух заставляет цемент комковаться в трубопроводе, а влажная флюидизация сама создаёт слёживание, которое должна предотвращать.
Зачем выделять флюидизацию силосов в отдельный контур?
Потому что силос без флюидизации зависает сводами и не выдаёт продукт. Отдельный контур с собственным регулированием работает круглосуточно, даже когда смеситель остановлен.
Какое давление нужно бетонному заводу?
Обычно 6–7 бар для пневматики смесителей и дозаторов; пневмотранспорт и флюидизацию считают отдельно по расходу и сухости, а не только по давлению.
Похожие статьи
- Рекуперация тепла винтового компрессора: как вернуть тепло в производство
- IoT-мониторинг компрессорной: удалённый контроль компрессора без сюрпризов
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, текстильной фабрики, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.