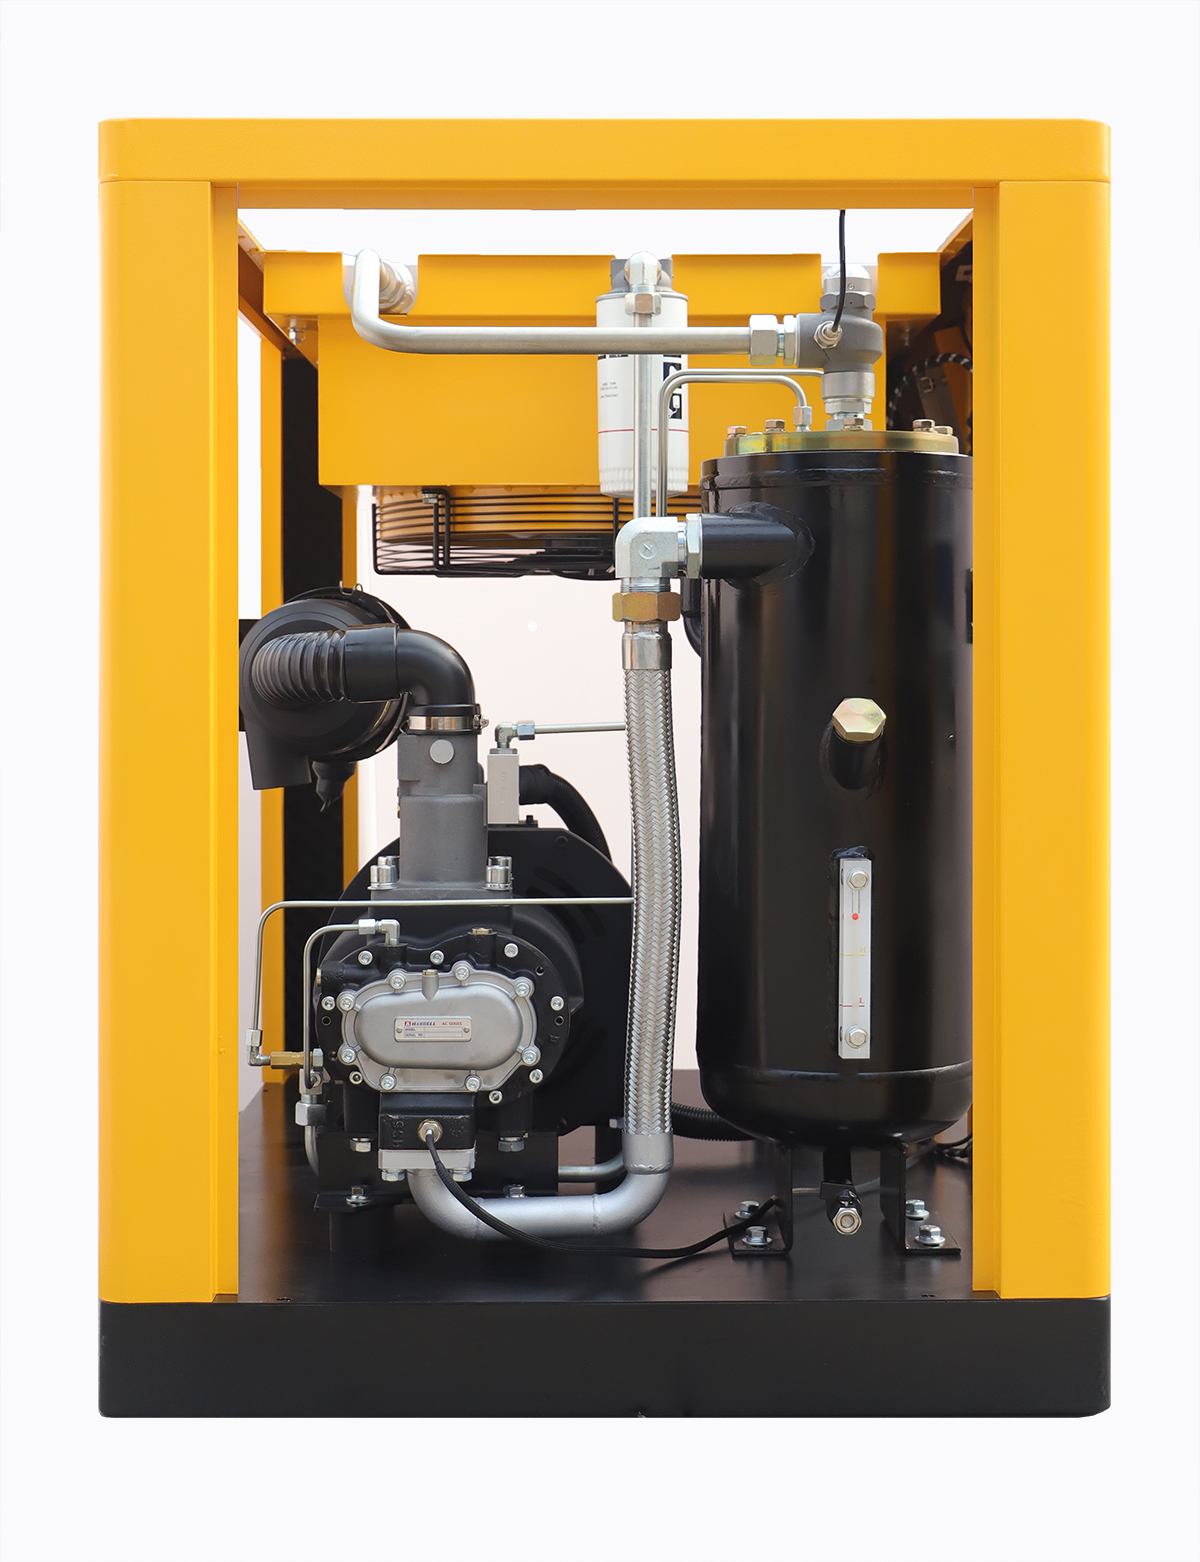
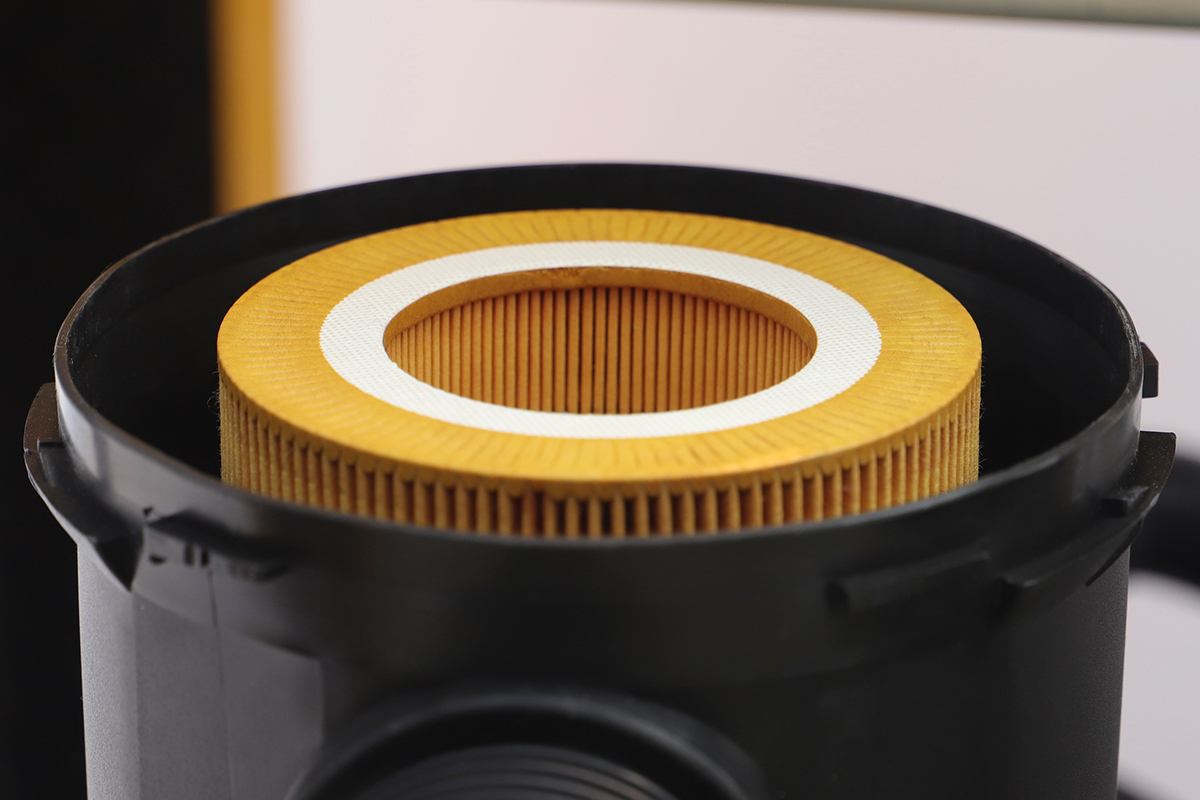
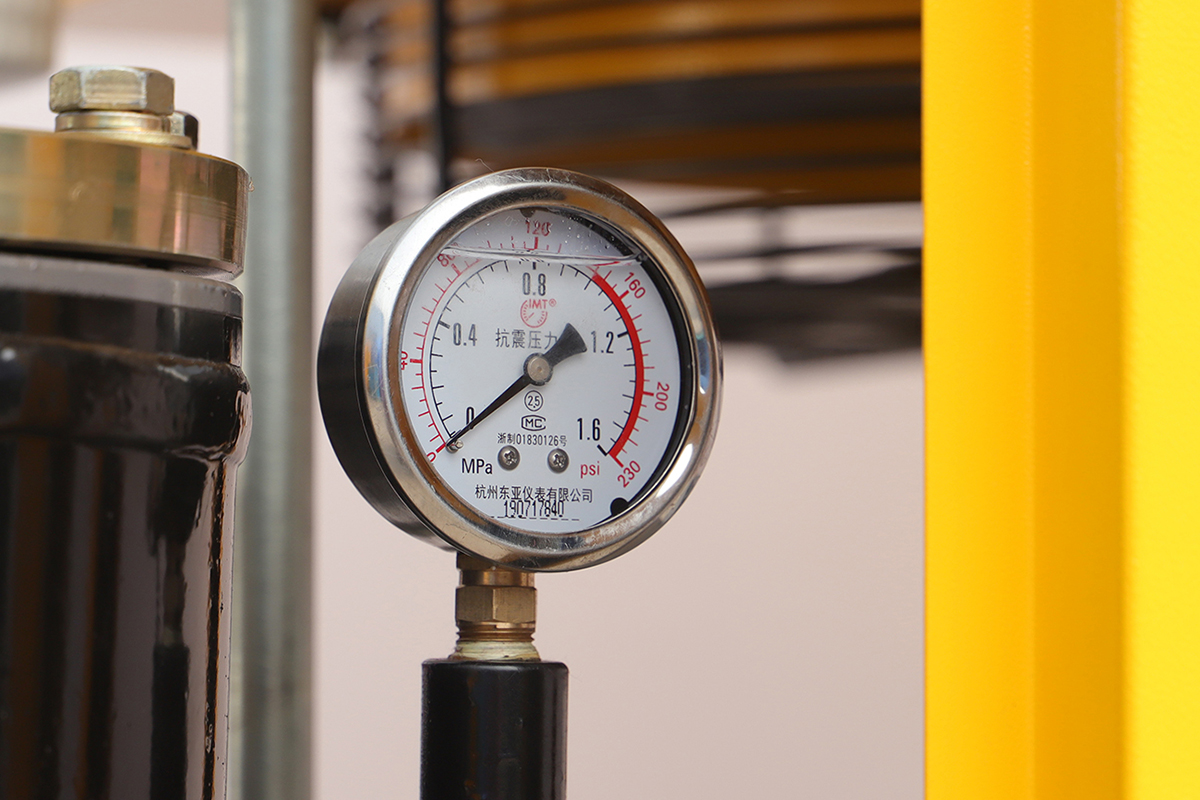
Краткий ответ: Гальваническому цеху обычно нужен винтовой компрессор на 7 бар с расходом 2-6 кубометров в минуту, ресивером 1000-1500 литров и тщательной осушкой с точкой росы плюс 3 градуса. Воздух идёт на перемешивание электролита в ваннах, промывку, сушку деталей и пневмоприводы, где масло и влага оставляют пятна на покрытии и бракуют партию. Поэтому после компрессора обязательны фильтры тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр, а для перемешивания ванн рассматривают безмасляный воздух или отдельный фильтр. Также ведите журнал качества воздуха: раз в квартал замеряйте остаток масла и точку росы, чтобы найти проблему до того, как она забракует партию, а не после жалоб на пятна покрытия.
Гальваника не прощает грязный воздух: одна капля масла в ванне даёт пятно на покрытии, которое видно только после сушки, когда деталь уже прошла весь цикл. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для гальванических цехов именно с этой логикой — сначала чистота воздуха, потом расход, а уже затем цена компрессора.
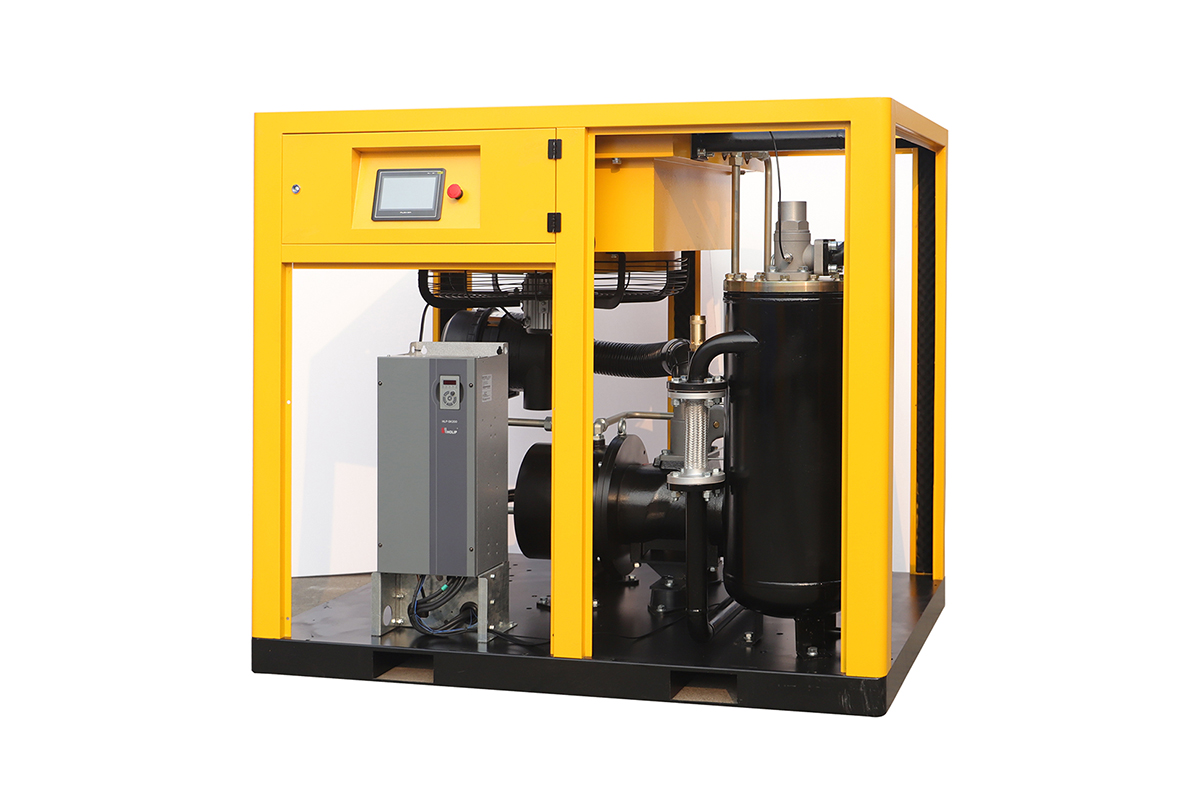
В этой статье разберём, где на гальваническом производстве нужен сжатый воздух, сколько его требуется перемешиванию ванн и сушке, как защитить электролит от масла и влаги и почему вентиляция цеха влияет на компрессор не меньше, чем сам технологический процесс. Все рекомендации даны как ориентиры для подбора.
Перемешивание ванн, промывка и пневмоприводы гальваники
Перемешивание электролита сжатым воздухом — самый чувствительный потребитель в гальванике. Воздух подаётся через барботеры на дно ванны, и любое масло или влага попадает прямо в электролит. Поэтому для перемешивания используют воздух после фильтра тонкой очистки и угольного фильтра, а в ответственных процессах — безмасляный компрессор. Экономия на фильтрации здесь оборачивается браком покрытия и заменой электролита, что в разы дороже фильтров.
Промывка и сушка дают второй по величине расход: пневмопистолеты промывки, обдув деталей после ванн и сушильные установки требуют стабильного давления 6-7 бар без пульсаций. Для цеха с 4-6 ваннами среднего размера суммарный расход обычно составляет 2,5-5,0 кубометров в минуту при 7 бар, а для крупного цеха с 10-12 ваннами — 5-8 кубометров в минуту. Пики возникают при одновременной промывке нескольких партий и продувке сушилок.
- Перемешивание ванн питайте через фильтр тонкой очистки и угольный фильтр.
- Считайте пики при одновременной промывке и сушке, а не средний расход.
- Пневмоприводы подвесок и дверей питайте от отдельной ветки с редуктором.
Пневмоприводы в гальванике работают в агрессивной среде: пары кислот и щелочей ускоряют коррозию клапанов и шлангов. Поэтому пневмолинии в зоне ванн делают из коррозионностойких материалов, а фильтры и редукторы выносят из зоны прямого воздействия паров. Проверка пневмоарматуры раз в месяц в гальваническом цехе — норма, а не перестраховка.
Барботаж в ваннах требует равномерной подачи воздуха по всей площади: забитые отверстия барботера дают неравномерное перемешивание и пятна на покрытии в тех зонах, где электролит застаивается. Проверяйте барботеры при каждой смене электролита и продувайте их сжатым воздухом перед запуском. Равномерный барботаж важнее высокого давления, и здесь стабильные 6 бар лучше пульсирующих 7 бар.
Храните образцы покрытия с каждой партии вместе с записью об остатке масла и точке росы в день гальваники. Если через неделю на покрытии появляются пятна, эти записи позволяют отличить проблему воздуха от проблемы электролита за один день, а не за неделю разбирательств.
Масло и влага: главные враги гальванического покрытия
Масло в сжатом воздухе — причина пятен, непрокраса и отслоения покрытия. Маслозаполненный винтовой компрессор с исправной системой сепарации и фильтрацией даёт остаток масла 0,01 миллиграмма на кубометр, чего достаточно для большинства гальванических задач после фильтра тонкой очистки. Там, где воздух барботирует прямо в электролит без барьера, разумно рассмотреть безмасляный винтовой компрессор — он снимает риск полностью, хотя и стоит дороже.
Влага не менее опасна: конденсат в пневмолиниях промывки и сушки даёт потёки на деталях и коррозию пневмоклапанов. Рефрижераторный осушитель с точкой росы плюс 3 градуса — базовый стандарт, а для сушки ответственных деталей и длительного хранения рассматривают точку росы минус 20 градусов. Конденсатоотводчики на ресивере и фильтрах должны работать автоматически, потому что ручной слив в гальваническом цехе забывают первым.
- Остаток масла после фильтра — не выше 0,01 миллиграмма на кубометр, для барботажа — безмасляный воздух.
- Точка росы плюс 3 градуса — минимум, минус 20 градусов — для ответственной сушки.
- Ставьте автоматические конденсатоотводчики и проверяйте их раз в неделю.
Не забывайте про пары из ванн: они попадают в воздухозабор компрессора, если компрессорная стоит рядом с гальваническим цехом без вентиляции. Пары кислот ускоряют коррозию внутри компрессора и сокращают срок службы масла. Поэтому компрессорную выносят из зоны ванн, а воздухозабор выводят в чистое помещение или на улицу с фильтром.
Пары из ванн оседают на пневмоарматуре и ускоряют её коррозию: клапаны и редукторы в зоне ванн покрываются налётом, который мешает их работе уже через несколько месяцев. Выносите регулирующую арматуру из зоны прямого воздействия паров, а пневмолинии в зоне ванн делайте из коррозионностойких материалов. Раз в месяц промывайте и проверяйте клапаны, чтобы они не залипли в самый неподходящий момент.
Сушка, вентиляция и давление 7 бар без пульсаций
Сушка деталей после гальваники требует большого объёма сухого воздуха при умеренном давлении. Пневматический обдув и сушильные камеры работают лучше при стабильных 6-7 бар, а пульсации давления дают неравномерную сушку и потёки. Местный ресивер 500-1000 литров у сушильного участка сглаживает пики и делает сушку предсказуемой.
Вентиляция гальванического цеха влияет на компрессор напрямую: вытяжка уносит пары, но одновременно создаёт разрежение, которое тянет загрязнённый воздух к компрессорной, если та стоит рядом. Решение — приточная вентиляция компрессорной с фильтрами и отдельное помещение с избыточным давлением чистого воздуха. Это дешевле, чем менять масло и фильтры вдвое чаще из-за паров.
- Держите 7 бар в сети и не ниже 6,0 бар на сушке и промывке.
- Местный ресивер у сушильного участка сглаживает пики обдува.
- Компрессорную держите под избыточным давлением чистого воздуха.
Планируйте обслуживание по наработке и по состоянию электролита: если в ванне появляются пятна без видимой причины, первым делом проверяют качество сжатого воздуха — остаток масла и точку росы, а не состав электролита. Журнал замеров качества воздуха раз в квартал помогает найти проблему до того, как она забракует партию.
Сушка после гальваники чувствительна к температуре воздуха: слишком горячий воздух для обдува даёт пятна на покрытии, а слишком влажный — потёки. Держите температуру обдува в пределах, рекомендованных технологом покрытия, и контролируйте точку росы после осушителя. Автоматический конденсатоотводчик на сушильном участке проверяйте раз в неделю, потому что ручной слив здесь забывают первым.
Покупка из Китая: лист подбора для гальванического цеха
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для гальванических производств, поэтому при запросе укажите число и объём ванн, режим барботажа, требования к сушке и агрессивность среды в цехе. Эти данные определяют, нужен ли безмасляный компрессор, какая степень осушки требуется и из каких материалов делать пневмолинии в зоне ванн.
Ориентировочный лист подбора для цеха с 4-6 ваннами: винтовой компрессор 22-37 киловатт с частотным приводом, давление 7 бар, расход 3,0-5,0 кубометра в минуту, ресивер 1000-1500 литров, рефрижераторный осушитель на полный расход, фильтры трёх ступеней плюс угольный фильтр для барботажа. Для крупного цеха мощность поднимается до 45-55 киловатт, а ресивер — до 2000 литров.
- Передайте поставщику число ванн, режим барботажа и требования к сушке.
- Запросите безмасляное исполнение, если воздух идёт прямо в электролит.
- Уточните материалы пневмолиний для агрессивной среды и сроки поставки фильтров.
При сравнении предложений проверяйте, что угольный фильтр и осушитель посчитаны на полный расход, а гарантия на винтовой блок прописана отдельно. Попросите данные по остатку масла и точке росы в спецификации, а не только в рекламном буклете. Это позволяет сравнить предложения по качеству воздуха, а не только по цене.
При заказе из Китая уточните, нужен ли безмасляный компрессор именно для ваших процессов, или достаточно маслозаполненного с угольным фильтром. Передайте поставщику состав электролита и требования к чистоте воздуха на барботаже, чтобы он подобрал фильтрацию правильно. Попросите в спецификации отдельно указать остаток масла и точку росы, а при пусконаладке — замерить их и зафиксировать в акте.
Часто задаваемые вопросы
Нужен ли безмасляный компрессор для гальваники?
Для барботажа прямо в электролит — да, это самый надёжный вариант. Для промывки и сушки достаточно маслозаполненного компрессора с фильтром тонкой очистки и угольным фильтром.
Почему появляются пятна на гальваническом покрытии?
Частая причина — масло или влага в сжатом воздухе. Проверьте остаток масла после фильтра, точку росы и состояние угольного фильтра, прежде чем менять состав электролита.
Какое давление нужно гальваническому цеху?
Обычно достаточно 7 бар в сети при не ниже 6,0 бар на промывке и сушке. Важнее стабильность давления и чистота воздуха, чем повышение давления.
Похожие статьи
- Одноступенчатый и двухступенчатый винтовой компрессор: какой лучше для вашего производства
- Покупка винтовых компрессоров из Китая: чек-лист поставщика для закупщика
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.