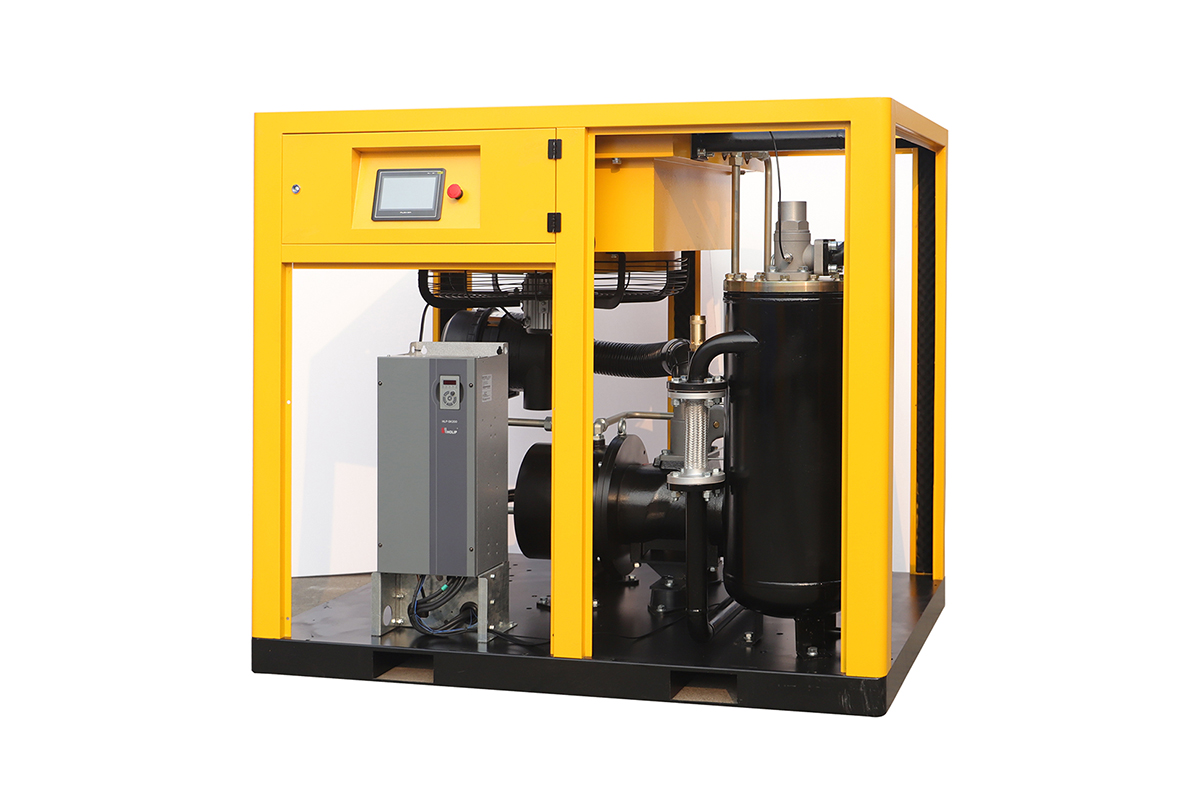
Краткий ответ: Для металлообработки компрессор выбирают не по мощности двигателя, а по расходу самого прожорливого потребителя и стабильности давления в пике. Плазменная резка требует сухого воздуха с постоянным давлением — просадка на 0,5 бар уже меняет качество реза и расход сопел. Сварочные и зачистные посты добавляют переменную нагрузку, а металлическая пыль забивает фильтры. Правильный выбор — это аудит расхода по постам, запас по пику и осушение, рассчитанное на резку, а не на средний расход цеха.
В металлообрабатывающем цехе воздух одновременно нужен станкам с ЧПУ, пневмоинструменту, сварочным постам и плазменной резке, и у каждого потребителя свой характер нагрузки. Токарный станок берёт воздух ровно, зачистная машина — рывками, а плазмотрон — непрерывно и с жёстким требованием к давлению и сухости. Компрессор, подобранный по суммарной паспортной мощности оборудования, почти всегда оказывается либо переразмеренным, либо проседающим именно в момент реза.
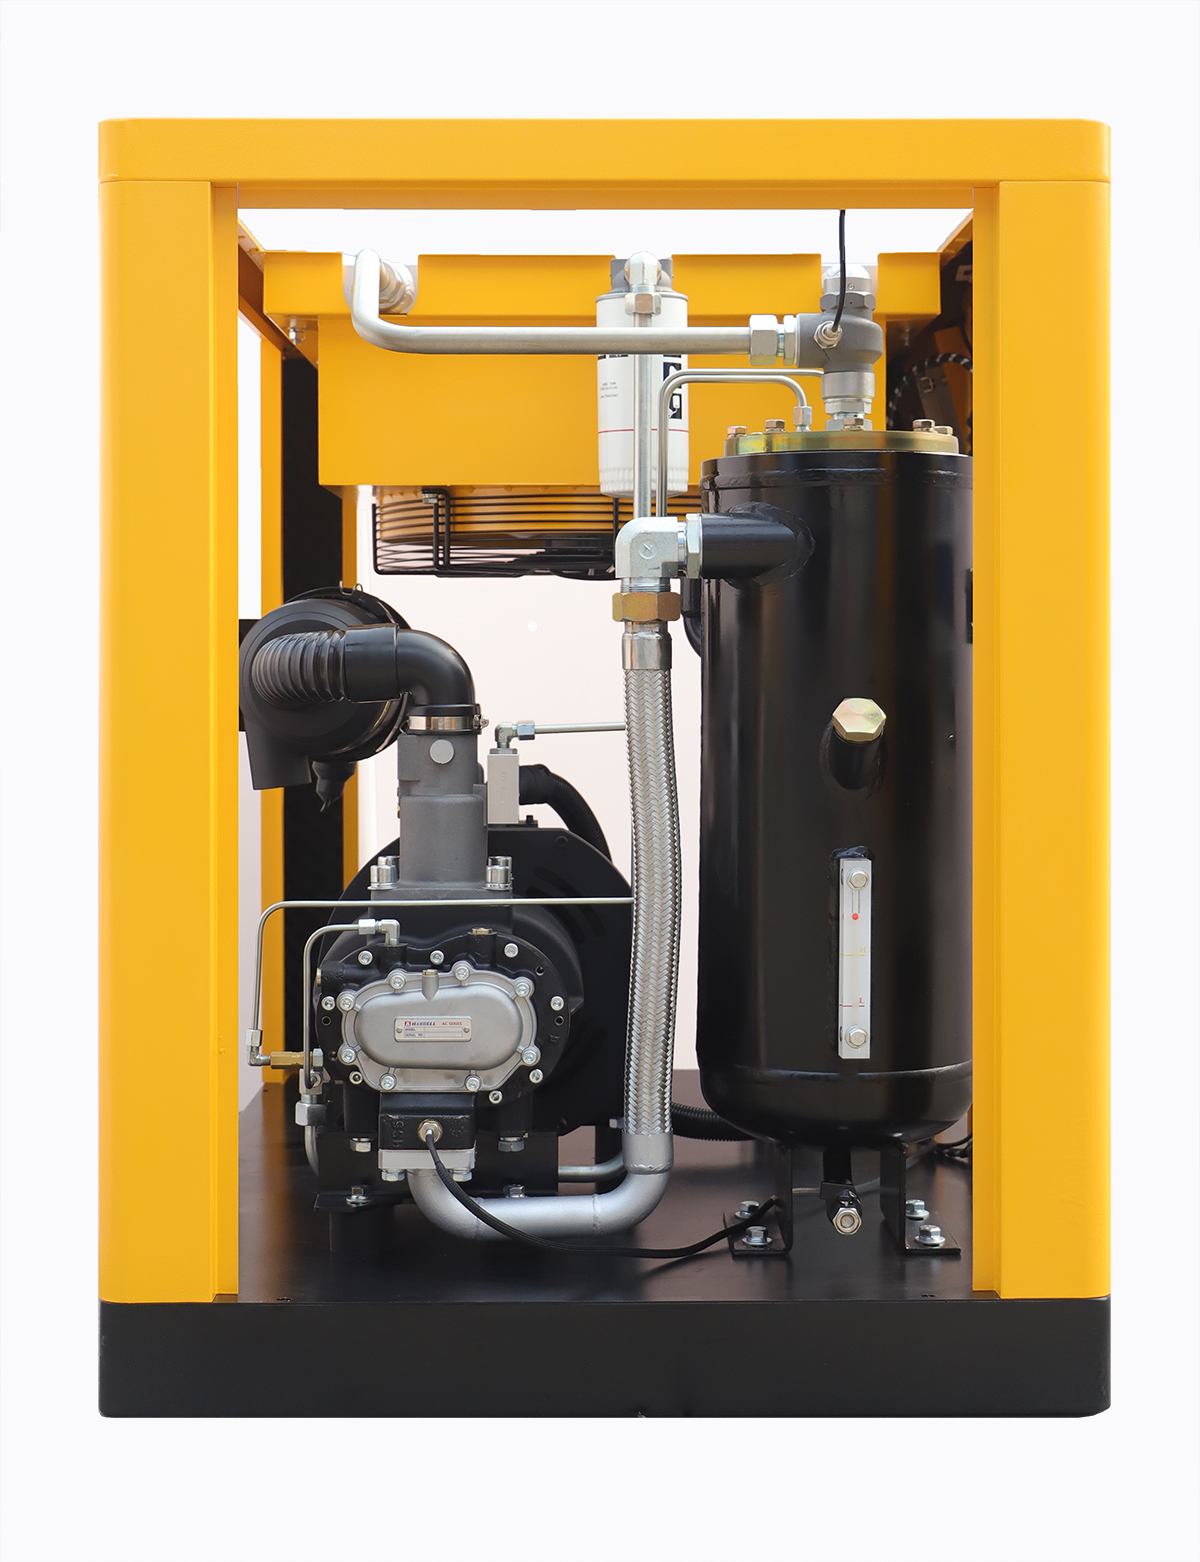
QiAir, китайский производитель и поставщик винтовых компрессоров, подбирает машины для металлообработки по фактическому профилю нагрузки: сначала считают пиковый расход, потом давление у самого дальнего потребителя, и только потом — мощность компрессора. Этот порядок экономит и покупку, и электроэнергию.
Плазменная резка задаёт требования ко всей системе
Плазмотрон — самый чувствительный потребитель в цехе. Производители источников плазмы обычно требуют давление 5,5–7,5 бар непосредственно на входе резака и точку росы не выше +3 °C, а влага в воздухе прямо влияет на стойкость электродов и сопел: мокрый воздух сокращает ресурс расходки в разы и даёт рваную кромку с окалиной. Поэтому осушитель и фильтры для линии резки считают отдельно, а не берут из общецеховой нормы.
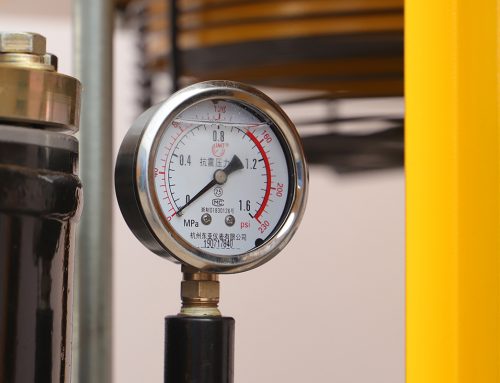
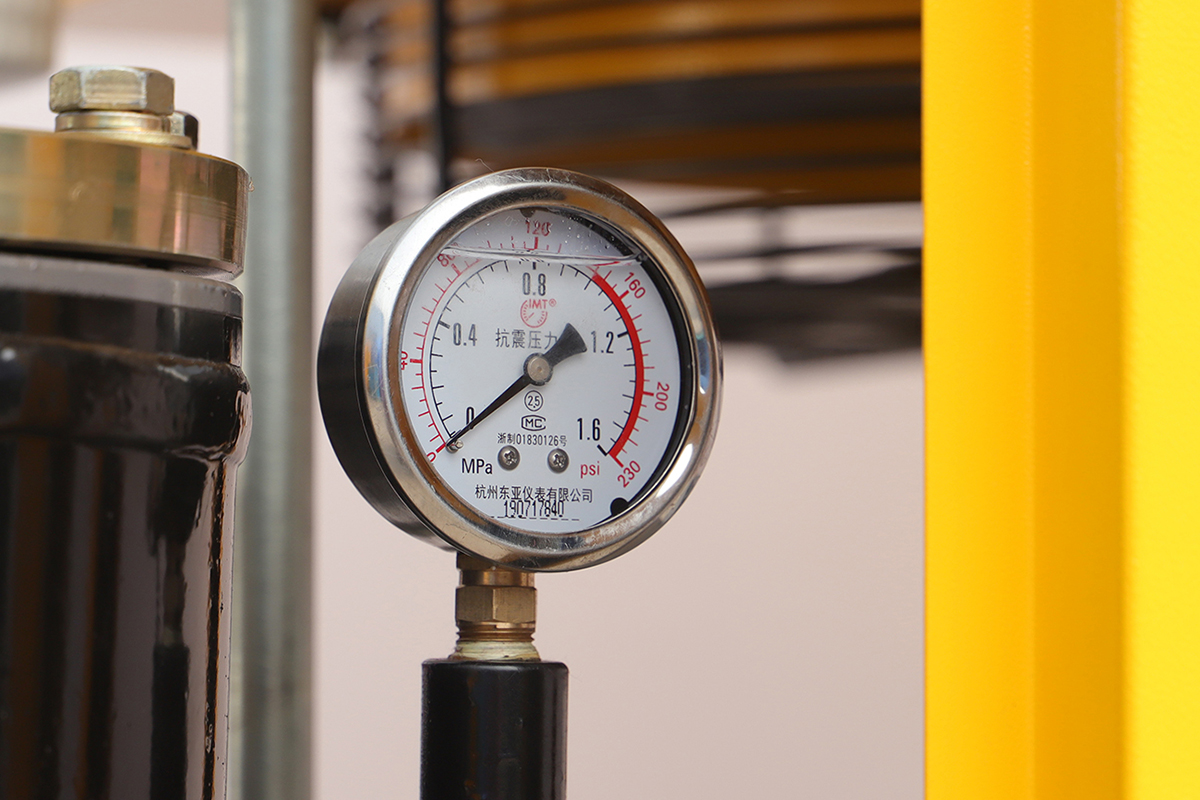
Просадка давления — вторая причина брака. Если при пуске резака давление у поста падает на 0,8–1 бар, значит, либо мала магистраль, либо мал ресивер, либо компрессор уже работает на пределе. Замерьте давление у резака манометром во время реза, а не в компрессорной: разница между этими точками часто объясняет и плохую кромку, и преждевременный износ сопел, хотя сам компрессор при этом выглядит исправным.
Сварка, зачистка и станки: переменная нагрузка и пыль
Сварочные посты и пневматические зачистные машины создают рваный профиль: несколько постов включаются одновременно при смене заготовок, потом нагрузка падает. Для такого профиля хорошо работает связка из базовых машин постоянной скорости и одной машины с частотным регулированием, которая точно добирает переменную часть. Один большой компрессор постоянной скорости на рваную нагрузку будет часами крутиться в разгрузке, потребляя 25–35 % полной мощности без отдачи воздуха.
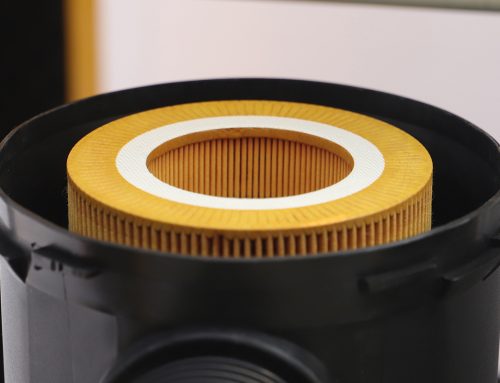
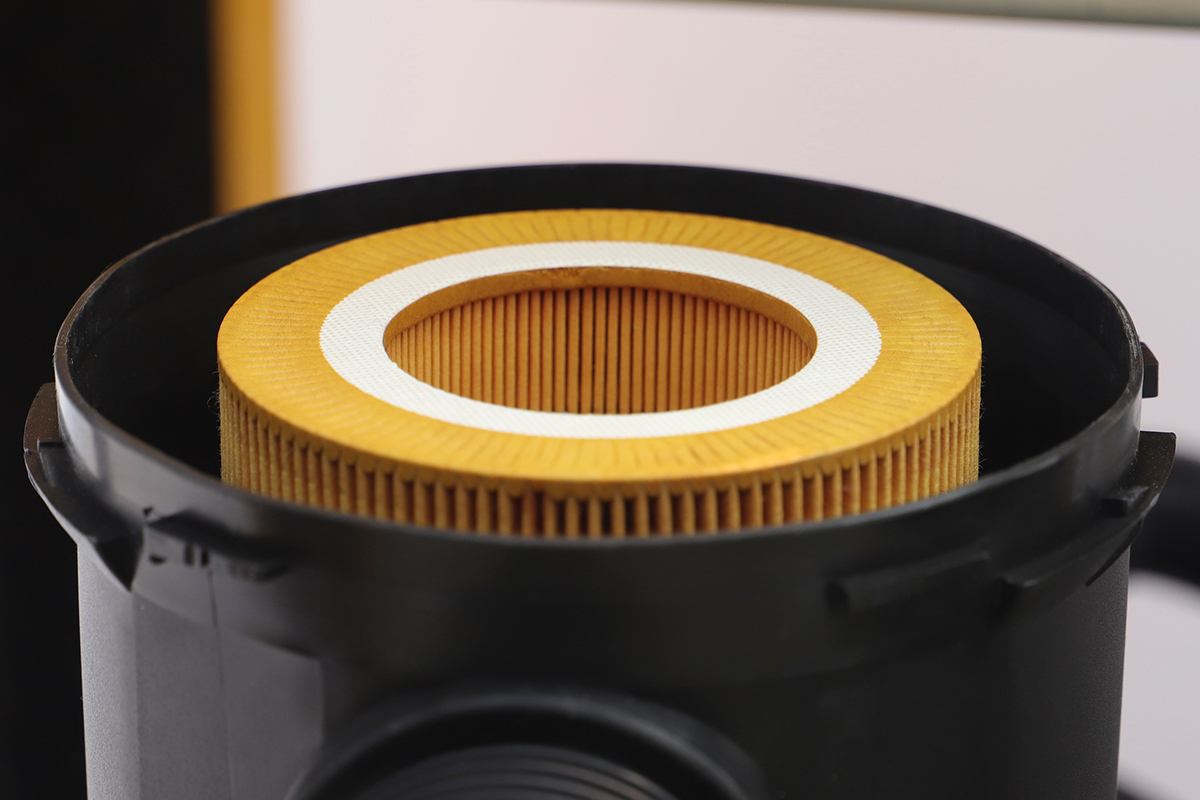
Металлическая пыль и абразивная пыль от зачистки — отдельный риск. Всасывание компрессора нельзя располагать рядом с постами зачистки и сварки: пыль забивает входной фильтр за недели вместо месяцев, растёт температура нагнетания и ускоряется износ винтовой пары. В пыльных цехах входной фильтр проверяют еженедельно, а воздухозабор по возможности выводят из зоны запыления или в чистое помещение.
- Замеряйте давление у плазмотрона во время реза, а не только в компрессорной.
- Рваную нагрузку закрывайте машиной с частотным регулированием, а не одним большим компрессором.
- Входной фильтр в пыльном цехе проверяйте еженедельно, а не по календарю.
Как считать мощность: от постов, а не от двигателя
Соберите расход по постам: плазмотрон по паспорту источника при вашем токе реза, станки с ЧПУ по данным производителя, пневмоинструмент по фактическому одновременному использованию, а не по количеству инструмента в цехе. К сумме добавьте 15–20 % на утечки и рост, и сравните с подачей компрессора именно при вашем рабочем давлении: подача при 7 бар и при 10 бар у одной и той же машины заметно различается, и паспортная цифра при 7 бар не работает для цеха на 10 бар.
Ресивер для металлообработки берите с запасом: объём порядка 1 м³ на каждые 100 л/с подачи — отправная точка, а при резке с частыми пусками резака больший ресивер сглаживает пики лучше, чем повышение уставки давления. Повышение уставки на 1 бар ради компенсации просадок стоит примерно 6–7 % дополнительной электроэнергии постоянно, а ресивер платится один раз.
Часто задаваемые вопросы
Почему плазмотрон даёт плохую кромку при исправном компрессоре?
Чаще всего виноваты просадка давления у поста или влага в воздухе. Замерьте давление у резака во время реза и проверьте осушитель и фильтры линии резки.
Нужна ли машина с частотным регулированием для цеха?
Да, если нагрузка сильно меняется в течение смены, как при сварке и зачистке. Она добирает переменную часть без холостого хода базовых машин.
Как защитить компрессор от металлической пыли?
Вынести воздухозабор из зоны запыления, поставить усиленный входной фильтр и проверять его еженедельно, а охладители чистить по фактической запылённости.
Похожие статьи
- Винтовой компрессор высокого давления для лазерной резки: как выбрать и не переплатить
- Безмасляный винтовой компрессор для пищевой и фармацевтической промышленности
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, текстильной фабрики, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.