
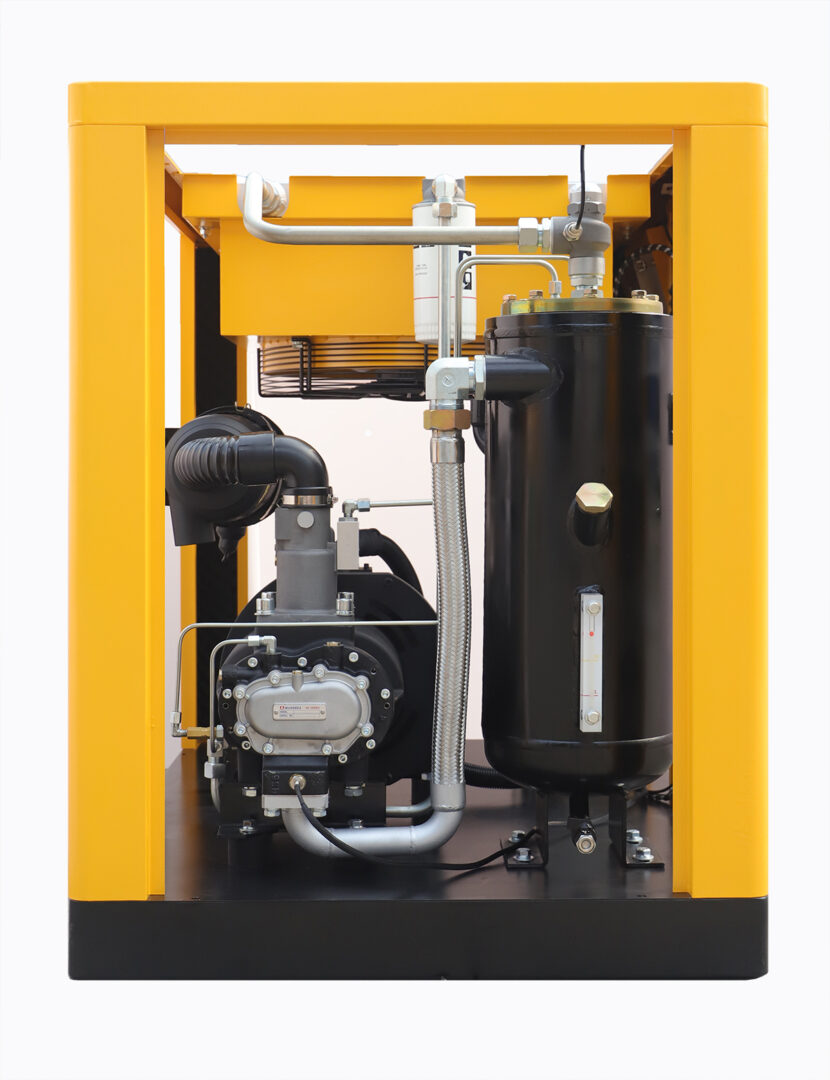
Краткий ответ: Заводу часов и ювелирных изделий обычно нужен винтовой компрессор на 6-7 бар с расходом 2-4 кубометра в минуту, ресивером 500-1000 литров и осушителем с точкой росы плюс 3 градуса. Воздух питает прецизионные станки, полировальные машины, гальванические линии и сборочные посты, где масло и влага дают брак сразу на всей партии: пятна на полированной поверхности, отслоение гальванического покрытия и сбой микромеханики часового механизма. Поэтому после компрессора обязательны фильтры тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр и класс чистоты не хуже 1.2.1 по ISO 8573-1. QiAir — китайский производитель и поставщик винтовых компрессоров для производства часов и ювелирных изделий. Также закладывайте резерв 15-20 процентов по расходу: при добавлении полировальной линии компрессор, подобранный впритык, станет узким местом.
Часы и ювелирные изделия — это микромеханика и зеркальная поверхность: допуски в сотые доли миллиметра, полировка до зеркального блеска и гальваника, где толщина покрытия измеряется микронами. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для часовых и ювелирных производств именно с этой логики — сначала чистота воздуха и стабильность давления, потом расход, а уже затем цена компрессора.
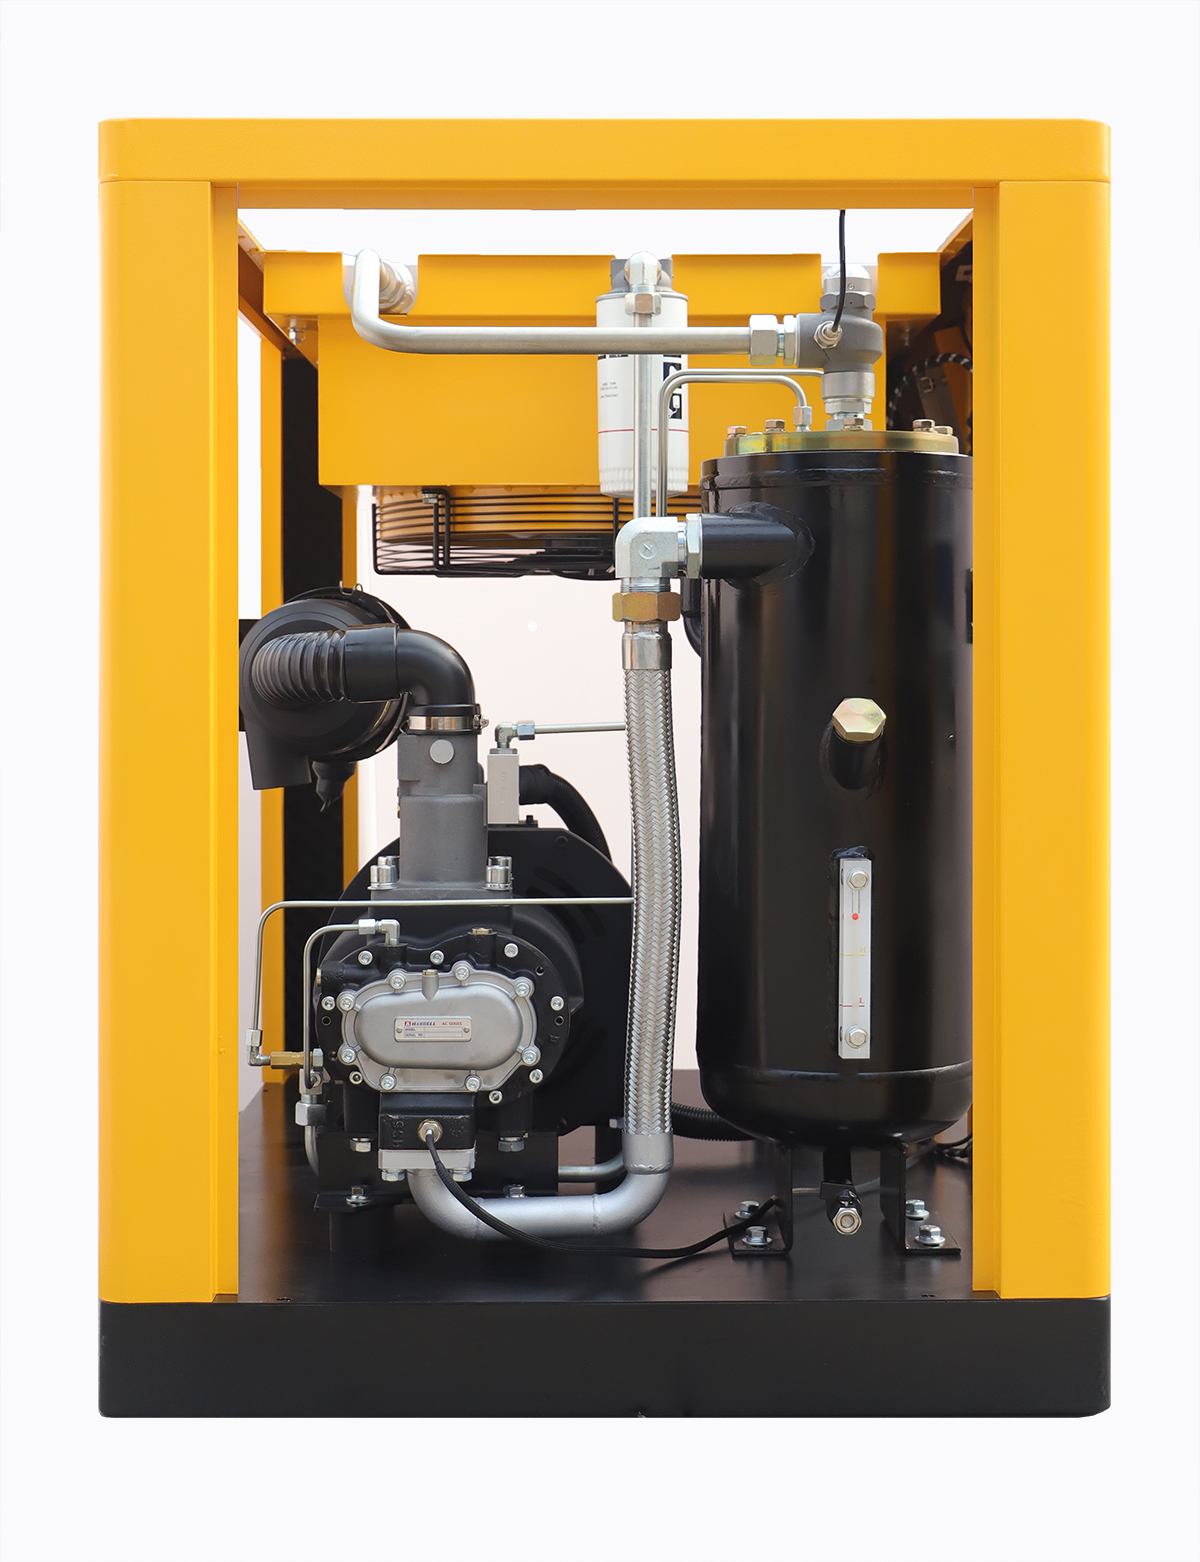
В этой статье разберём, где именно на часовом и ювелирном производстве нужен сжатый воздух, сколько его требуется прецизионной обработке, полировке и гальванике, какой класс чистоты держать в сети и как организовать компрессорную так, чтобы смена модели часов не роняла давление на соседних участках. Граница статьи — прецизионная обработка, полировка, гальваника и сборка; огранка драгоценных камней в расчёт не входит. Все цифры — ориентиры для подбора, проверенные на практике средних производств.
Прецизионная обработка: стабильное давление для микромеханики
Прецизионные станки часового производства — токарные автоматы, фрезерные центры и станки для нарезки зубьев колёс — работают на пневматике: зажимы заготовок, смена инструмента и продувка зоны резания. Допуски здесь измеряются сотыми долями миллиметра, и просадка давления ниже 6 бар даёт недозажим заготовки: деталь смещается на сотые доли, а это уже брак часового колеса. Для цеха из восьми-двенадцати станков закладывают расход 1,5-2,5 кубометра в минуту при 6-7 бар.
Продувка зоны резания — отдельная задача: стружка от латуни и стали должна удаляться из зоны обработки сразу, иначе она царапает поверхность детали и забивает микроканавки. Воздух для продувки берут из той же сети, но через фильтр тонкой очистки: масло в воздухе продувки оседает на детали и мешает последующей полировке и гальванике. Поэтому линию прецизионной обработки питают воздухом класса не хуже 1.2.1.
Вибрация и пульсация давления — скрытый враг точности: компрессор без ресивера даёт пульсацию, которая передаётся на пневмозажимы и снижает повторяемость обработки. Ресивер 500-1000 литров сглаживает пульсацию, а частотный привод держит давление в коридоре 6,5-7 бар без лишних пусков и остановок винтового блока.
Обслуживание компрессора на часовом производстве планируют по моточасам, а не по календарю: масло винтового блока меняют каждые 4000-6000 часов работы, масляный фильтр — каждые 2000 часов, а воздушный фильтр — по перепаду давления. Масло для винтового блока берут только рекомендованное производителем: дешёвое масло даёт нагар на винтах и пронос масла в сеть, а пронос масла на часовом производстве — это пятна на полированной поверхности и брак гальваники. Раз в квартал проверяют работу автоматического конденсатоотводчика и состояние ресивера: коррозия внутри ресивера даёт ржавчину в воздухе, а ржавчина на часовом механизме — это отказ, который не ремонтируется. Раз в год проводят полный аудит сети: замеряют точку росы и остаток масла на каждой ветке, проверяют давление на каждом станке и ищут утечки ультразвуковым детектором — утечка 3 миллиметра при 7 бар теряет около 10 кубометров воздуха в час, а это электроэнергия, которая уходит в никуда.
- Прецизионная обработка: стабильные 6-7 бар, просадка ниже 6 бар даёт недозажим заготовки.
- Продувка зоны резания: фильтр тонкой очистки, масло на детали мешает полировке и гальванике.
- Ресивер 500-1000 литров: сглаживает пульсацию давления и повышает повторяемость обработки.
Полировка: сухой воздух для зеркальной поверхности
Полировка ювелирных изделий и часовых корпусов — самый чувствительный к влаге процесс на производстве: полировальные круги и пасты работают на поверхности, где любая капля влаги даёт матовое пятно, а масло — плёнку, которую не снимает даже повторная полировка. Воздух для пневматики полировальных машин и для обдува изделий после полировки должен быть сухим: осушитель с точкой росы плюс 3 градуса — минимум, а на линиях зеркальной полировки ставят адсорбционный осушитель с точкой росы минус 20 градусов.
Обдув изделий после полировки — операция, где воздух контактирует с готовой поверхностью напрямую: струя воздуха сдувает остатки пасты из углублений и гравировки. Если в воздухе есть масло, оно оседает в углублениях, и изделие уходит на гальванику с загрязнённой поверхностью — покрытие ложится пятнами. Поэтому ветку полировки питают через угольный фильтр после фильтра тонкой очистки.
Полировальные машины работают циклами с короткими пиками, и сеть должна выдерживать их без просадки: падение давления меняет скорость вращения круга и даёт неравномерный блеск. Местный ресивер 300-500 литров у полировального участка сглаживает пики и делает результат предсказуемым от изделия к изделию.
- Полировка: точка росы плюс 3 градуса, на зеркальной полировке — минус 20 градусов.
- Обдув после полировки: угольный фильтр, масло в углублениях даёт пятна гальваники.
- Местный ресивер 300-500 литров: сглаживает пики и выравнивает блеск поверхности.
Гальваника и сборка: чистый воздух для покрытия и микромеханики
Гальванические линии часов и ювелирных изделий используют сжатый воздух для перемешивания электролита, продувки ванн и обдува изделий после покрытия. Масло в воздухе перемешивания попадает в электролит и даёт поры в покрытии — тонкое золотое покрытие толщиной 2-5 микрон не прощает загрязнений. Поэтому ветку гальваники питают безмасляным воздухом или воздухом после угольного фильтра с остатком масла не выше 0,01 миллиграмма на кубометр.
Сборка часовых механизмов — работа, где воздух нужен для продувки деталей, работы микропневматики и проверки герметичности корпуса. Проверка герметичности особенно чувствительна к стабильности давления: если давление в сети плавает, стенд фиксирует ложную утечку, и годный механизм уходит в переборку. Поэтому сборочную зону питают от отдельной ветки с редуктором и собственным ресивером 300 литров.
Сухой воздух важен и для хранения: детали часовых механизмов после обработки хранят в шкафах с продувкой сухим воздухом, чтобы латунь не окислялась. Точка росы плюс 3 градуса в сети хранения закрывает эту задачу, а конденсатоотводчики на ресивере и фильтрах должны работать автоматически, потому что ручной слив в цехе забывают первым.
- Гальваника: безмасляный воздух, масло в электролите даёт поры в покрытии толщиной 2-5 микрон.
- Проверка герметичности: отдельная ветка с редуктором и ресивером 300 литров.
- Хранение деталей: продувка сухим воздухом, чтобы латунь не окислялась.
Покупка из Китая: лист подбора для часового и ювелирного производства
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для часовых и ювелирных производств, поэтому при запросе укажите число прецизионных станков, число полировальных постов, требования к гальванической линии и режим работы сборочного участка. Без этих данных подбор по общему расходу почти всегда даёт заниженный осушитель и просадки давления при смене модели часов.
Ориентировочный лист подбора для производства средней мощности: винтовой компрессор 15-22 киловатта с частотным приводом, давление 6-7 бар, расход 2,0-3,5 кубометра в минуту, ресивер 500-1000 литров, рефрижераторный осушитель на полный расход, фильтры трёх ступеней плюс угольный фильтр на ветки полировки и гальваники. Для крупного производства мощность поднимается до 30-37 киловатт, а ресивер — до 1500 литров.
- Запрос: число станков, число полировальных постов, требования гальваники, режим сборки.
- Комплект: компрессор, осушитель, фильтры, угольный фильтр, ресиверы — одной спецификацией.
- Приёмка: замер точки росы, остатка масла и давления на прецизионных станках при рабочем цикле.
Часто задаваемые вопросы
Какой класс чистоты воздуха нужен часовому и ювелирному производству?
Обычно не хуже 1.2.1 по ISO 8573-1: частицы до 0,1 микрона, точка росы плюс 3 градуса, остаток масла не выше 0,01 миллиграмма на кубометр. На зеркальной полировке точку росы держат минус 20 градусов, а на ветках гальваники добавляют угольный фильтр.
Почему масло в воздухе опасно для гальваники?
Масло попадает в электролит и даёт поры в покрытии: золотое покрытие толщиной 2-5 микрон не прощает загрязнений, и изделие уходит в перепокрытие. Безмасляный воздух или угольный фильтр после фильтра тонкой очистки убирают этот риск.
Как просадка давления влияет на прецизионную обработку часов?
При падении ниже 6 бар пневмозажим недожимает заготовку, деталь смещается на сотые доли миллиметра, а это уже брак часового колеса. Стабильные 6,5-7 бар и ресивер у линии решают проблему.
Похожие статьи
- Винтовой компрессор высокого давления для лазерной резки: как выбрать и не переплатить
- Безмасляный винтовой компрессор для пищевой и фармацевтической промышленности
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.