
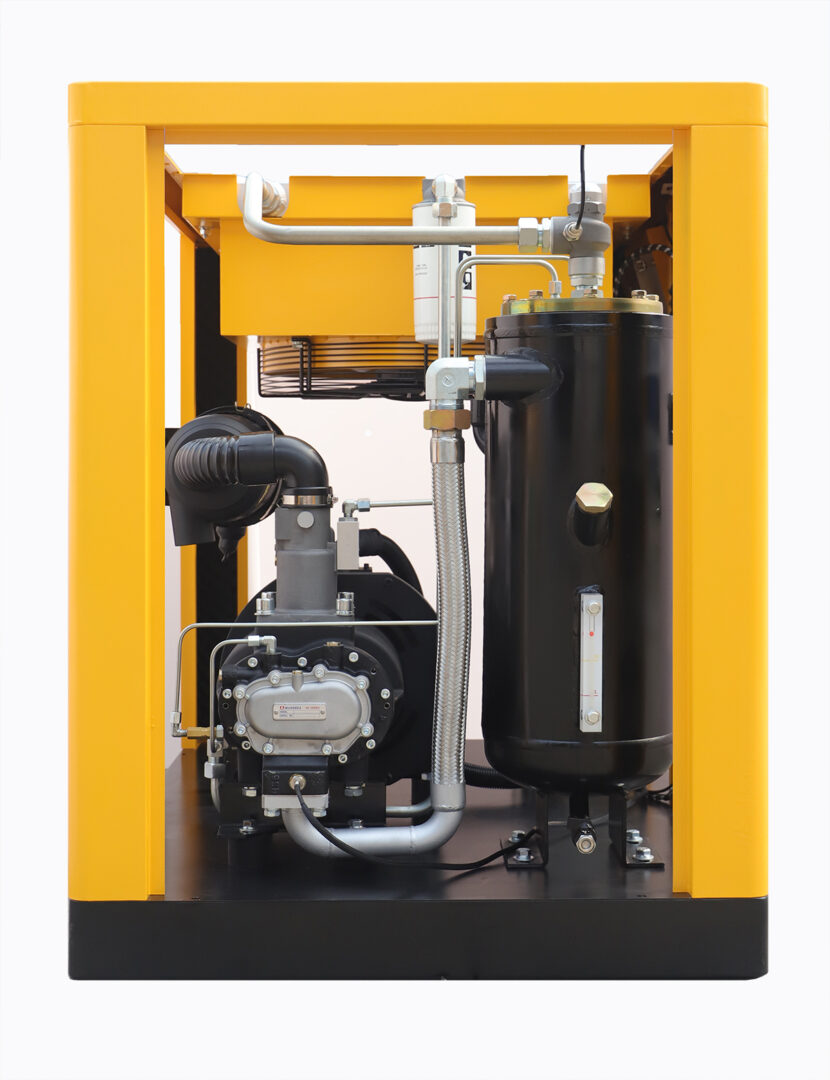
Краткий ответ: Заводу кухонной посуды из нержавеющей стали обычно нужен винтовой компрессор на 7-8 бар с расходом 4-7 кубометров в минуту, ресивером 1500-2500 литров и осушителем с точкой росы плюс 3 градуса. Воздух питает штамповочные прессы, полировальные линии, сварочные посты и упаковку, где масло и влага дают брак сразу на всей партии: пятна на полированной поверхности, коррозия шва и срыв полировки. Поэтому после компрессора обязательны фильтры тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр и класс чистоты не хуже 1.4.1 по ISO 8573-1, а на полировку — 1.2.1. QiAir — китайский производитель и поставщик винтовых компрессоров для производства посуды из нержавеющей стали.
Кастрюля из нержавеющей стали — это глубокая вытяжка, зеркальная полировка и сварка дна: лист металла проходит прессы, полировальные машины и сварочные посты, и почти каждая операция зависит от сжатого воздуха. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для заводов посуды именно с этой логики — сначала чистота воздуха и стабильность давления, потом расход, а уже затем цена компрессора.
В этой статье разберём, где именно на заводе посуды нужен сжатый воздух, сколько его требуется штамповке, полировке и сварке, какой класс чистоты держать в сети и как организовать компрессорную так, чтобы смена модели посуды не роняла давление на соседних участках. Граница статьи — штамповка, полировка, сварка и сборка посуды; производство алюминиевой посуды с антипригарным покрытием в расчёт не входит. Все цифры — ориентиры для подбора, проверенные на практике средних производств.
Штамповка и глубокая вытяжка: пневматика прессов без просадок
Штамповочные прессы завода посуды используют сжатый воздух для работы пневмоподушек, выталкивателей, продувки штампов и подачи листа. Просадка давления ниже 6,5 бар даёт недозажим листа: заготовка смещается, а штамп даёт складки и разрывы на стенке кастрюли. Для цеха из четырёх-шести прессов усилием 200-630 тонн закладывают расход 2,5-4,0 кубометра в минуту при 7-8 бар.
Продувка штампов между циклами — операция, где воздух контактирует с рабочей поверхностью штампа напрямую: струя воздуха убирает металлическую пыль и остатки смазки. Если в воздухе есть масло, оно оседает на штампе и даёт пятна на поверхности изделия, которые видны после полировки. Поэтому линию штамповки питают воздухом класса не хуже 1.4.1 с фильтром тонкой очистки.
Подача листа и рулонов нержавеющей стали — пневматические манипуляторы и вакуумные захваты, которые работают циклами. Срыв вакуума роняет лист весом 10-20 килограммов, а это остановка пресса и риск повреждения штампа. Местный ресивер 500 литров у линии прессов сглаживает пики и делает давление предсказуемым.
- Штамповка: стабильные 7-8 бар, просадка ниже 6,5 бар даёт складки и разрывы на стенке.
- Продувка штампов: фильтр тонкой очистки, масло на штампе даёт пятна на изделии.
- Подача листа: местный ресивер 500 литров, срыв вакуума роняет лист весом 10-20 килограммов.
Полировка до зеркала: сухой воздух для безупречной поверхности
Полировка посуды из нержавеющей стали — самый чувствительный к влаге процесс на заводе: полировальные круги и пасты работают на поверхности, где любая капля влаги даёт матовое пятно, а масло — плёнку, которую не снимает даже повторная полировка. Воздух для пневматики полировальных машин и для обдува изделий после полировки должен быть сухим: осушитель с точкой росы плюс 3 градуса — минимум, а на линиях зеркальной полировки ставят адсорбционный осушитель с точкой росы минус 20 градусов.
Обдув изделий после полировки — операция, где воздух контактирует с готовой поверхностью напрямую: струя воздуха сдувает остатки пасты из углублений и под ободком. Если в воздухе есть масло, оно оседает в углублениях, и посуда уходит на упаковку с загрязнённой поверхностью — покупатель замечает это в первый же день. Поэтому ветку полировки питают через угольный фильтр после фильтра тонкой очистки.
Полировальные машины работают циклами с короткими пиками, и сеть должна выдерживать их без просадки: падение давления меняет скорость вращения круга и даёт неравномерный блеск. Местный ресивер 300-500 литров у полировального участка сглаживает пики и делает результат предсказуемым от изделия к изделию.
- Полировка: точка росы плюс 3 градуса, на зеркальной полировке — минус 20 градусов.
- Обдув после полировки: угольный фильтр, масло в углублениях даёт пятна на посуде.
- Местный ресивер 300-500 литров: сглаживает пики и выравнивает блеск поверхности.
Сварка дна и сборка: пневматика без остановок линии
Сварка дна кастрюли — контактная и лазерная сварка, где пневматика прижимает дно к корпусу с заданным усилием: просадка давления ниже 6,5 бар даёт непровар шва, а непровар — это отрыв дна при нагреве и возврат всей партии. Для линии из трёх-четырёх сварочных постов закладывают расход 1,5-2,5 кубометра в минуту при 7-8 бар.
Сборка посуды — установка ручек, крышек и фурнитуры — работает на пневматике: гайковёрты, пресс-инструмент и маркировщики требуют стабильных 6-7 бар. Если давление плавает, ручка закручивается с разным усилием, а маркировка ложится со смещением. Редуктор и манометр на каждой сборочной линии — обязательное оборудование.
Проверка герметичности посуды с двойным дном — стенды, где изделие заполняют воздухом под давлением 2-3 бар и проверяют падение давления за 30-60 секунд. Если давление в сети плавает, стенд фиксирует ложную утечку, и годное изделие уходит в переборку. Поэтому тестовую зону питают от отдельной ветки с редуктором и собственным ресивером 300 литров.
- Сварка дна: стабильные 7-8 бар, непровар шва — это отрыв дна при нагреве.
- Сборка: редуктор и манометр на каждой линии, проверка давления раз в неделю.
- Герметичность: отдельная ветка с редуктором и ресивером 300 литров.
Покупка из Китая: лист подбора для завода посуды из нержавеющей стали
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для заводов посуды из нержавеющей стали, поэтому при запросе укажите число прессов, число полировальных постов, число сварочных постов и режим работы линии упаковки. Без этих данных подбор по общему расходу почти всегда даёт заниженный осушитель и просадки давления при смене модели посуды.
Ориентировочный лист подбора для завода средней мощности: винтовой компрессор 30-45 киловатт с частотным приводом, давление 7-8 бар, расход 4,0-6,5 кубометра в минуту, ресивер 1500-2500 литров, рефрижераторный осушитель на полный расход, фильтры трёх ступеней плюс угольный фильтр на ветку полировки. Для крупного производства мощность поднимается до 55-75 киловатт, а ресивер — до 3000 литров.
- Запрос: число прессов, число полировальных постов, число сварочных постов, режим упаковки.
- Комплект: компрессор, осушитель, фильтры, угольный фильтр, ресиверы — одной спецификацией.
- Приёмка: замер точки росы, остатка масла и давления на штамповке и полировке при рабочем цикле.
Часто задаваемые вопросы
Какой класс чистоты воздуха нужен заводу посуды из нержавеющей стали?
Обычно не хуже 1.4.1 по ISO 8573-1: частицы до 0,1 микрона, точка росы плюс 3 градуса, остаток масла не выше 0,01 миллиграмма на кубометр. На ветке полировки класс поднимают до 1.2.1 и добавляют угольный фильтр — масло даёт плёнку, которую не снимает повторная полировка.
Почему просадка давления опасна для штамповки посуды?
При падении ниже 6,5 бар пневмоподушка недожимает лист, заготовка смещается, а штамп даёт складки и разрывы на стенке кастрюли. Стабильные 7-8 бар и местный ресивер у линии прессов решают проблему.
Зачем заводу посуды угольный фильтр на полировку?
Фильтр тонкой очистки убирает масло до 0,01 миллиграмма на кубометр, а угольный фильтр — пары масла, которые оседают в углублениях и под ободком посуды. Для штамповки он необязателен, а для зеркальной полировки — обязателен.
Похожие статьи
- Как выбрать производителя винтовых компрессоров в Китае для своего завода
- Двухступенчатый винтовой компрессор с частотным регулированием: как он экономит энергию
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.