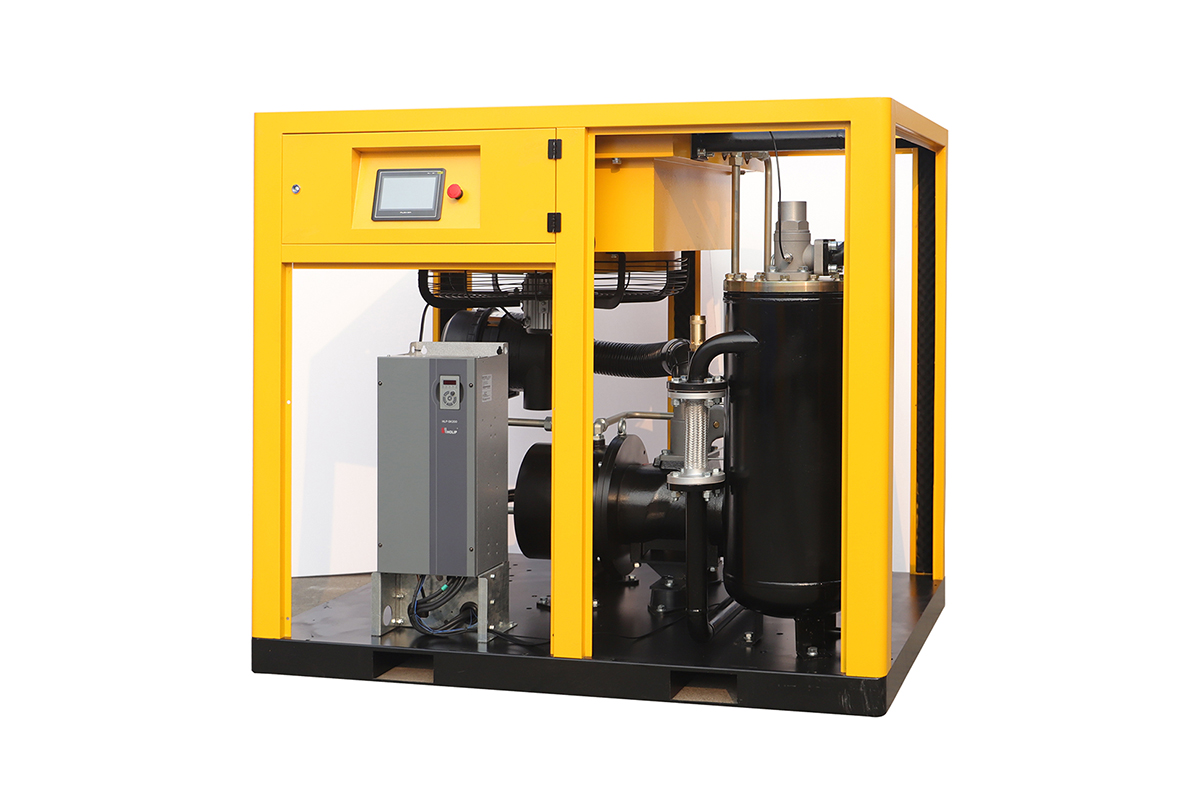
Краткий ответ: Лопасть ветрогенератора — это композит длиной в десятки метров, и сжатый воздух сопровождает её от укладки ткани в форму до финишной шлифовки. Самое уязвимое место — вакуумная инфузия смолы: влага или масло в воздухе, питающем вакуумные насосы и пневматику оснастки, дают непропитку, пузыри и расслоение, которые обнаруживаются только после полимеризации, когда лопасть уже испорчена. Поэтому для инфузии нужен сухой безмасляный воздух с точкой росы ниже, чем в цехе, а для формовки и финиша — стабильное давление 6–7 бар без просадок у самого дальнего поста. Правильная система для такого завода — винтовой компрессор с осушением для инфузии и резервом на цикл. QiAir, китайский производитель и поставщик винтовых компрессоров, подбирает машины для композитных производств от карты циклов цеха.
Завод лопастей не похож на обычный машиностроительный цех: здесь нет грохота кузницы, но есть огромные формы, вакуумные мешки, часы полимеризации и пыль от шлифовки стеклопластика, которая летит везде. Воздух здесь работает тихо — и именно поэтому его сбои замечают поздно, когда цикл уже сорван.
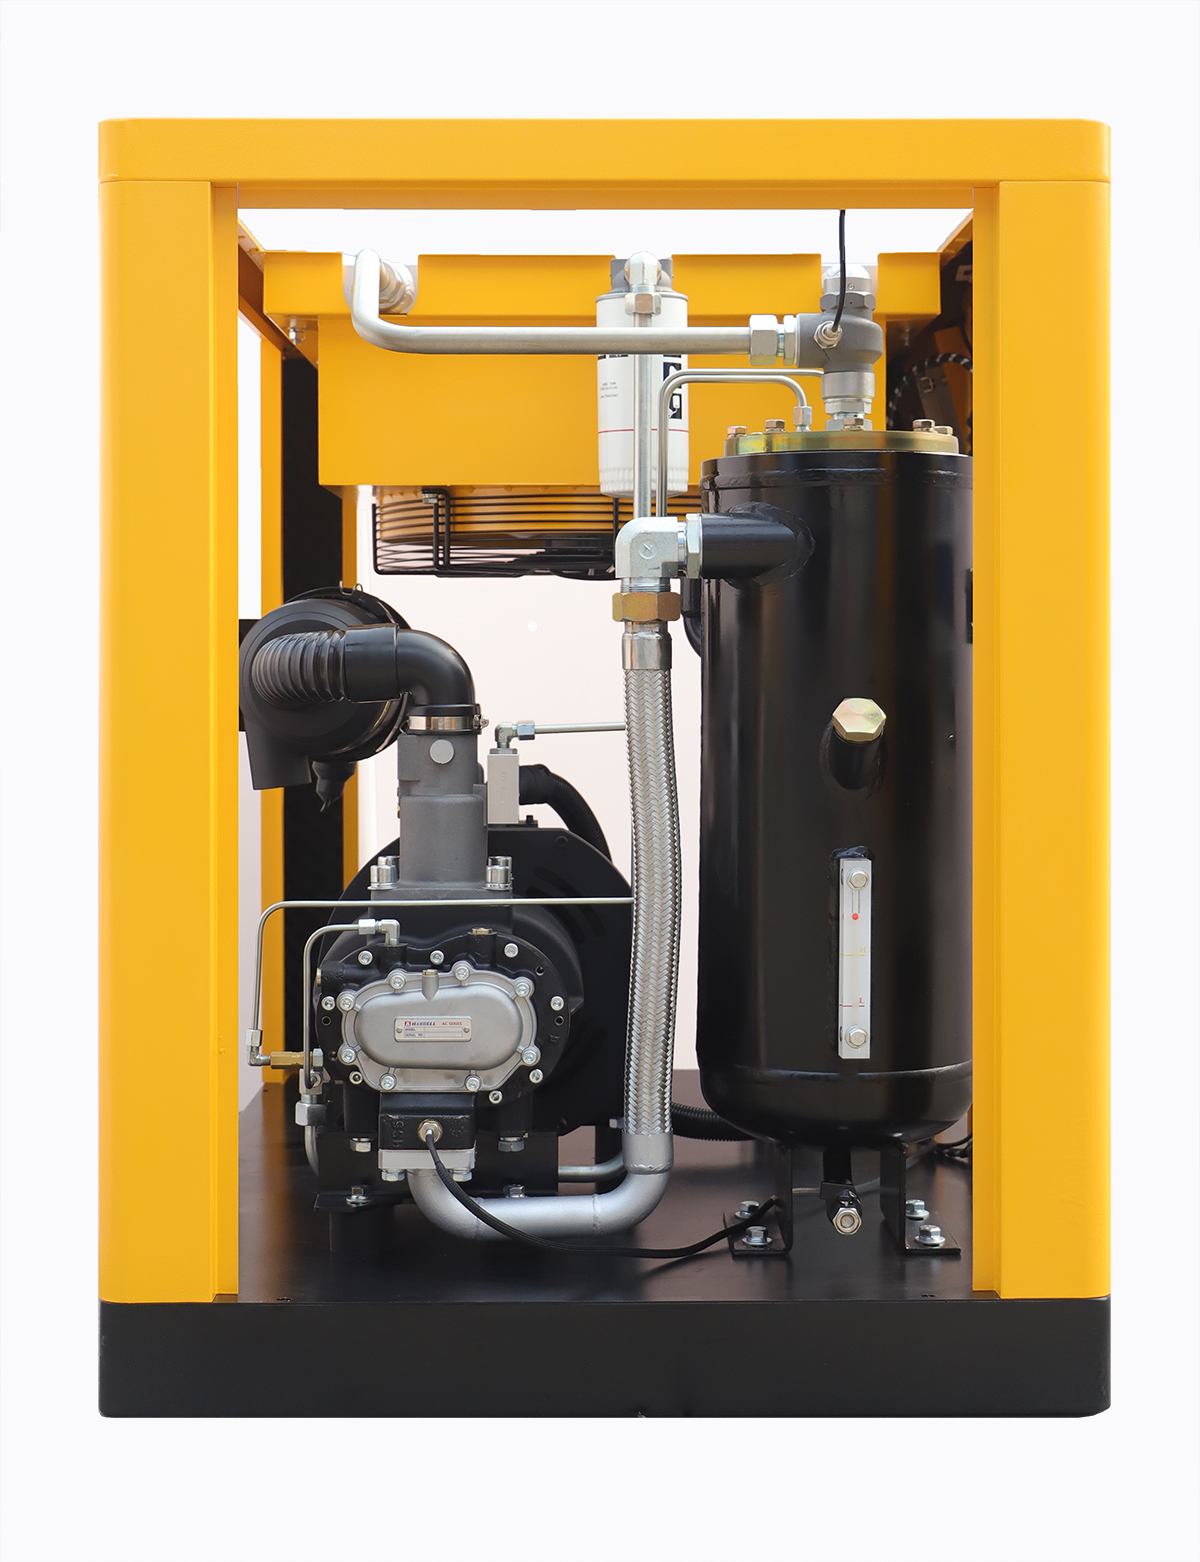
Начинают с самого дорогого цикла — инфузии. Если воздух для оснастки и вакуумной системы подготовлен плохо, брак получается не в виде царапины, а в виде непропитанной зоны внутри лопасти, которую нельзя зашпатлевать. Ниже — как разделить контуры цеха и не заплатить за брак ценой целой лопасти.
Вакуумная инфузия: сухость решает судьбу лопасти
Инфузия — это часы, когда смола пропитывает сухую ткань под вакуумом, и любое попадание влаги в этот процесс меняет вязкость смолы и качество пропитки. Воздух, питающий пневматику прижимов, вакуумные ловушки и системы контроля, должен быть сухим и безмасляным: масляный аэрозоль на оснастке даёт непроклей, а влага — пузыри в ламинате. Типичная практика — безмасляное сжатие или многоступенчатая фильтрация с угольным фильтром для постов инфузии, адсорбционное осушение до точки росы −20 °C и ниже и контроль точки росы на выходе осушителя в реальном времени, а не раз в квартал.
Непрерывность здесь важнее мощности. Инфузию нельзя поставить на паузу, чтобы починить компрессор: если давление в системе прижимов просело посреди цикла, мешок может потерять герметичность, и цикл придётся начинать заново с новой тканью и новой смолой. Поэтому инфузионный контур строят с резервом N+1 или хотя бы с отдельным ресивером, который держит цикл до переключения на резервную машину, а тестовый пуск резерва проводят ежемесячно, а не в день аварии.
Формовка и оснастка: пики, длина магистралей, точность
Формы для лопастей стоят рядами, и магистраль до самого дальнего поста может тянуться на сотни метров. Давление в компрессорной при этом ничего не говорит о давлении у формы: потери в длинной магистрали, фильтрах и фитингах съедают 0,5–1 бар и больше, а в пике, когда несколько постов работают одновременно, просадка растёт. Замеряют давление у самой дальней формы в пике, а диаметр магистрали считают от пикового расхода, а не от среднего по цеху. Узкая магистраль — самая частая и самая дешёвая в исправлении причина жалоб на нехватку воздуха в композитном цехе.
Пневматика оснастки — прижимы, фиксаторы, подъёмные механизмы — работает в пыли от резки и укладки стеклоткани. Локальные фильтры на постах защищают клапаны от абразивной пыли, а их замену привязывают к перепаду давления. Один забитый локальный фильтр даёт вялую работу прижима, а вялый прижим — сдвиг ткани в форме, который потом выглядит как дефект ламината.
- Давление меряйте у самой дальней формы в пике, а не в компрессорной.
- Диаметр магистрали считайте от пикового расхода нескольких постов.
- Локальные фильтры меняйте по перепаду, а не по календарю.
Финишная обработка: шлифовка, окраска и пыль
Финиш — это шлифовка, шпатлевание и окраска готовой лопасти, и здесь воздух нужен сразу в двух качествах: силовой для шлифмашин и чистый для краскопультов. Смешение этих контуров — классическая ошибка: пыль от шлифовки попадает в магистраль окраски, а влага в воздухе краскопульта даёт шагрень и кратеры на покрытии длиной в десятки метров, переделка которого стоит недель работы. Для окраски ставят отдельный контур с адсорбционным осушением и угольным фильтром, а шлифовальную пыль отводят местной вытяжкой, а не позволяют ей оседать на фильтрах компрессорной.
Компрессорная для композитного завода не должна стоять в зоне шлифовки: стеклопластиковая пыль забивает входные фильтры за дни и попадает в винтовую пару. Воздухозабор выносят в чистую зону, а входные фильтры проверяют еженедельно. Этот простой перенос воздухозабора часто продлевает ресурс машины на годы без каких-либо затрат на саму машину.
Часто задаваемые вопросы
Какой воздух нужен для вакуумной инфузии?
Сухой и безмасляный: обычно адсорбционное осушение до −20 °C и ниже, фильтрация с угольным фильтром на постах инфузии и контроль точки росы в реальном времени.
Почему давление у формы ниже, чем в компрессорной?
Из-за потерь в длинной магистрали, фильтрах и фитингах. Меряйте давление у самой дальней формы в пике и считайте диаметр магистрали от пикового расхода.
Можно ли питать окраску из общего контура цеха?
Не стоит: пыль от шлифовки и влага дают брак покрытия. Окраске нужен отдельный контур с адсорбционным осушением и угольным фильтром.
Похожие статьи
- Винтовой компрессор высокого давления для лазерной резки: как выбрать и не переплатить
- Безмасляный винтовой компрессор для пищевой и фармацевтической промышленности
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, текстильной фабрики, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.