
Краткий ответ: Заводу подшипников обычно нужен винтовой компрессор на 7 бар с расходом 3-6 кубометров в минуту, ресивером 1000-2000 литров и осушителем с точкой росы плюс 3 градуса. Воздух питает шлифовальные станки, пневмоприводы сборочных линий, системы промывки и испытательные стенды, где масло, влага и абразивная пыль дают брак сразу на всей партии колец. Поэтому после компрессора обязательны фильтры тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр, а шлифовальные участки изолируют отдельной веткой с собственным ресивером. Также планируйте обслуживание по наработке: при двухсменной работе фильтры и масло меняют почти вдвое чаще, чем в односменном производстве, а контроль точки росы проводят раз в неделю.
Подшипник — это точность в микронах, и сжатый воздух на его заводе должен быть таким же точным: без пульсаций, без масла, без влаги, без абразивной пыли. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для подшипниковых заводов именно с этой логики — сначала стабильность давления и чистота воздуха, потом расход, а уже затем цена компрессора.
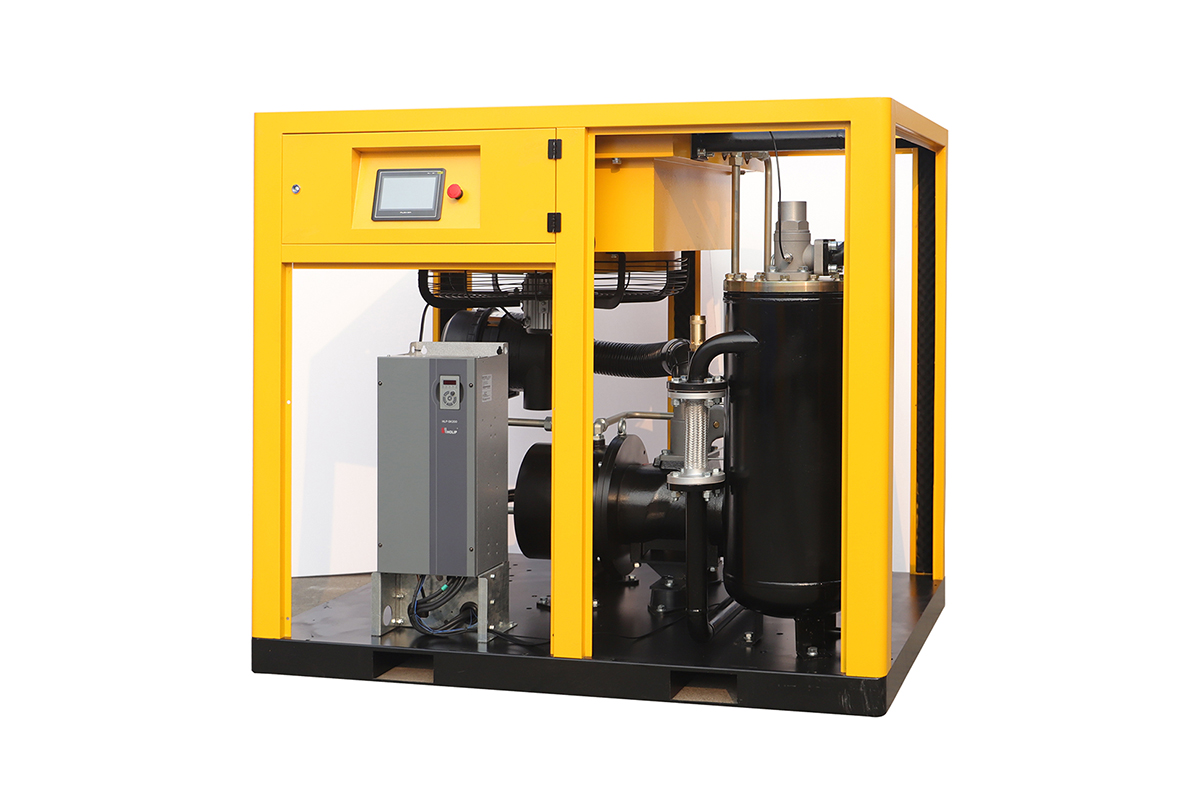
В этой статье разберём, где именно на заводе подшипников нужен сжатый воздух, сколько его требуется шлифованию, сборке и испытаниям, как защитить пневмосистему от абразивной пыли и почему контроль качества воздуха стоит вынести в отдельную процедуру. Все цифры — ориентиры для подбора, проверенные на практике средних подшипниковых производств.
Шлифование: абразивная пыль и почему сеть делят на контуры
Шлифование колец и тел качения — самый пыльный участок завода подшипников. Абразивная пыль из зоны шлифования попадает в воздухозабор, если компрессорная стоит рядом без вентиляции, забивает входной фильтр, поднимает температуру нагнетания и сокращает интервалы обслуживания вдвое. Поэтому компрессорную выносят в отдельное помещение с приточной вентиляцией, а воздухозабор выводят в чистую зону с предфильтром.
Пневмоприводы шлифовальных станков — зажимы, подача, правка круга — требуют стабильного давления 6,5-7 бар без пульсаций. Если давление плавает, круг правится неравномерно, а это сразу сказывается на шероховатости дорожки качения. Для шлифовального участка из 6-8 станков закладывают расход 2,0-3,5 кубометра в минуту, а сам участок питают от отдельной ветки с ресивером 500-1000 литров, чтобы пики правки кругов не роняли давление на соседних станках.
Промывка деталей после шлифования — отдельная операция, где воздух контактирует с поверхностью кольца напрямую. Обдув после мойки должен быть сухим и без масла, иначе на дорожке качения остаются пятна, которые видны только на контроле под микроскопом. Ветку промывки питают через фильтр тонкой очистки и угольный фильтр, а точку росы держат на уровне плюс 3 градусов.
Сборка подшипников: пневмоприводы, прессовая посадка и чистота
Сборочная линия подшипников работает на пневматике: прессовая посадка колец, установка сепараторов, дозирование смазки и запрессовка уплотнений. Здесь важна не величина расхода, а точность срабатывания: просадка давления ниже 6 бар даёт недожим сепаратора или неравномерную посадку, а это шум и вибрация готового подшипника на испытаниях.
- Сборку питайте от отдельной ветки с ресивером 500 литров и редуктором с контролем давления.
- Прессовую посадку проверяйте по давлению на самом прессе, а не на выходе компрессора.
- Дозирование смазки изолируйте фильтром тонкой очистки от общей сети.
Дозирование смазки — операция, где чистота воздуха решает судьбу подшипника: масло из пневмосистемы, попавшее в смазку, меняет её свойства, а влага даёт коррозию дорожек при хранении. Поэтому дозаторы смазки подключают через дополнительный фильтр тонкой очистки, а качество воздуха на сборочной линии замеряют раз в квартал вместе с контролем смазки.
Сборочные цеха подшипниковых заводов часто работают в режиме чистого помещения: температура и влажность контролируются, а воздух в цехе фильтруется. Компрессор в таких условиях не должен вносить пыль и тепло в цех, поэтому компрессорную размещают за пределами чистого помещения, а пневмолинии заводят через фильтры на границе зон. Это простое решение снижает число отбраковок на сборке.
Испытания подшипников: вибрация, шум и воздух без пульсаций
Испытательные стенды подшипников — вибрация, шум, момент трения — требуют стабильного давления без пульсаций: пневмоприводы стендов фиксируют подшипник, подают нагрузку и управляют измерительными головками. Пульсация давления даёт ложные показания вибрации, и годный подшипник уходит в брак, а дефектный — проходит контроль. Поэтому испытательный участок питают через отдельный редуктор и ресивер 300-500 литров.
Для завода среднего размера суммарный расход на испытания составляет 0,5-1,0 кубометра в минуту, но считать его нужно не по среднему, а по пикам при одновременном запуске нескольких стендов. Если испытания и сборка питаются от одной ветки без ресивера, каждый пуск стенда будет дёргать давление на сборочных прессах.
Ведите журнал испытаний с записью давления в сети в момент измерения: если через месяц покупатель жалуется на шум подшипника, эти записи позволяют доказать, что испытания проводились в норме, или быстро найти смену, где давление плавало. Журнал давления на испытаниях — такая же часть контроля качества, как и журнал измерений вибрации.
Покупка из Китая: лист подбора для подшипникового завода
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для подшипниковых заводов, поэтому при запросе передайте число шлифовальных станков и сборочных линий, требования к чистоте воздуха на сборке и режим работы испытательных стендов. Эти данные определяют, сколько контуров нужно в сети и какая степень осушки требуется на ветке промывки.
Ориентировочный лист подбора для среднего завода: винтовой компрессор 30-45 киловатт с частотным приводом, давление 7 бар, расход 4,0-6,0 кубометра в минуту, ресивер 1500-2000 литров, рефрижераторный осушитель на полный расход, фильтры трёх ступеней плюс угольный фильтр на ветки промывки и дозирования смазки. Для крупного завода мощность поднимается до 55-75 киловатт, а ресивер — до 2000-3000 литров.
При сравнении предложений проверяйте, что осушитель и фильтры посчитаны на пиковый расход, а гарантия на винтовой блок прописана отдельно. Попросите данные по остатку масла и точке росы в спецификации, а при пусконаладке замерьте эти параметры и давление на самом дальнем шлифовальном станке, а результаты зафиксируйте в акте. Уточните сроки поставки фильтров и наличие сервисной документации на русском или английском.
Часто задаваемые вопросы
Какой расход воздуха нужен заводу подшипников?
Средний завод требует 3-6 кубометров в минуту при 7 бар: шлифование 2,0-3,5, сборка 1,0-2,0, испытания 0,5-1,0. Точный расход считают по числу одновременных станков и стендов.
Почему растёт вибрация готового подшипника?
Одна из причин — просадки давления на сборочных прессах и испытаниях. Проверьте местные ресиверы, редукторы и состояние фильтров, прежде чем менять режим шлифования.
Как защитить компрессор от абразивной пыли?
Выносите компрессорную из шлифовального цеха, ставьте предфильтр на воздухозабор и проверяйте входной фильтр раз в неделю. В сезон интенсивной работы проверка чаще, чем раз в месяц, — норма.
Похожие статьи
- Одноступенчатый и двухступенчатый винтовой компрессор: какой лучше для вашего производства
- Покупка винтовых компрессоров из Китая: чек-лист поставщика для закупщика
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.