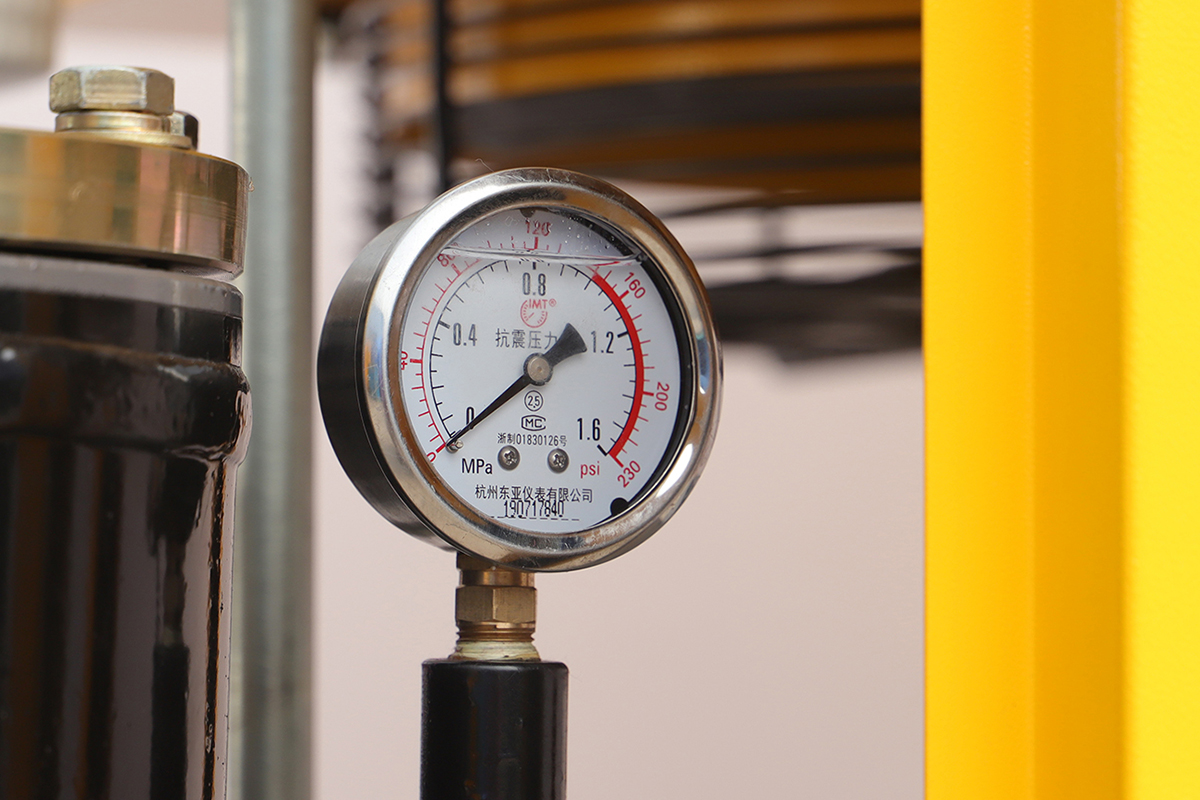
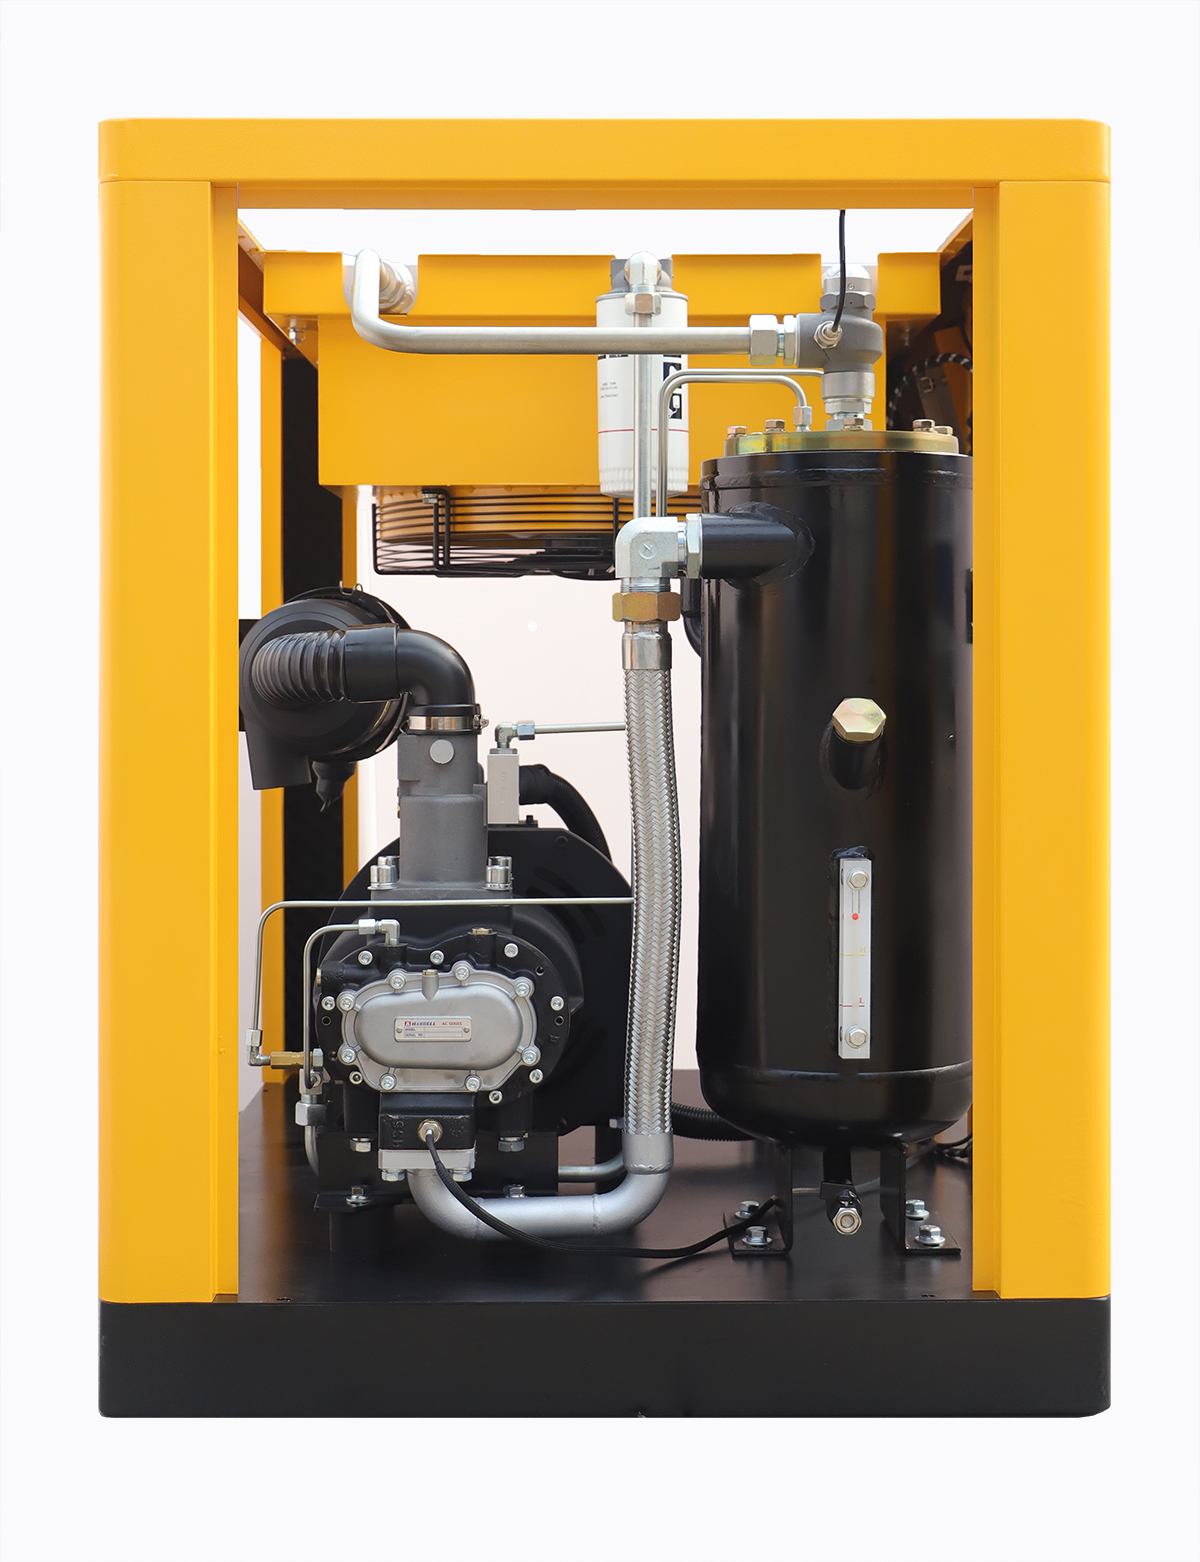
Краткий ответ: Заводу спортивного оборудования обычно нужен винтовой компрессор на 7-8 бар с расходом 4-8 кубометров в минуту, ресивером 1500-2500 литров и осушителем с точкой росы плюс 3 градуса. Воздух питает лазерную резку труб, сварочные посты, линии окраски и сборочные участки, где масло и влага дают брак сразу на всей партии: окисление реза, поры в сварном шве и кратеры в лакокрасочном покрытии. Поэтому после компрессора обязательны фильтры тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр и класс чистоты не хуже 1.4.1 по ISO 8573-1, а на ветке окраски — не хуже 1.2.1. QiAir — китайский производитель и поставщик винтовых компрессоров для производства спортивного оборудования. Также закладывайте резерв 15-20 процентов по расходу: при добавлении линии окраски компрессор, подобранный впритык, станет узким местом.
Спортивное оборудование — это трубы, сварка и покрытие: тренажёры, штанги, стойки и велотренажёры собираются из стальных труб, свариваются, красятся и комплектуются, и почти каждая операция работает на сжатом воздухе. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для производства спортивного оборудования именно с этой логики — сначала стабильность давления и чистота воздуха, потом расход, а уже затем цена компрессора.
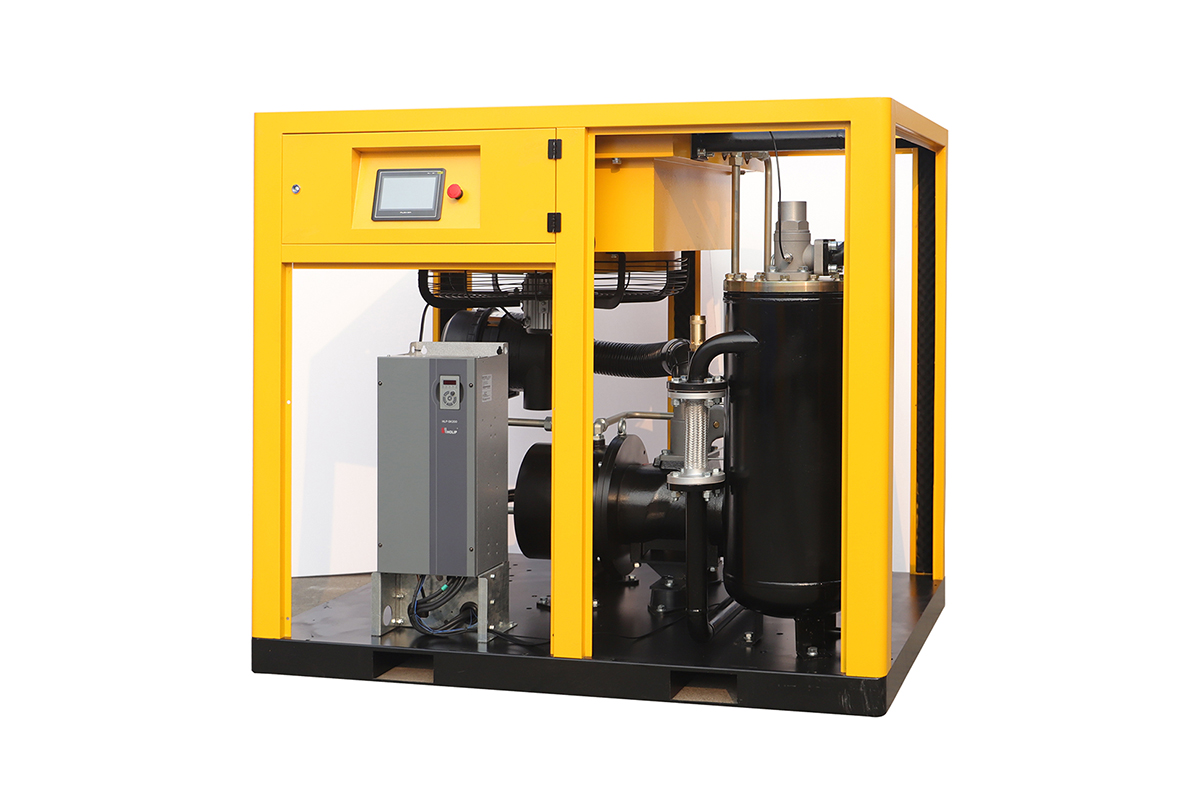
В этой статье разберём, где именно на заводе спортивного оборудования нужен сжатый воздух, сколько его требуется резке труб, сварке, окраске и сборке, какой класс чистоты держать в сети и как организовать компрессорную так, чтобы смена модели тренажёра не роняла давление на соседних участках. Граница статьи — резка труб, сварка, окраска и сборка; производство электронных консолей тренажёров в расчёт не входит. Все цифры — ориентиры для подбора, проверенные на практике средних производств.
Резка труб: лазерная резка и пневматика раскроя
Лазерная резка труб — первый крупный потребитель воздуха на заводе спортивного оборудования: станок режет стальные трубы диаметром 25-80 миллиметров, а сжатый воздух продувает зону реза и удаляет расплавленный металл. Влажный воздух в продувке даёт окисление кромки реза, а окисленная кромка не сваривается чисто — это поры в шве и переборка узла. Поэтому ветку лазерной резки питают воздухом с точкой росы не выше плюс 3 градусов и фильтром тонкой очистки.
Трубогибочные станки и станки раскроя работают на пневматике: зажимы, подача трубы и смена инструмента. Просадка давления ниже 6,5 бар даёт недозажим трубы, а труба смещается на миллиметры — это уже брак заготовки, который виден только при сварке узла. Для цеха с двумя-тремя станками резки и гибки закладывают расход 2,0-3,5 кубометра в минуту при 7-8 бар.
Продувка зоны реза — операция, где воздух контактирует с нагретой кромкой напрямую: струя воздуха под давлением 6-7 бар сдувает расплав и охлаждает кромку. Если в воздухе есть масло, оно оседает на кромке и мешает сварке, а чистый рез даёт чистый шов. Поэтому линию резки питают от фильтра тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр.
Выбор газа для лазерной резки труб определяет качество реза: сжатый воздух даёт чистый рез на чёрной стали толщиной до 6 миллиметров и стоит дешевле азота, а азот даёт рез без окисления кромки, но расход газа выше и цена баллона или генератора азота добавляется к себестоимости. Для спортивного оборудования, где трубы потом свариваются, воздух подходит в большинстве случаев: окисная плёнка на кромке снимается дробеструем или зачисткой перед сваркой. Кислород для резки применяют редко — он даёт быстрый рез, но сильную окалину, которую приходится зачищать. Расход воздуха на лазерную резку — 2,0-4,0 кубометра в минуту при давлении 6-7 бар на продувку, а давление в режущей головке держат 10-16 бар через бустер, если станок требует высокого давления на сопле. При подборе компрессора учитывают оба контура: низкое давление на продувку и высокое — на режущую головку.
- Лазерная резка: точка росы не выше плюс 3 градусов, влага даёт окисление кромки реза.
- Гибка труб: стабильные 7-8 бар, просадка ниже 6,5 бар даёт недозажим трубы.
- Продувка зоны реза: фильтр тонкой очистки, масло на кромке мешает сварке.
Сварка: пневмозажимы и продувка швов
Сварочные посты спортивного оборудования — полуавтоматическая и роботизированная сварка рам тренажёров — используют сжатый воздух для пневмозажимов, продувки швов и работы позиционеров. Зажим держит трубу с заданным усилием, а просадка давления ниже 6,5 бар даёт смещение трубы в зажиме — это кривой шов и переборка рамы. Для цеха из шести-восьми сварочных постов закладывают расход 1,5-2,5 кубометра в минуту при 7-8 бар.
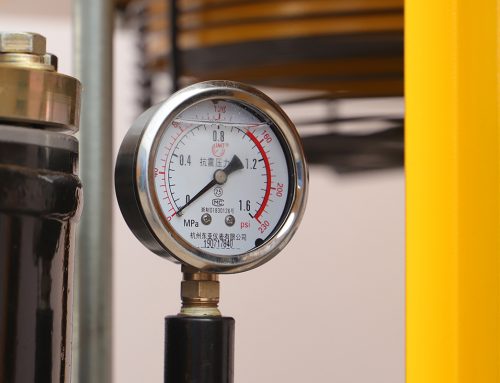
Продувка сварного шва после сварки — операция, где воздух сдувает шлак и окалину из зоны шва перед контролем. Влажный воздух в продувке даёт коррозию шва при хранении, а масло — плёнку, которая мешает окраске. Поэтому ветку сварки питают через фильтр тонкой очистки, а давление на постах проверяют манометром раз в неделю.
Роботизированная сварка добавляет своё требование: пневматика робота работает циклами с короткими пиками, и сеть должна выдерживать их без просадки. Местный ресивер 500 литров у роботизированного поста сглаживает пики и делает цикл сварки предсказуемым от рамы к раме.
- Сварка: стабильные 7-8 бар, просадка ниже 6,5 бар смещает трубу в зажиме.
- Продувка швов: фильтр тонкой очистки, масло на шве мешает окраске.
- Роботизированная сварка: местный ресивер 500 литров сглаживает пики пневматики робота.
Окраска и сборка: сухой воздух для покрытия и пневмоинструмента
Окраска спортивного оборудования — порошковая или жидкая — самый чувствительный к чистоте воздуха процесс на заводе: кратеры и пузыри в покрытии видны на готовом тренажёре сразу, а перекраска рамы стоит дороже, чем экономия на фильтрации. Ветку окраски питают воздухом класса не хуже 1.2.1 с осушителем и точкой росы плюс 3 градуса, а на порошковой окраске — минус 20 градусов. Масло в воздухе окраски даёт кратер, который не исправляется повторным слоем.
Сборка тренажёров — пневмогайковёрты, пневмодрели и прессы для установки подшипников — работает на пневматике и требует стабильных 7 бар: недотянутый крепёж на тренажёре — это люфт, который покупатель замечает в первую неделю. Для сборочного участка из восьми-десяти постов закладывают расход 1,5-2,0 кубометра в минуту, а линию питают через местный ресивер 500 литров.
Испытания готовых тренажёров — проверка нагрузки, испытание на усталость и контроль сварных швов — используют сжатый воздух для пневмозажимов стендов. Просадка давления в середине испытания сбрасывает зажим, и тест приходится начинать заново. Поэтому тестовую зону питают от отдельной ветки с редуктором и собственным ресивером 300 литров.
- Окраска: класс не хуже 1.2.1, масло в воздухе даёт кратер в покрытии тренажёра.
- Сборка: стабильные 7 бар, недотянутый крепёж даёт люфт тренажёра.
- Испытания: отдельная ветка с редуктором и ресивером 300 литров.
Покупка из Китая: лист подбора для завода спортивного оборудования
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для заводов спортивного оборудования, поэтому при запросе укажите число станков резки и сварочных постов, тип окраски, число сборочных постов и режим испытаний. Без этих данных подбор по общему расходу почти всегда даёт заниженный осушитель и просадки давления при пике сварки и окраски.
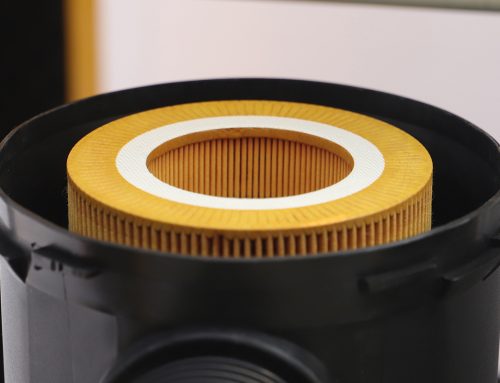
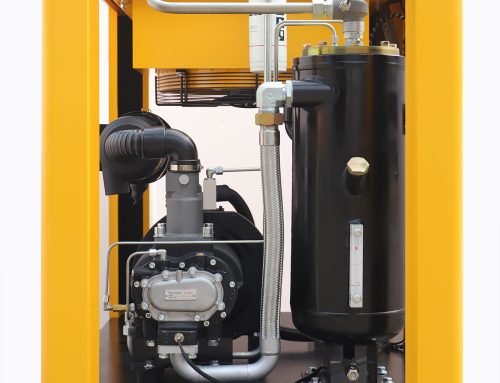
Ориентировочный лист подбора для завода средней мощности: винтовой компрессор 30-45 киловатт с частотным приводом, давление 7-8 бар, расход 4,0-6,0 кубометра в минуту, ресивер 1500-2500 литров, рефрижераторный осушитель на полный расход, фильтры трёх ступеней плюс угольный фильтр на ветку окраски. Для крупного производства мощность поднимается до 55-75 киловатт, а ресивер — до 3000 литров.
- Запрос: число станков резки, число сварочных постов, тип окраски, режим испытаний.
- Комплект: компрессор, осушитель, фильтры, ресиверы и автоматика — одной спецификацией.
- Приёмка: замер точки росы, остатка масла и давления на резке и сварке при рабочем цикле.
Часто задаваемые вопросы
Какой класс чистоты воздуха нужен производству спортивного оборудования?
Обычно не хуже 1.4.1 по ISO 8573-1: частицы до 0,1 микрона, точка росы плюс 3 градуса, остаток масла не выше 0,01 миллиграмма на кубометр. На ветке окраски класс держат не хуже 1.2.1, а на порошковой окраске точку росы — минус 20 градусов.
Почему влага в воздухе опасна для лазерной резки труб?
Влажный воздух в продувке зоны реза даёт окисление кромки, а окисленная кромка не сваривается чисто — это поры в шве и переборка узла. Осушитель с точкой росы плюс 3 градуса убирает этот риск.
Как просадка давления влияет на сварку рам тренажёров?
При падении ниже 6,5 бар пневмозажим недожимает трубу, она смещается, а шов получается кривым — это переборка рамы. Стабильные 7-8 бар и местный ресивер у сварочных постов решают проблему.
Похожие статьи
- Одноступенчатый и двухступенчатый винтовой компрессор: какой лучше для вашего производства
- Покупка винтовых компрессоров из Китая: чек-лист поставщика для закупщика
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.