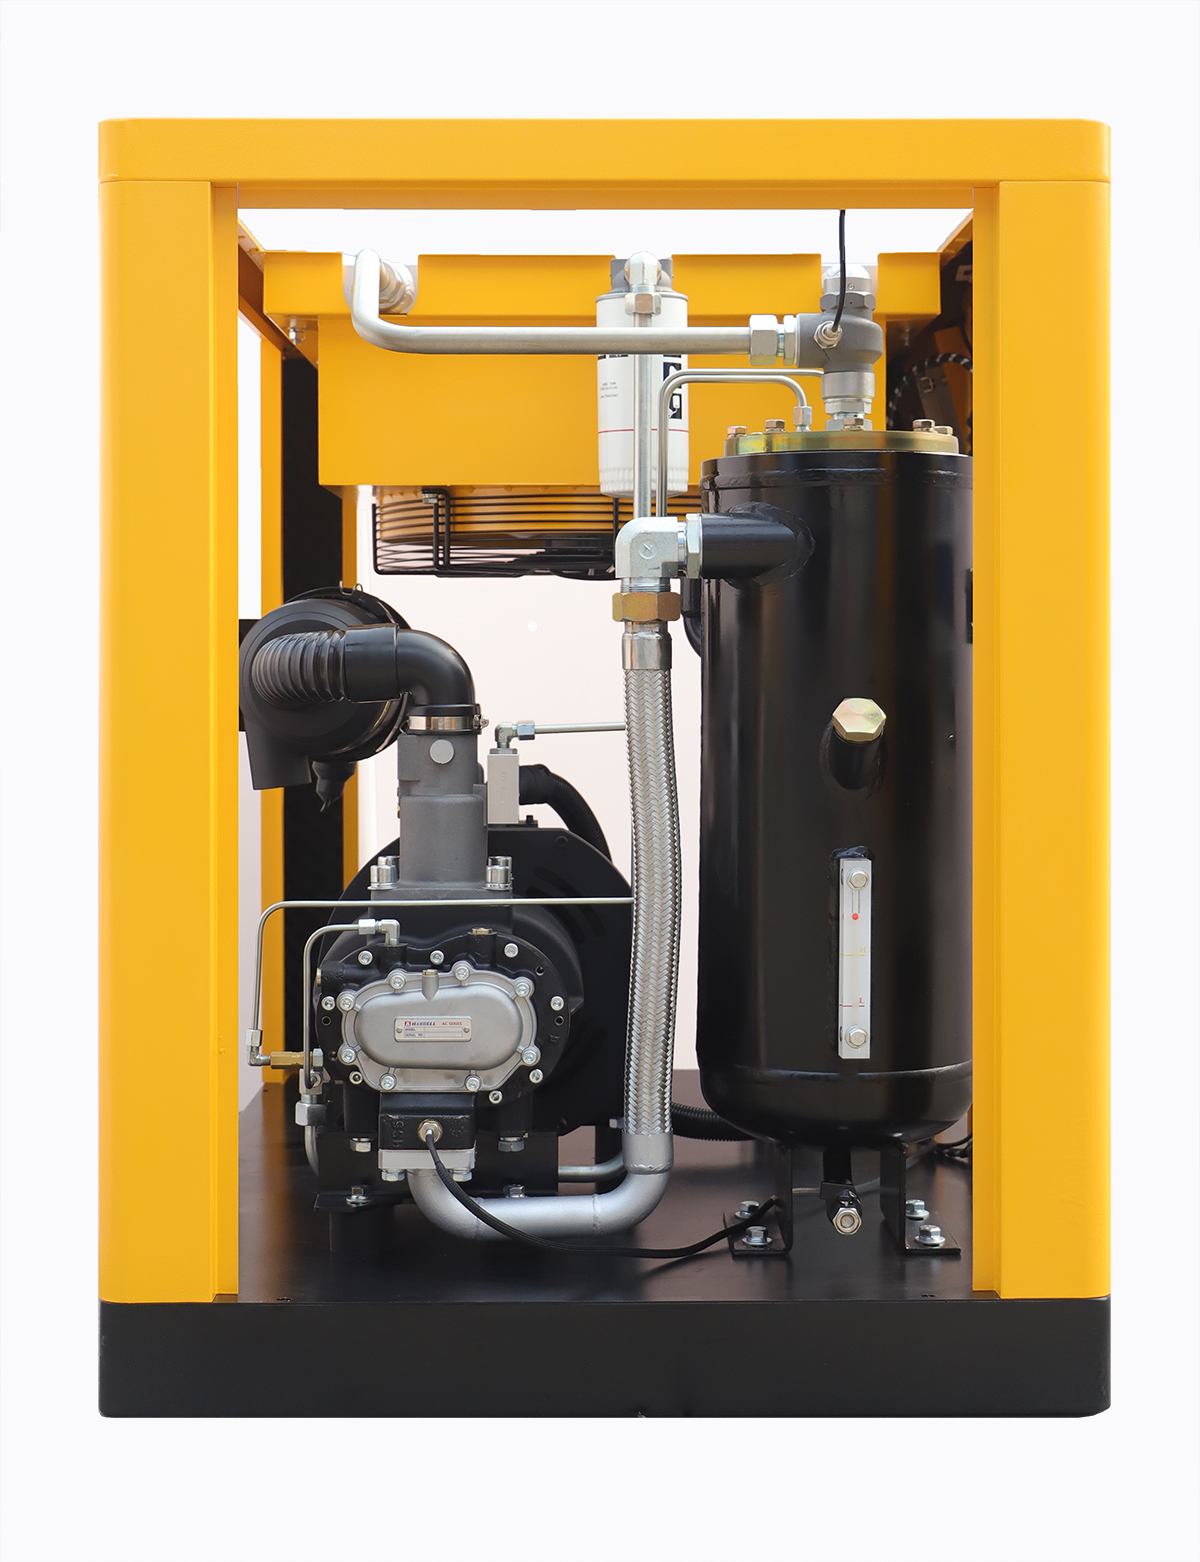
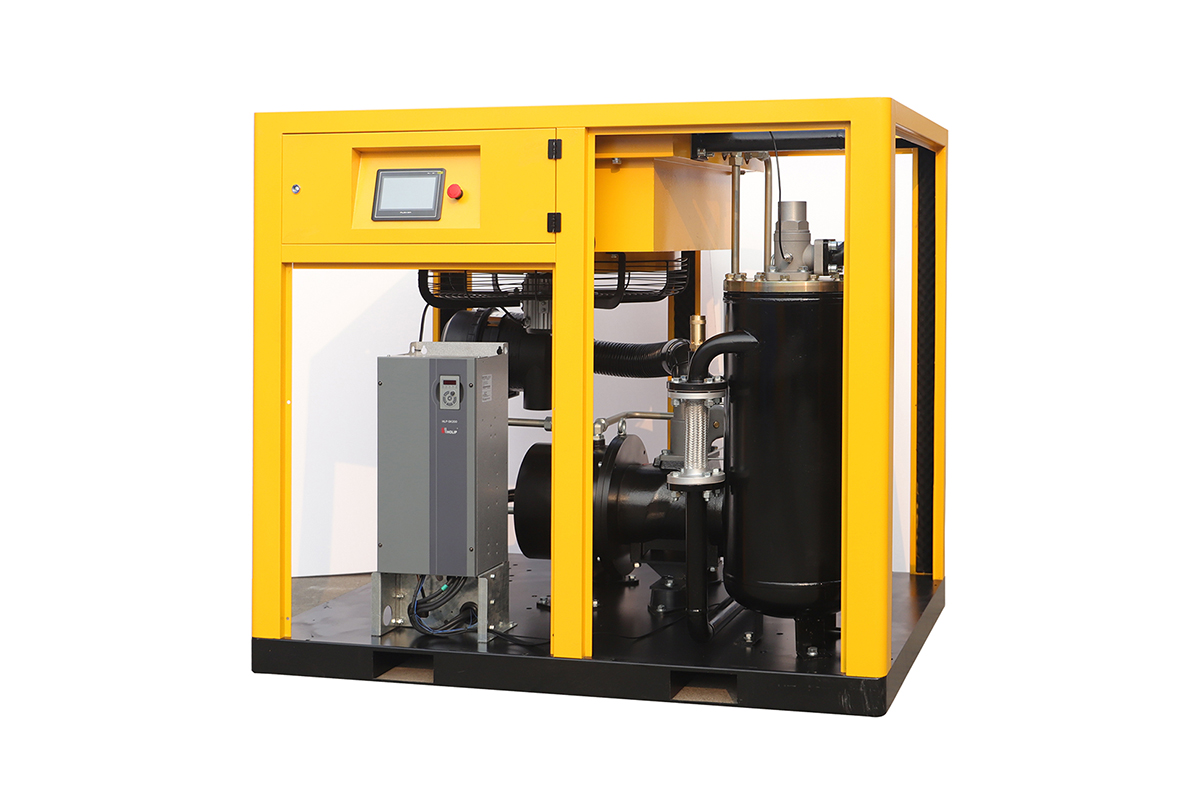
Краткий ответ: Велосипедному заводу обычно нужен винтовой компрессор на 7-8 бар с расходом 3-6 кубометров в минуту, ресивером 1000-2000 литров и осушителем с точкой росы плюс 3 градуса. Воздух питает сварку рам, пневмозажимы и прессы, покрасочные камеры и сборочные линии, где масло и влага дают дефект шва и шагрень на краске, а просадка давления — недотяжку крепежа. Поэтому после компрессора обязательны фильтры тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр и класс чистоты не хуже 1.4.1 по ISO 8573-1, а покрасочную ветку отделяют собственным фильтром и ресивером. QiAir — китайский производитель и поставщик винтовых компрессоров для велосипедных заводов. Также закладывайте резерв 15-20 процентов по расходу: при добавлении линии электровелосипедов компрессор, подобранный впритык, станет узким местом.
Велосипедная рама — это тонкостенная труба, и качество её сварки видно сразу: поры в шве от влажного воздуха, подтёки краски от масла в краскопульте, недотянутый крепеж от просадки давления. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для велосипедных заводов именно с этой логики — сначала чистота и стабильность воздуха, потом расход, а уже затем цена компрессора.
В этой статье разберём, где именно на велосипедном заводе нужен сжатый воздух, сколько его требуется сварке, окраске и сборке, какой класс чистоты держать в сети и как организовать компрессорную так, чтобы покрасочная камера не роняла давление на сборочной линии. Все цифры — ориентиры для подбора, проверенные на практике средних производств.
Сварка рам: защитный газ, зажимы и продувка швов
Сварка алюминиевых и стальных рам — первый крупный потребитель воздуха на велосипедном заводе. Пневмозажимы фиксируют трубы в кондукторе, продувка очищает шов перед сваркой, а пневмоприводы подают заготовки на сварочный пост. Если давление падает ниже 6 бар, зажим ослабевает, труба смещается в кондукторе, и геометрия рамы уходит из допуска — брак, который находят только на контрольной сборке.
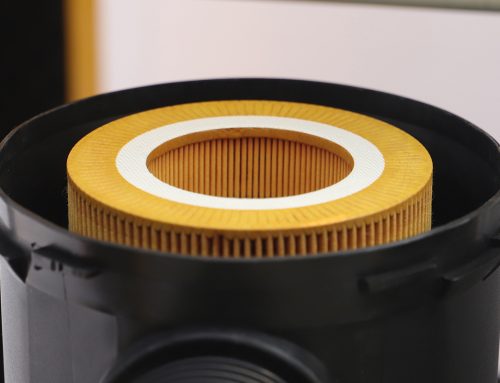
Сварка тонкостенных труб требует сухого воздуха: влага в продувке шва даёт поры в сварном соединении, а поры в раме — это трещина через тысячу километров пробега. Точку росы держат не выше плюс 3 градусов, а на ветке продувки ставят фильтр тонкой очистки. Отдельная задача — воздухозабор компрессора рядом со сварочным участком: сварочная пыль и окалина забивают входной фильтр, поэтому компрессорную выносят в отдельное помещение, а входной фильтр проверяют раз в неделю.
- Сварка рам: пневмозажимы и продувка швов — стабильные 6,5-7 бар на посту.
- Покраска: отдельный фильтр тонкой очистки и угольный фильтр, собственный ресивер 500 литров.
- Сборка: гайковёрты с моментом и накачка шин питают от ветки с редуктором 6 бар.
Гидроформовка труб и гибка — второй по чувствительности участок: пневмоприводы прессов и систем подачи работают циклами, создавая короткие пики. Для сварочного участка из четырёх-шести постов закладывают расход 1,5-2,5 кубометра в минуту при 7 бар, а участок питают через местный ресивер 300-500 литров. Отдельная задача — пневмоинструмент в цехе обработки труб, где воздух контактирует с режущими жидкостями: пневмолинии в зоне станков делают из коррозионностойких материалов, а фильтры выносят из зоны прямого воздействия паров.
Окраска рам: масло и влага как главные враги покрытия
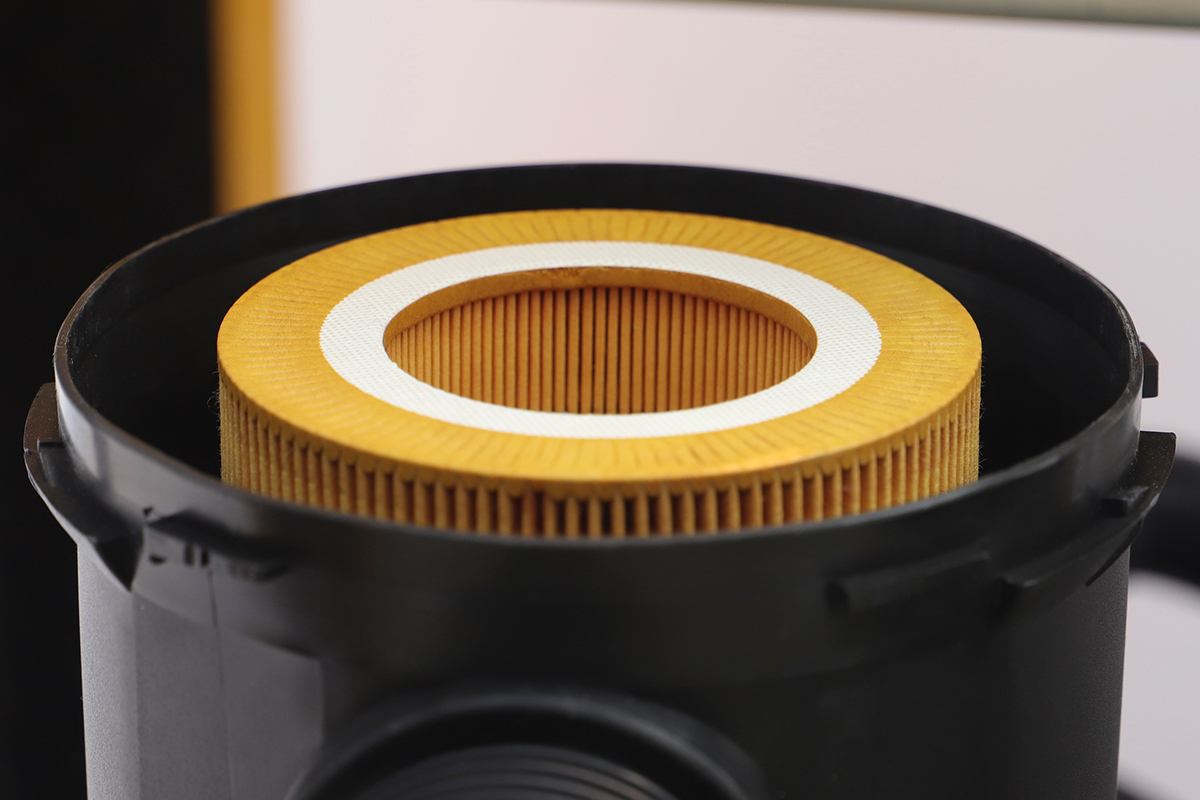
Покрасочная камера велосипедных рам — самое требовательное место к чистоте воздуха на заводе. Масло в краскораспылителе даёт кратеры на эмали, влага — помутнение лака, а дефект виден только после сушки, когда переделка стоит дороже всего цикла окраски. На покрасочную ветку ставят фильтр тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр и угольный фильтр, а точку росы держат не выше плюс 3 градусов.
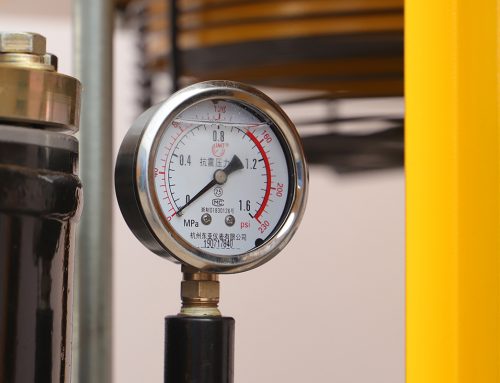
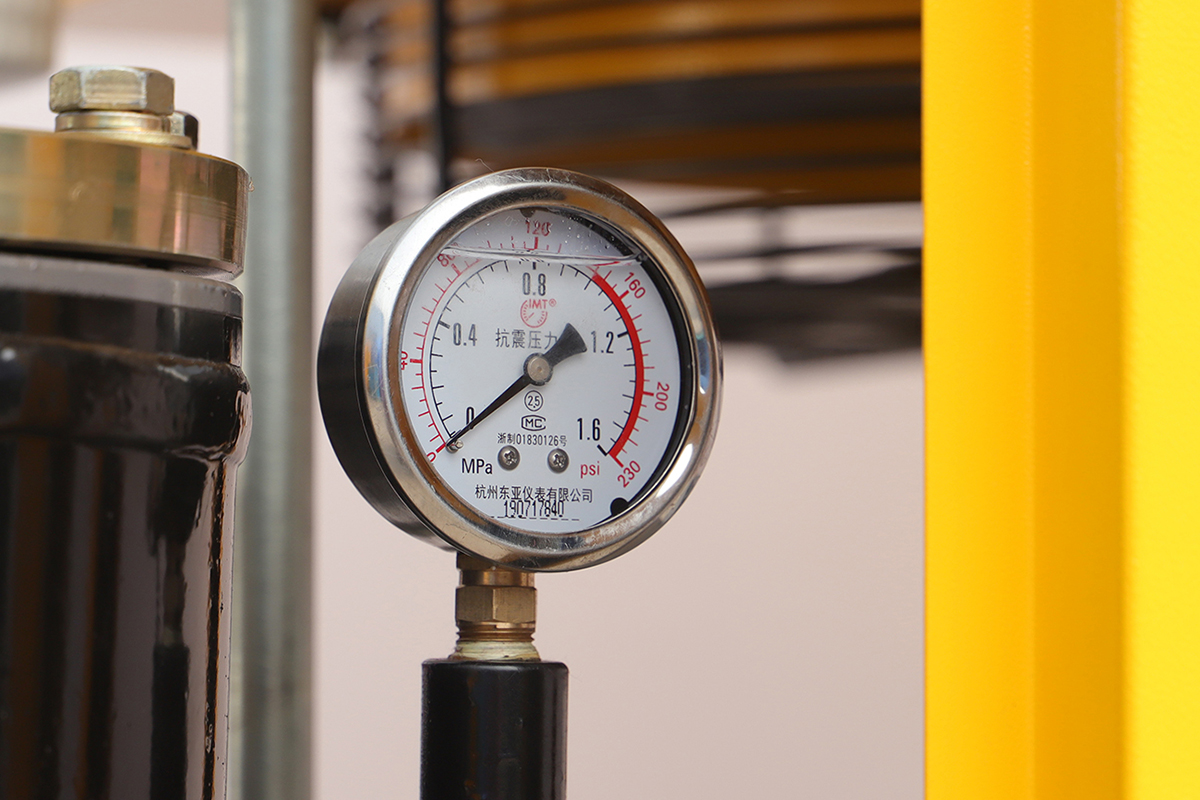
Порошковая окраска рам добавляет свои требования: пневмоподача порошка и продувка камеры требуют сухого воздуха без масла, иначе порошок комкуется в пистолете и даёт неравномерное покрытие. Камера питается от собственного ресивера 500-1000 литров, чтобы продувка соседнего поста не дёргала давление на краскопульте. Перепад давления на фильтрах контролируют по манометрам и меняют элементы по перепаду, а не по календарю.
Замеряйте остаток масла и точку росы раз в квартал и фиксируйте результаты в журнале. Если остаток масла растёт, проверяют сепаратор компрессора и фильтры, а не меняют поставщика масла. Регулярные замеры помогают найти проблему до того, как она даст брак на целой партии рам.
Сборка, накачка и испытания велосипедов без просадок
Сборочная линия велосипедов — гайковёрты с контролируемым моментом, пневмопрессы для запрессовки кареток и рулевых колонок, накачка шин и проверка тормозов — работает на пневматике и требует стабильного давления. Просадка ниже 6 бар даёт недотяжку крепежа руля или каретки, а это скрытый дефект, который проявляется при первой поездке покупателя. Для линии сборки из восьми-десяти постов закладывают расход 2,0-3,0 кубометра в минуту при 7 бар.
Накачка шин и испытания колёс — место, где точность давления решает качество: перекачанная или недокачанная шина на испытательном стенде даёт ложный результат проверки. Линию накачки питают от отдельной ветки с точным редуктором и манометром, а давление на стенде замеряют и фиксируют в протоколе испытаний. Отдельная задача — упаковка готовых велосипедов: пневмоприводы упаковочных машин и продувка рам перед упаковкой требуют чистого сухого воздуха.
Частотный привод окупается на велосипедном заводе быстрее, чем кажется: нагрузка меняется — утром работают сварка и обработка труб, днём добавляются окраска и сборка, ночью остаётся дежурный контур. Компрессор с частотным приводом подстраивается под реальный профиль и экономит 20-30 процентов электроэнергии при переменной нагрузке, а заодно снижает число пусков и продлевает срок службы винтового блока.
Покупка из Китая: лист подбора для велосипедного завода
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для велосипедных заводов, поэтому при запросе укажите число сварочных постов и покрасочных камер, мощность линии в рамах в смену и планы по линии электровелосипедов. Эти данные определяют, нужен ли отдельный ресивер у камеры, какая степень фильтрации требуется и сколько местных ресиверов ставить в сети.
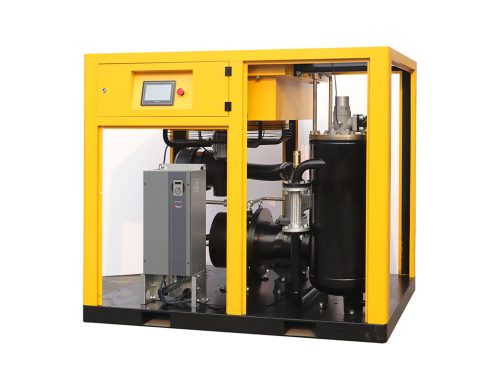
Ориентировочный лист подбора для завода средней мощности: винтовой компрессор 22-37 киловатт с частотным приводом, давление 7-8 бар, расход 3,0-5,0 кубометра в минуту, ресивер 1000-1500 литров, рефрижераторный осушитель на полный расход, фильтры трёх ступеней плюс угольный фильтр для покрасочной камеры. Для завода с двумя линиями и двумя камерами мощность поднимается до 45-55 киловатт, а ресивер — до 2000 литров.
При сравнении предложений проверяйте, что осушитель и фильтры посчитаны на пиковый расход, а не на средний: продувка камеры и одновременная работа сварочных постов дают короткие пики, которые средний расход не показывает. Попросите спецификацию с полным комплектом, гарантией на винтовой блок и данными по остатку масла и точке росы. При пусконаладке замерьте эти параметры и давление на сборочной линии при рабочем цикле, а результаты зафиксируйте в акте.
Часто задаваемые вопросы
Какое давление нужно велосипедному заводу?
Обычно достаточно 7-8 бар в сети при не ниже 6,0 бар на сварочных постах и сборочной линии. Важнее стабильность давления и чистота воздуха, чем его повышение.
Почему на раме появляются кратеры после окраски?
Частая причина — масло или влага в воздухе покрасочной ветки. Проверьте фильтр тонкой очистки и угольный фильтр, замерьте остаток масла и точку росы, а камеру питайте от собственного ресивера.
Нужен ли отдельный ресивер у покрасочной камеры?
Да, ресивер 500-1000 литров у камеры изолирует её от пиков соседних участков: продувка сварочного поста не должна дёргать давление на краскопульте во время окраски рамы.
Похожие статьи
- Рекуперация тепла винтового компрессора: как вернуть тепло в производство
- IoT-мониторинг компрессорной: удалённый контроль компрессора без сюрпризов
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.