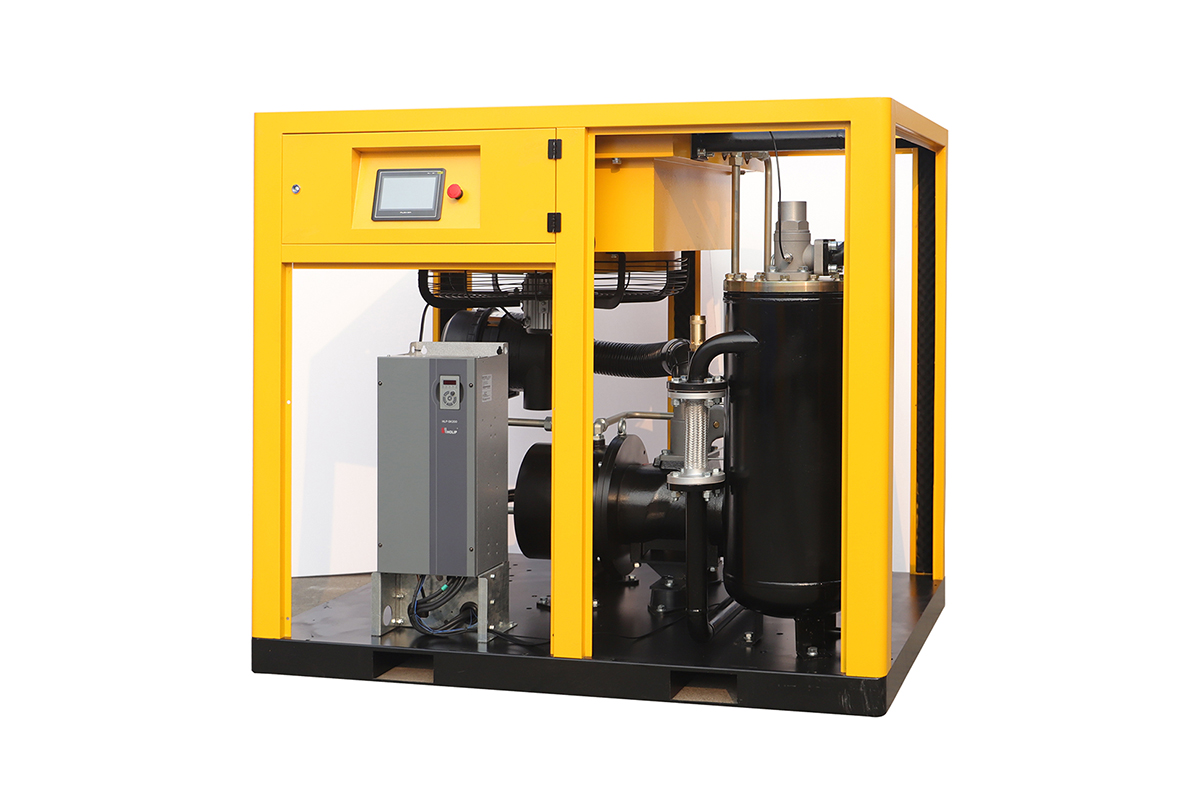
Краткий ответ: Заводу замков, петель и строительной фурнитуры обычно нужен винтовой компрессор на 7-8 бар с расходом 4-7 кубометров в минуту, ресивером 1500-2500 литров и осушителем с точкой росы плюс 3 градуса. Воздух питает штамповочные прессы, станки с ЧПУ, гальванические линии и сборочные посты, где масло и влага дают брак сразу на всей партии: пятна на покрытии, заклинивание механизма замка и коррозия деталей. Поэтому после компрессора обязательны фильтры тонкой очистки с остатком масла не выше 0,01 миллиграмма на кубометр и класс чистоты не хуже 1.4.1 по ISO 8573-1, а на гальванику — 1.2.1. QiAir — китайский производитель и поставщик винтовых компрессоров для производства замков и строительной фурнитуры.
Замок — это десятки деталей с допусками в сотые доли миллиметра: корпус, ригель, цилиндр и пружины штампуются, обрабатываются на станках с ЧПУ, покрываются гальваникой и собираются вручную. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для заводов замков и фурнитуры именно с этой логики — сначала чистота воздуха и стабильность давления, потом расход, а уже затем цена компрессора.
В этой статье разберём, где именно на заводе замков и фурнитуры нужен сжатый воздух, сколько его требуется штамповке, обработке на ЧПУ, гальванике и сборке, какой класс чистоты держать в сети и как организовать компрессорную так, чтобы смена модели замка не роняла давление на соседних участках. Граница статьи — штамповка, обработка, гальваника и сборка замков, петель и фурнитуры; литьё корпусов замков в расчёт не входит. Все цифры — ориентиры для подбора, проверенные на практике средних производств.
Штамповка и обработка на ЧПУ: стабильное давление для точности деталей
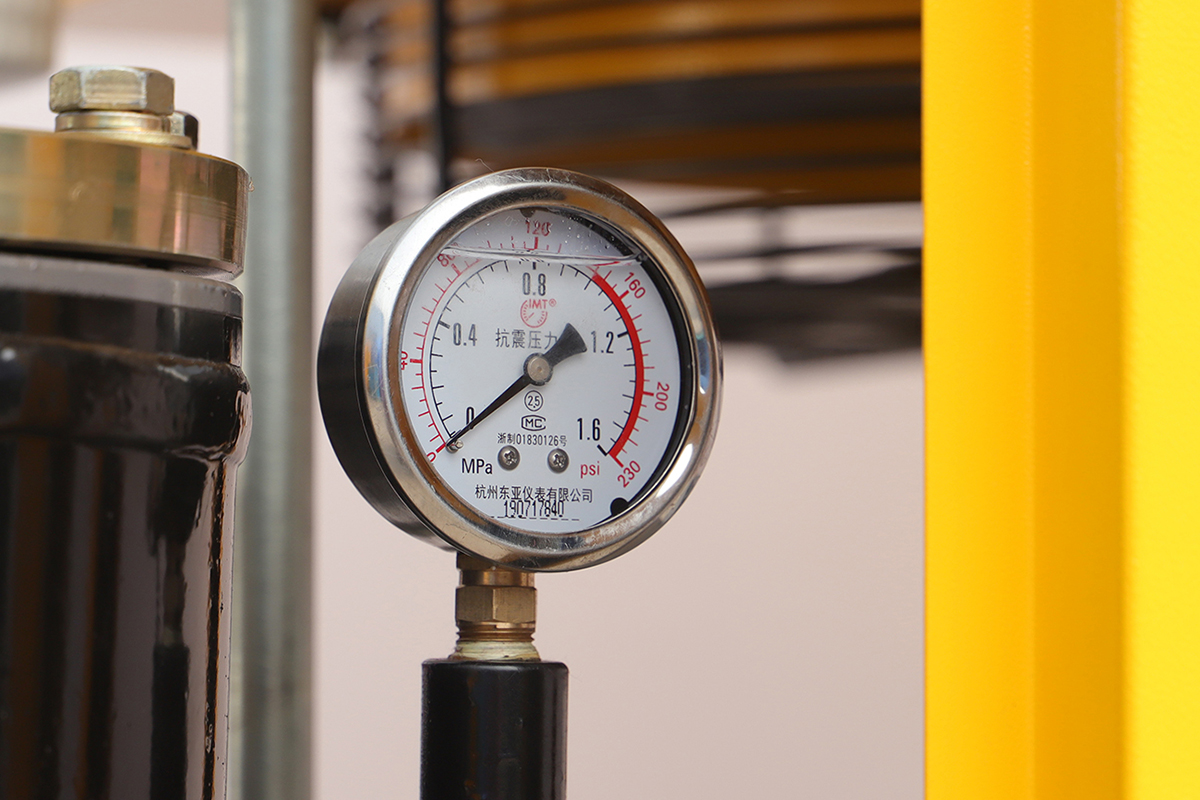
Штамповочные прессы завода фурнитуры используют сжатый воздух для пневмоподушек, выталкивателей и продувки штампов: просадка давления ниже 6,5 бар даёт недозажим заготовки, а деталь замка смещается на десятые доли миллиметра — это уже заклинивание механизма при сборке. Для цеха из шести-восьми прессов усилием 100-315 тонн закладывают расход 2,5-4,0 кубометра в минуту при 7-8 бар.
Станки с ЧПУ для обработки цилиндров замков и петель работают на пневматике: зажимы заготовок, смена инструмента и продувка зоны резания. Просадка давления ниже 6 бар даёт недозажим: цилиндр замка обрабатывается со смещением, а ключ не поворачивается в готовом замке. Для цеха из восьми-двенадцати станков закладывают расход 1,5-2,5 кубометра в минуту при 7 бар.
Продувка зоны резания — отдельная задача: стружка от латуни и стали должна удаляться из зоны обработки сразу, иначе она царапает поверхность детали и забивает микроканавки цилиндра. Воздух для продувки берут из той же сети, но через фильтр тонкой очистки: масло в воздухе продувки оседает на детали и мешает гальванике. Местный ресивер 500 литров у линии ЧПУ сглаживает пики.
- Штамповка: стабильные 7-8 бар, просадка ниже 6,5 бар даёт смещение детали и заклинивание замка.
- ЧПУ: стабильные 7 бар, недозажим цилиндра — ключ не поворачивается в готовом замке.
- Продувка: фильтр тонкой очистки, масло на детали мешает гальваническому покрытию.
Гальваника: безмасляный воздух для покрытия без пор и пятен
Гальванические линии замков и фурнитуры используют сжатый воздух для перемешивания электролита, продувки ванн и обдува изделий после покрытия. Масло в воздухе перемешивания попадает в электролит и даёт поры в покрытии — никелевое и хромовое покрытие толщиной 5-15 микрон не прощает загрязнений, а пятно на замке видно сразу. Поэтому ветку гальваники питают безмасляным воздухом или воздухом после угольного фильтра с остатком масла не выше 0,01 миллиграмма на кубометр.
Обдув изделий после гальваники — операция, где воздух контактирует с готовой поверхностью напрямую: струя воздуха сдувает остатки электролита из углублений корпуса замка. Если в воздухе есть влага, она даёт потёки и белые пятна на покрытии, а это возврат всей партии. Осушитель с точкой росы плюс 3 градуса на ветке гальваники и фильтр тонкой очистки закрывают эту задачу.
Сушка деталей после гальваники в сушильных шкафах — пневматика заслонок и обдув горячим воздухом: конденсат в пневмолиниях рядом с ваннами — частая проблема, поэтому магистраль на гальванический участок прокладывают с уклоном и конденсатоотводчиками в нижних точках. Раз в месяц проверяют точку росы на ветке гальваники переносным гигрометром.
- Гальваника: безмасляный воздух, масло в электролите даёт поры в покрытии толщиной 5-15 микрон.
- Обдув после покрытия: точка росы плюс 3 градуса — без потёков и белых пятен.
- Сушка: уклон магистрали и отводчики в нижних точках — без конденсата в пневмолиниях.
Сборка и проверка замков: пневматика без остановок линии
Сборка замка — установка цилиндра, ригеля и пружин — работает на пневматике: пресс-инструмент, гайковёрты и стенды проверки хода ригеля. Просадка давления ниже 6 бар даёт недозапрессовку деталей, а замок заклинивает при первом повороте ключа. Для сборочного участка из десяти-двенадцати постов закладывают расход 1,0-1,5 кубометра в минуту при 7 бар.
Проверка каждого замка — стенды, где ключ поворачивается в цилиндре десятки раз, а ригель выдвигается и задвигается под нагрузкой: пневматика стендов требует стабильных 6-7 бар, а просадка даёт ложный отказ — годный замок уходит в переборку. Поэтому тестовую зону питают от отдельной ветки с редуктором и собственным ресивером 300 литров.
Упаковка замков и фурнитуры — запайка, этикетирование и укладка в коробки — работает на пневматике и требует тех же 7-8 бар, но допускает воздух класса 1.4.1, поэтому её питают от общей сети. Разделение веток по классу чистоты — главный способ не переплачивать за осушение всего завода до уровня гальваники, когда это нужно только одной линии.
- Сборка: стабильные 7 бар, недозапрессовка деталей — замок заклинивает при первом повороте ключа.
- Проверка замков: отдельная ветка с редуктором и ресивером 300 литров — без ложных отказов.
- Упаковка: общая сеть, класс 1.4.1 — не нужно сушить весь завод до уровня гальваники.
Покупка из Китая: лист подбора для завода замков и фурнитуры
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для заводов замков, петель и строительной фурнитуры, поэтому при запросе укажите число прессов, число станков с ЧПУ, число гальванических линий и число сборочных постов. Без этих данных подбор по общему расходу почти всегда даёт заниженный осушитель и просадки давления при смене модели замка.
Ориентировочный лист подбора для завода средней мощности: винтовой компрессор 30-45 киловатт с частотным приводом, давление 7-8 бар, расход 4,0-6,5 кубометра в минуту, ресивер 1500-2500 литров, рефрижераторный осушитель на полный расход, фильтры трёх ступеней плюс угольный фильтр на ветку гальваники. Для крупного производства мощность поднимается до 55-75 киловатт, а ресивер — до 3000 литров.
- Запрос: число прессов, число станков ЧПУ, число линий гальваники, число сборочных постов.
- Комплект: компрессор, осушитель, фильтры, угольный фильтр, ресиверы — одной спецификацией.
- Приёмка: замер точки росы, остатка масла и давления на ЧПУ и гальванике при рабочем цикле.
Часто задаваемые вопросы
Какой класс чистоты воздуха нужен заводу замков и фурнитуры?
Обычно не хуже 1.4.1 по ISO 8573-1: частицы до 0,1 микрона, точка росы плюс 3 градуса, остаток масла не выше 0,01 миллиграмма на кубометр. На ветке гальваники класс поднимают до 1.2.1 и добавляют угольный фильтр — масло в электролите даёт поры в покрытии толщиной 5-15 микрон.
Почему просадка давления опасна для станков с ЧПУ на заводе замков?
При падении ниже 6 бар пневмозажим недожимает заготовку, цилиндр замка обрабатывается со смещением, а ключ не поворачивается в готовом замке. Стабильные 7 бар и местный ресивер у линии решают проблему.
Зачем заводу замков безмасляный воздух на гальванику?
Масло попадает в электролит и даёт поры в никелевом и хромовом покрытии, а пятно на замке видно сразу и не исправляется. Безмасляный воздух или угольный фильтр после фильтра тонкой очистки убирают этот риск полностью.
Похожие статьи
- Винтовой компрессор высокого давления для лазерной резки: как выбрать и не переплатить
- Безмасляный винтовой компрессор для пищевой и фармацевтической промышленности
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.