
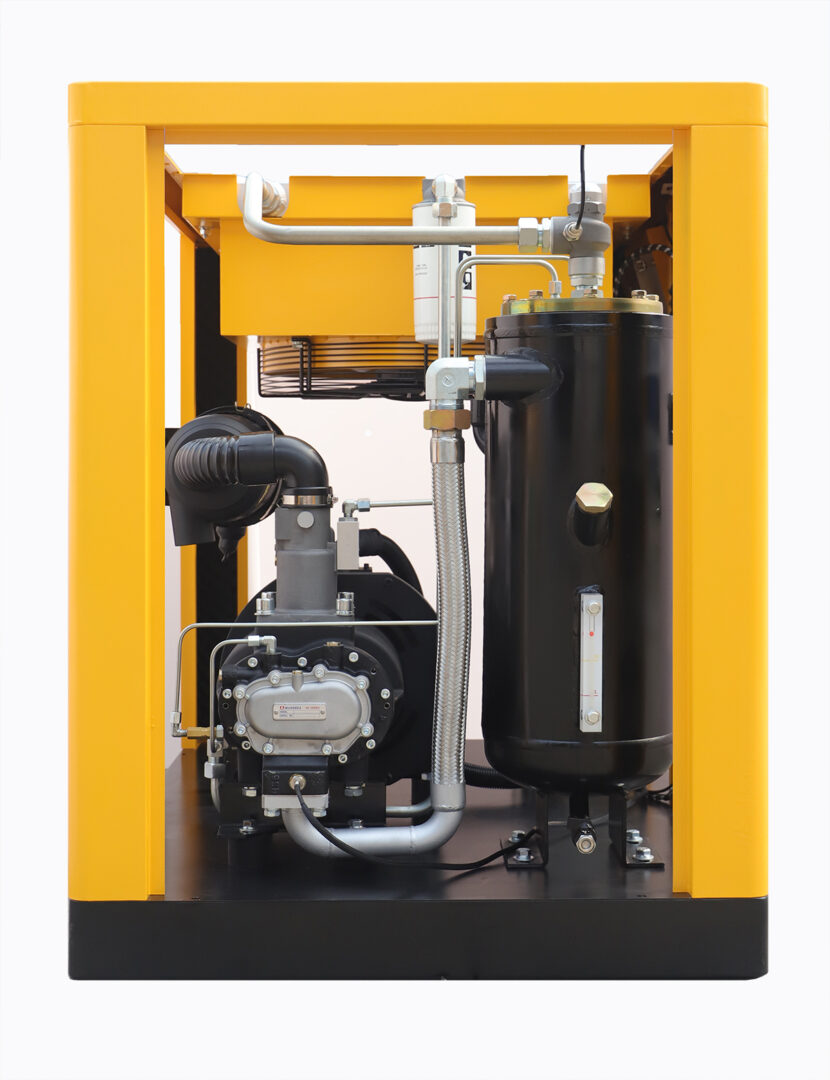
Краткий ответ: Заводу термической обработки обычно нужен винтовой компрессор на 7-8 бар с расходом 3-8 кубометров в минуту, ресивером 1500-2500 литров и усиленной защитой от жары. Воздух питает пневмоприводы заслонок и дверец печей, системы закалки, продувку и контроль защитной атмосферы, где задержка срабатывания клапана меняет режим нагрева и даёт брак партии. Поэтому сеть строят с отдельным контуром для печей, местными ресиверами у критичных клапанов и воздухозабором вне горячей зоны. Также закладывайте температуру всасывания плюс 40 градусов при подборе: летом в цехе термообработки легко бывает плюс 40-45 градусов, и компрессор без запаса по охлаждению уходит в перегрев.
Термическая обработка — это печи, закалка и отпуск, где каждый градус и каждая минута на счету, а сжатый воздух управляет всем, что движется: заслонки, дверцы, клапаны подачи газа и системы закалки. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для заводов термообработки с учётом именно этой связки — высокая температура в цехе, непрерывные циклы печей и цена отказа пневмоклапана, которая измеряется браком целой садки.
Важно сразу уточнить границы: речь о термической обработке — отжиге, закалке, отпуске и цементации в печах, а не о ковке и штамповке поковок. Ковка — это ударная нагрузка молотов и прессов, а термообработка — это длительные циклы печей и контроль атмосферы, и смешивать эти задачи при подборе нельзя. В этой статье — только термообработка.
Печи и контроль атмосферы: где воздух управляет нагревом
Печи термообработки управляются пневматикой: заслонки регулируют подачу газа, дверцы открываются и закрываются на пневмоприводах, а системы безопасности перекрывают подачу топлива при отказе. Здесь важна не величина расхода, а безотказность: отказ пневмоклапана печи при температуре 800-900 градусов — это перегрев садки и остановка всей линии. Поэтому контур печей питают через отдельный фильтр и редуктор с контролем давления, а критичные клапаны дублируют.
Контроль защитной атмосферы в печи — отдельная задача, где сжатый воздух используется для продувки, работы анализаторов и управления клапанами подачи защитных газов. Влага в пневмолиниях этого контура искажает показания анализаторов и меняет состав атмосферы в печи, а это сразу сказывается на качестве цементации и азотирования. Точку росы в контуре печей держат на уровне плюс 3 градуса, а фильтры меняют по перепаду давления, а не по календарю.
- Контур печей питайте отдельно с контролем давления и дублированием критичных клапанов.
- Точка росы плюс 3 градуса — минимум для контура контроля атмосферы.
- Проверяйте дублирующие клапаны раз в месяц, это занимает час и спасает от многочасовой остановки.
Для завода с 3-4 печами среднего размера суммарный расход на пневматику печей составляет 1,5-3,0 кубометра в минуту, а с учётом продувки и закалки — 3-6 кубометров в минуту при 7-8 бар. Пики возникают при одновременной загрузке двух печей и продувке после закалки, поэтому общий ресивер 1500-2500 литров обязателен, а не желателен.
Закалка и отпуск: пиковые нагрузки и стабильность давления
Закалка — самый пиковый потребитель воздуха в термообработке: пневмоприводы перемещают садку из печи в закалочную ванну, клапаны управляют подачей охлаждающей среды, а продувка очищает детали после закалки. Каждый цикл закалки — это короткий мощный пик, и если сеть не выдерживает его, садка задерживается на воздухе, а это уже брак по твёрдости.
Местный ресивер 1000 литров у закалочного участка сглаживает эти пики: садка перемещается быстро и без задержек, а давление на клапанах не падает ниже 7 бар. Без местного ресивера каждый цикл закалки дёргает давление во всей сети, и соседние печи получают просадку в самый неподходящий момент — при регулировании заслонок.
Отпуск после закалки требует меньшего расхода, но большей стабильности: пневмоприводы отпускных печей работают длительными циклами, и пульсация давления даёт неравномерный нагрев. Частотный привод на компрессоре сглаживает профиль нагрузки между циклами закалки и отпуска и экономит 20-25 процентов электроэнергии при переменной нагрузке.
Жара, окалина и обслуживание в цехе термообработки
Жара — главный враг компрессора в цехе термообработки: летом температура в цехе легко поднимается до плюс 40-45 градусов, и компрессор без запаса по охлаждению уходит в перегрев. При подборе закладывайте температуру всасывания плюс 40 градусов, выносите компрессорную в отдельное помещение с приточной вентиляцией и отводите горячий воздух наружу. Рециркуляция горячего воздуха внутри компрессорной — частая причина летних остановок.
Окалина и пыль из зоны печей попадают в воздухозабор и забивают фильтры и радиатор компрессора. Поэтому воздухозабор выводят из горячей зоны, ставят предфильтр с регулярной чисткой, а входной фильтр проверяют раз в неделю в сезон интенсивной работы. Пневмошланги в горячей зоне проверяют раз в месяц, потому что жара ускоряет их старение.
Обслуживание в цехе термообработки планируют по наработке, а не по календарю: при двухсменной работе печей интервалы замены масла и фильтров сокращаются почти вдвое. Фиксируйте наработку в журнале, меняйте масло по моточасам производителя и не откладывайте замену воздушного фильтра при росте перепада давления. Отложенное обслуживание в термообработке оборачивается остановкой печи в середине цикла закалки.
Покупка из Китая: лист подбора для завода термообработки
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для заводов термической обработки, поэтому при запросе укажите число и тип печей, режим закалки, температуру в цехе летом и требования к контролю защитной атмосферы. Без этих данных подбор по общему расходу почти всегда даёт заниженный ресивер и просадки давления при одновременной загрузке печей.
Ориентировочный лист подбора для завода с 3-4 печами: винтовой компрессор 37-55 киловатт с частотным приводом, давление 7-8 бар, расход 4,0-6,0 кубометра в минуту, общий ресивер 2000 литров плюс местный ресивер 1000 литров у закалки, рефрижераторный осушитель на полный расход и фильтры трёх ступеней. Для завода с 6-8 печами мощность поднимается до 75-90 киловатт, а общий ресивер — до 3000 литров.
При сравнении предложений проверяйте, что в спецификацию включены местные ресиверы, осушитель и система управления с ротацией, а не только сам компрессор. Попросите данные по энергопотреблению при циклической нагрузке печей и гарантию на винтовой блок. Пусконаладку проводите с замером давления на закалочном участке при рабочем цикле, а результаты зафиксируйте в акте.
Часто задаваемые вопросы
Какой расход воздуха нужен заводу термообработки?
Средний завод с 3-4 печами требует 3-8 кубометров в минуту при 7-8 бар: печи 1,5-3,0, закалка и продувка — остальное. Точный расход считают по числу одновременных циклов закалки.
Почему садка задерживается при перемещении на закалку?
Чаще всего из-за просадки давления при одновременной работе печей. Проверьте местный ресивер у закалки, диаметр магистрали и состояние фильтров.
Можно ли ставить компрессор прямо в цехе термообработки?
Нежелательно: жара плюс 40-45 градусов и окалина быстро выводят компрессор в перегрев. Выносите компрессорную в отдельное помещение с вентиляцией и отводом горячего воздуха.
Похожие статьи
- Как выбрать производителя винтовых компрессоров в Китае для своего завода
- Двухступенчатый винтовой компрессор с частотным регулированием: как он экономит энергию
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.