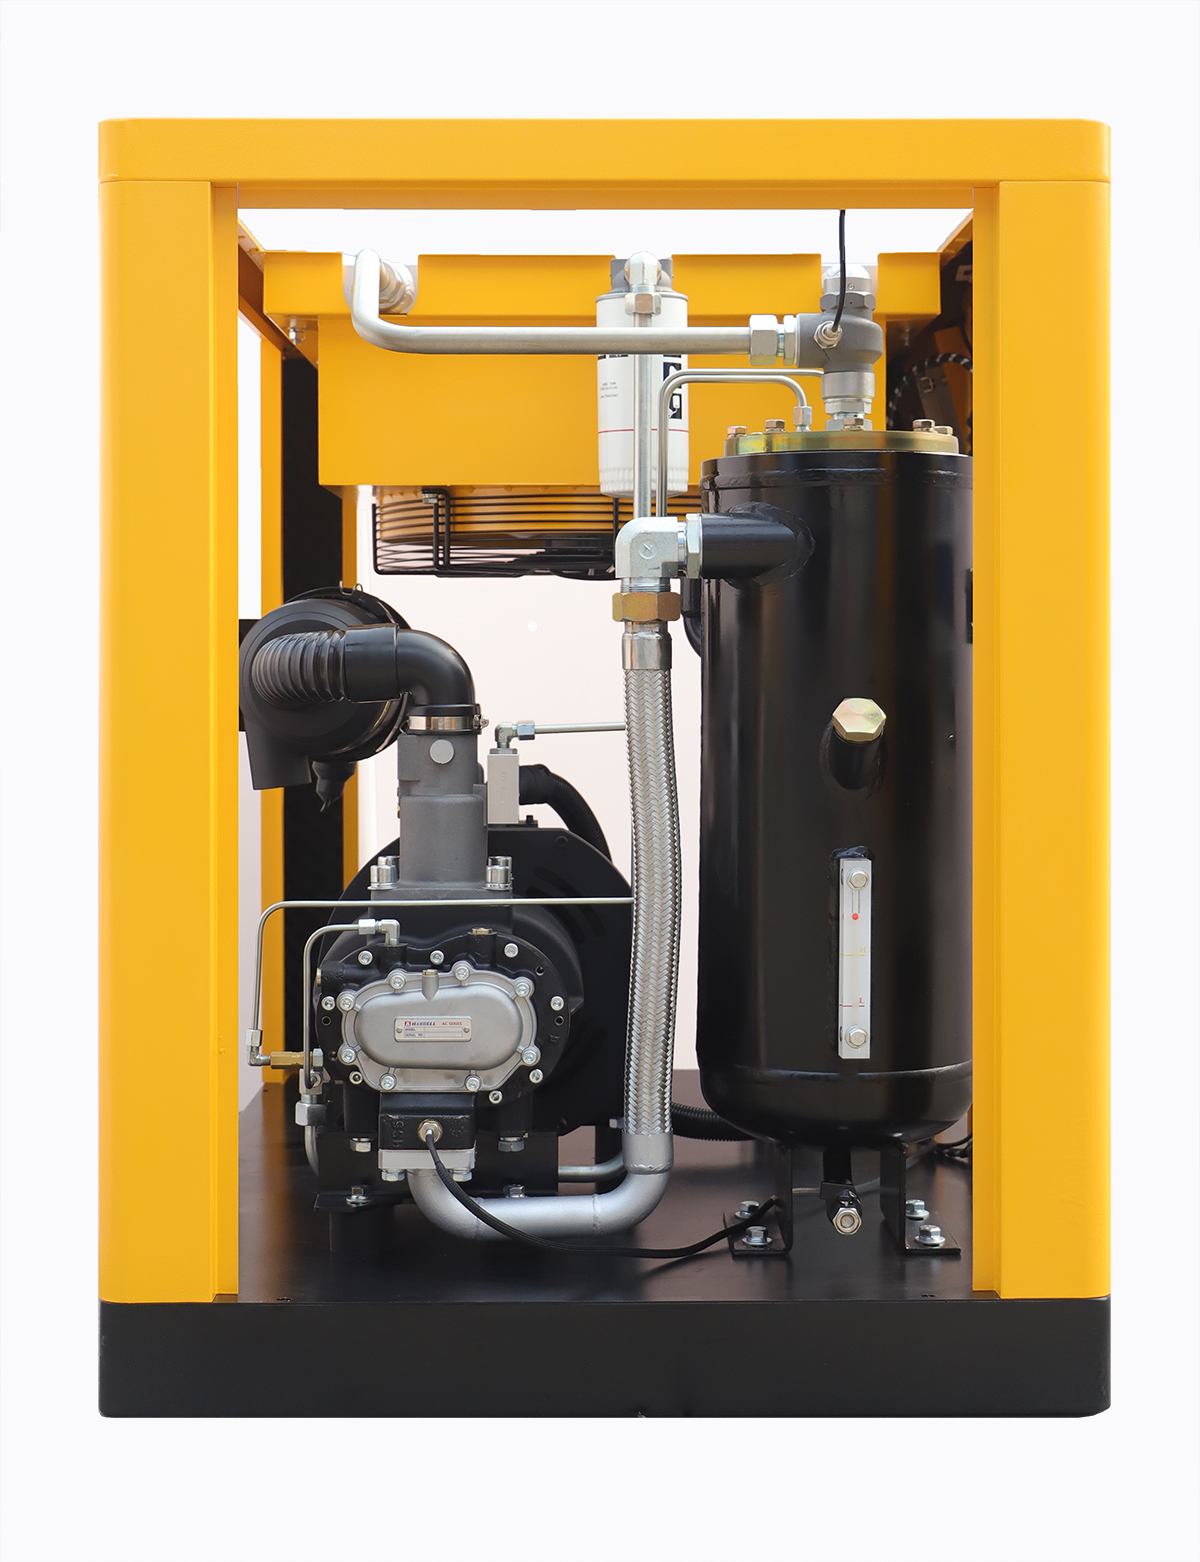
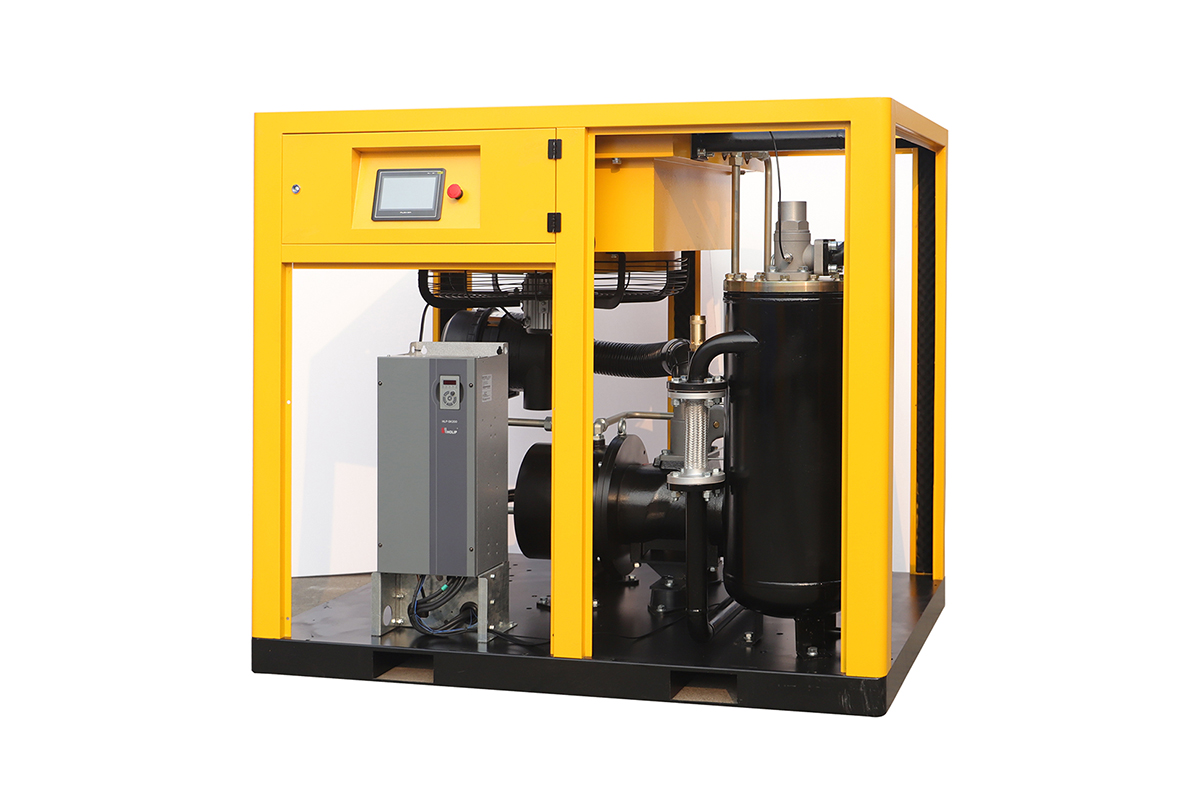
Краткий ответ: Кузнечному производству обычно нужен винтовой компрессор на 7-8 бар с расходом 4-10 кубометров в минуту, ресивером 1500-3000 литров и усиленной защитой от жары и окалины. Воздух питает молоты и прессы, пневмоприводы манипуляторов, продувку штампов и управление печами, где задержка срабатывания клапана меняет геометрию поковки. Поэтому сеть строят с местными ресиверами у молотов, частотным приводом для сглаживания ударных пиков и воздухозабором вне горячей зоны. Также планируйте обслуживание по моточасам: при двухсменной ковке масло и фильтры меняют почти вдвое чаще, чем в односменном чистом производстве, а пневмошланги в горячей зоне проверяют раз в месяц.
Ковка — это ударная нагрузка во всём: молот бьёт, пресс давит, печь дышит жаром, а сжатый воздух должен срабатывать мгновенно и без пауз. QiAir как китайский производитель и поставщик винтовых компрессоров подбирает оборудование для кузнечных производств с учётом именно этой динамики — короткие мощные пики, высокая температура в цехе и окалина, которая летит везде.
Важно сразу уточнить: речь о ковке — молотах, прессах и штамповке поковок, а не о литье стали. Литейный процесс требует другой организации воздуха и других температур, и смешивать эти задачи при подборе нельзя. В этой статье — только кузница: молоты, прессы, печи и пневматика, которая их обслуживает.
Молоты и прессы: ударные пики и почему нужен местный ресивер
Пневматический молот — самый требовательный потребитель в кузнице. Каждый удар требует мгновенной подачи большого объёма воздуха, а пауза между ударами компрессор должен использовать для восстановления давления. Если молот питать напрямую от магистрали без местного ресивера, давление в сети будет прыгать, сила удара — гулять, а соседние прессы — давать сбои в самый неподходящий момент.
Для одного молота средней мощности закладывают местный ресивер 1000-1500 литров непосредственно у молота, а для пресса с пневмоприводом — 500-1000 литров. Общий расход кузницы с одним молотом и одним прессом обычно составляет 4-7 кубометров в минуту при 7 бар, а с двумя молотами — 7-12 кубометров в минуту. Эти цифры включают продувку штампов, пневмоприводы манипуляторов и управление печами.
- Ставьте местный ресивер у каждого молота, а не только общий на компрессорной.
- Считайте расход по числу одновременных ударов, а не по среднему за смену.
- Отделяйте контур молотов от контура печей, чтобы пики не роняли давление на заслонках.
Продувка штампов — отдельная статья расхода, которую часто забывают посчитать. Сжатый воздух сдувает окалину со штампа перед каждым ударом, и при интенсивной ковке это даёт постоянный расход, сопоставимый с работой небольшого пневмоинструмента. Если продувку питать от той же ветки, что и молот, без запаса, сила удара начнёт падать уже через час работы.
Учёт ударов молота помогает настроить сеть: фиксируйте число ударов в час в пиковые смены и сверяйте с падением давления на молоте. Если давление падает ниже 7 бар чаще двух раз за смену, проверьте местный ресивер, диаметр подводящей трубы и состояние фильтров. Часто причина не в мощности компрессора, а в зауженной подводке к молоту длиной в несколько метров.
Обучайте операторов молотов замечать падение силы удара и сообщать о нём сразу, а не после смены. Оператор слышит изменение звука удара раньше, чем датчик давления покажет просадку, и ранний сигнал экономит штамп, заготовку и время на переналадку.
Печи, манипуляторы и пневмоприводы в горячей зоне
Нагревательные печи в кузнице управляются пневматикой: заслонки, клапаны подачи газа, приводы дверец и системы безопасности. Здесь важна не величина расхода, а безотказность: отказ пневмоклапана печи при высокой температуре — это риск перегрева заготовки и остановки всей линии. Поэтому контур печей питают через отдельный фильтр и редуктор с контролем давления, а критичные клапаны дублируют.
Манипуляторы и кантователи заготовок работают в условиях жары и вибрации, и их пневмоприводы требуют чистого сухого воздуха. Влага в пневмолиниях манипулятора приводит к залипанию клапанов и неточному захвату горячей заготовки, что опасно для оператора. Осушитель с точкой росы плюс 3 градуса и фильтр тонкой очистки перед контуром манипуляторов — обязательный минимум.
- Контур печей питайте отдельно с контролем давления и дублированием критичных клапанов.
- Манипуляторы подключайте через фильтр тонкой очистки и осушитель.
- Проверяйте пневмошланги в горячей зоне раз в месяц, жара ускоряет их старение.
Жара влияет и на сам компрессор: летом температура в кузнице легко поднимается до плюс 40-45 градусов, и компрессор без запаса по охлаждению уходит в перегрев. При подборе закладывайте температуру всасывания плюс 40 градусов, выносите компрессорную в отдельное помещение с вентиляцией и отводите горячий воздух наружу. Компрессор, стоящий в углу горячей кузницы, перегреется в первый же жаркий месяц.
Печи в кузнице требуют резервирования пневматики: отказ клапана заслонки при высокой температуре может перегреть заготовку и остановить линию. Критичные клапаны дублируют, а контур печей питают через отдельный редуктор с аварийным ресивером на случай кратковременной просадки. Проверка дублирующих клапанов раз в месяц занимает час, а спасает от многочасовой остановки.
Давление 7-8 бар, окалина и обслуживание в кузнице
Рабочее давление 7-8 бар закрывает почти все задачи кузницы: молоты, прессы, манипуляторы и продувку штампов. Поднимать давление до 10 бар ради более сильного удара — плохая идея: пневмомолот рассчитан на определённое давление, а превышение ускоряет износ уплотнений и не даёт пропорционального прироста силы. Гораздо эффективнее держать стабильные 7,5 бар на молоте за счёт местного ресивера, чем гнать 10 бар по длинной сети с потерями.
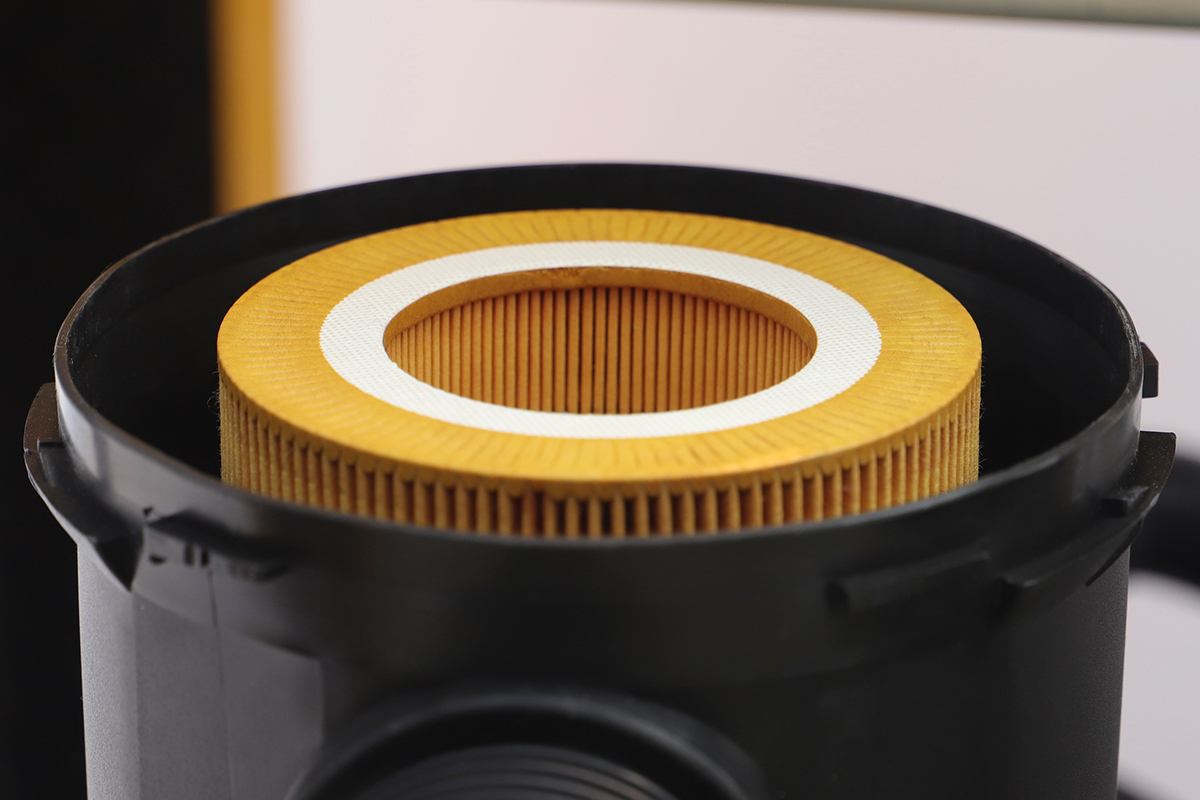
Окалина — главный враг пневматики в кузнице. Мелкие частицы окалины попадают в воздухозабор, забивают фильтры и оседают на радиаторе компрессора. Поэтому воздухозабор выводят из зоны ковки, ставят предфильтр с регулярной чисткой, а входной фильтр компрессора проверяют чаще, чем в чистом производстве. В сезон интенсивной ковки проверка раз в неделю — норма.
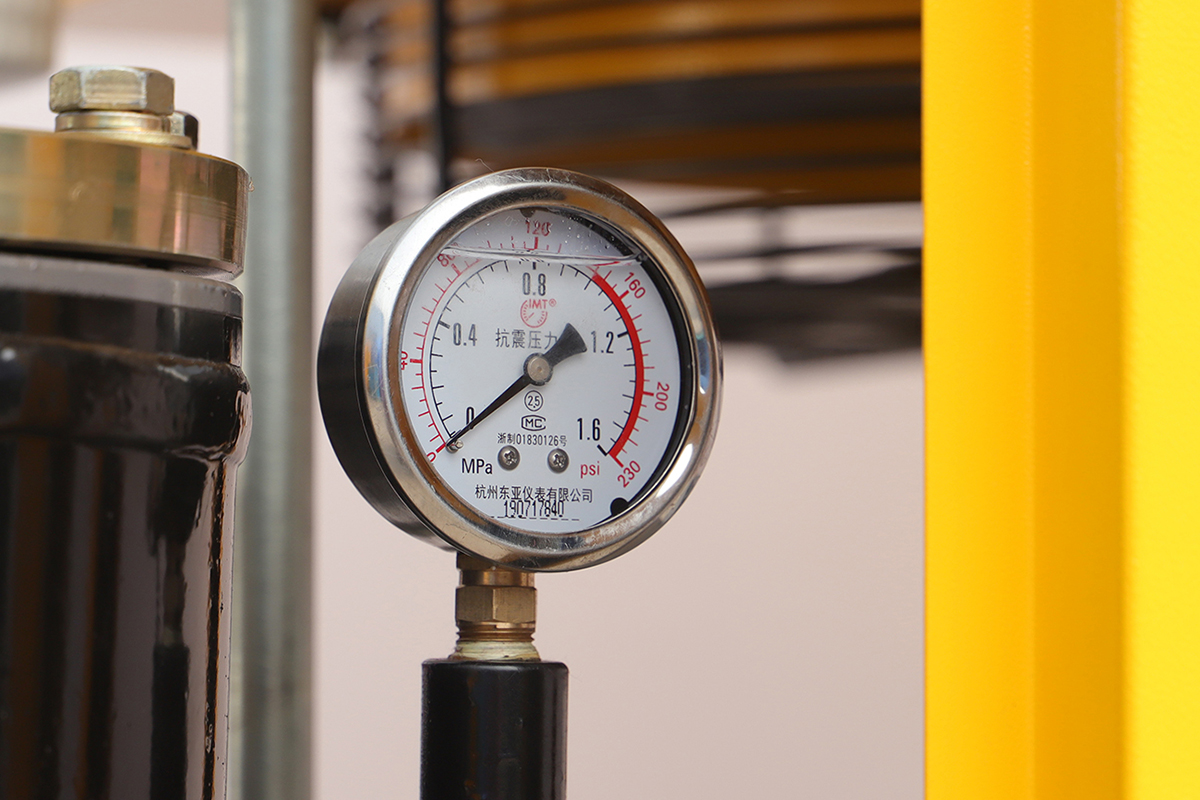
- Держите 7-8 бар в сети и контролируйте не ниже 7,0 бар непосредственно на молоте.
- Выносите воздухозабор из зоны окалины и ставьте предфильтр.
- Держите запасной комплект фильтров, чтобы не ждать поставки в разгар заказов.
Обслуживание в кузнице планируют по наработке, а не по календарю: при двухсменной работе интервалы замены масла и фильтров сокращаются почти вдвое по сравнению с односменным чистым производством. Фиксируйте наработку в журнале, меняйте масло по анализу или по моточасам производителя и не откладывайте замену воздушного фильтра при росте перепада давления. Отложенное обслуживание в кузнице оборачивается остановкой молота в середине заказа.
Вибрация от молотов разрушает не только фундаменты, но и соединения пневмолиний: резьбовые соединения ослабевают, а шланги перетираются о металл. Раз в квартал обходите пневмолинии в зоне молотов, подтягивайте соединения и меняйте потёртые шланги до того, как они лопнут под давлением. Утечка на магистрали молота — это одновременно потеря энергии и падение силы удара.
Покупка из Китая: лист подбора для кузнечного производства
QiAir — китайский производитель и поставщик винтовых компрессоров, который поставляет оборудование для кузнечных производств, поэтому при запросе укажите число и мощность молотов и прессов, режим работы печей, температуру в цехе летом и планы по второму молоту. Без этих данных подбор по общему расходу почти всегда даёт заниженный ресивер и просадки давления при одновременных ударах.
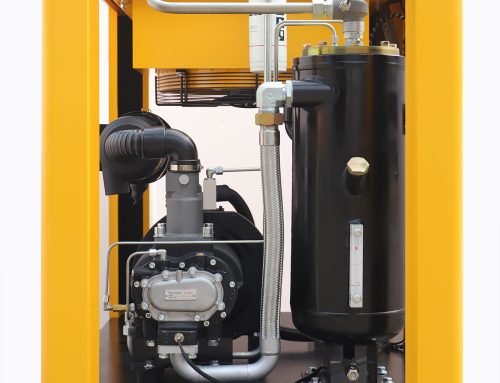
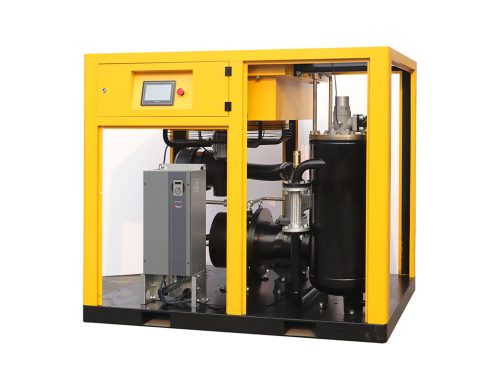
Ориентировочный лист подбора для кузницы с одним молотом и одним прессом: винтовой компрессор 37-55 киловатт с частотным приводом, давление 7-8 бар, расход 5,0-7,0 кубометров в минуту, общий ресивер 2000 литров плюс местные ресиверы 1000 литров у молота и 500 литров у пресса, рефрижераторный осушитель на полный расход и фильтры трёх ступеней. Для двух молотов мощность поднимается до 75-90 киловатт, а общий ресивер — до 3000 литров.
- Передайте поставщику мощность молотов, число одновременных ударов и температуру цеха.
- Запросите схему с местными ресиверами и частотным приводом.
- Уточните исполнение для горячей и пыльной среды и наличие фильтров в комплекте.
При сравнении предложений проверяйте, что в спецификацию включены местные ресиверы, осушитель и система управления с ротацией, а не только сам компрессор. Попросите данные по энергопотреблению при ударной нагрузке и гарантию на винтовой блок. Это позволяет сравнить предложения честно, а не по цене голого агрегата.
При заказе из Китая укажите мощность молотов в тоннах удара, а не только расход в кубометрах: поставщику это говорит о характере пиков больше, чем любая таблица. Попросите схему с местными ресиверами и данные по энергопотреблению при ударной нагрузке. Пусконаладку проводите с замером давления непосредственно на молоте при серии ударов, а не на выходе компрессора.
Часто задаваемые вопросы
Какой ресивер нужен пневматическому молоту?
Местный ресивер 1000-1500 литров непосредственно у молота плюс общий ресивер 2000-3000 литров на компрессорной. Без местного ресивера сила удара будет гулять при каждом пике.
Почему молот теряет силу удара через час работы?
Чаще всего из-за просадки давления при одновременной продувке штампов и работе соседних прессов. Проверьте местные ресиверы, диаметр магистрали и состояние фильтров.
Можно ли ставить компрессор прямо в кузнице?
Нежелательно: жара плюс 40-45 градусов и окалина быстро выводят компрессор в перегрев. Выносите компрессорную в отдельное помещение с вентиляцией и отводом горячего воздуха.
Похожие статьи
- Рекуперация тепла винтового компрессора: как вернуть тепло в производство
- IoT-мониторинг компрессорной: удалённый контроль компрессора без сюрпризов
QiAir — китайский производитель и поставщик винтовых компрессоров. Если вы закупаете винтовой компрессор из Китая — для завода, пищевого предприятия, строительной площадки или новой производственной линии — обратитесь в QiAir за расчётом под вашу нагрузку, документально подтверждёнными характеристиками и экспортной поддержкой.